Commande en gros de tronçonneuses : pourquoi les échantillons peuvent être trompeurs en matière de qualité
Contrôlez la qualité des commandes en gros de tronçonneuses au-delà de l'échantillon. Définissez les contrôles par lot, les décisions de reprise et les preuves de libération avant que les concessionnaires n'héritent du travail de préparation.
Qualité des commandes en gros de tronçonneuses : ce que les importateurs doivent vérifier avant l'expédition
Un échantillon de tronçonneuse peut démarrer proprement, couper du bois de démonstration et satisfaire l'acheteur, mais cette approbation ne définit pas automatiquement l'état de centaines de machines dans un lot de production. Pour les importateurs et les distributeurs, la qualité des commandes en gros de tronçonneuses dépend de la conversion de l'échantillon approuvé en exigences d'acceptation mesurables du lot de production.
Le risque commercial apparaît généralement après l'arrivée : réglages supplémentaires par le concessionnaire, contrôles répétés en atelier, libération des stocks retardée ou incertitude quant à savoir si un constat relève d'un problème d'usine, d'un problème de transport ou de la préparation normale du concessionnaire. La solution pratique consiste à établir ce qui sera contrôlé, quelles machines seront contrôlées, quelles preuves sont requises et ce qui se passe lorsqu'une unité sélectionnée ne respecte pas la condition convenue. :chatgpt-content-reference{index="0"}
1. L'approbation d'un échantillon n'est pas l'approbation du lot de production
Un échantillon répond à une question restreinte : qu'a fait une machine identifiée dans les conditions dans lesquelles elle a été évaluée ? Il n'établit pas que chaque tronçonneuse de production quittera l'usine avec le même état d'assemblage, la même préparation ou le même résultat fonctionnel.
Avant d'utiliser un échantillon comme référence d'achat, consignez la manière dont il a été préparé. Une unité prélevée directement sur la production normale diffère d'une machine assemblée spécialement pour l'évaluation ou ajustée avant l'expédition. Un échantillon d'évaluation soigneusement préparé peut rester utile, mais l'historique de sa préparation doit rester visible.
“Même qualité que l'échantillon” est trop vague pour l'acceptation de la production. Si l'échantillon a nécessité un réglage du carburateur, une correction d'assemblage ou une autre intervention en atelier avant approbation, les documents d'achat doivent préciser si cette correction doit déjà être intégrée à la production ou si elle reste une tâche de préparation à destination.
La différence a une conséquence directe sur l'achat. “L'échantillon a passé les contrôles convenus tel que fourni” et “l'échantillon a fonctionné après réglage par notre technicien” décrivent deux attentes de livraison différentes. Elles ne doivent pas devenir la même instruction de fabrication lorsque la commande passe en production en série.
2. Définir la TM-CS5801 configuration avant d'inspecter la qualité
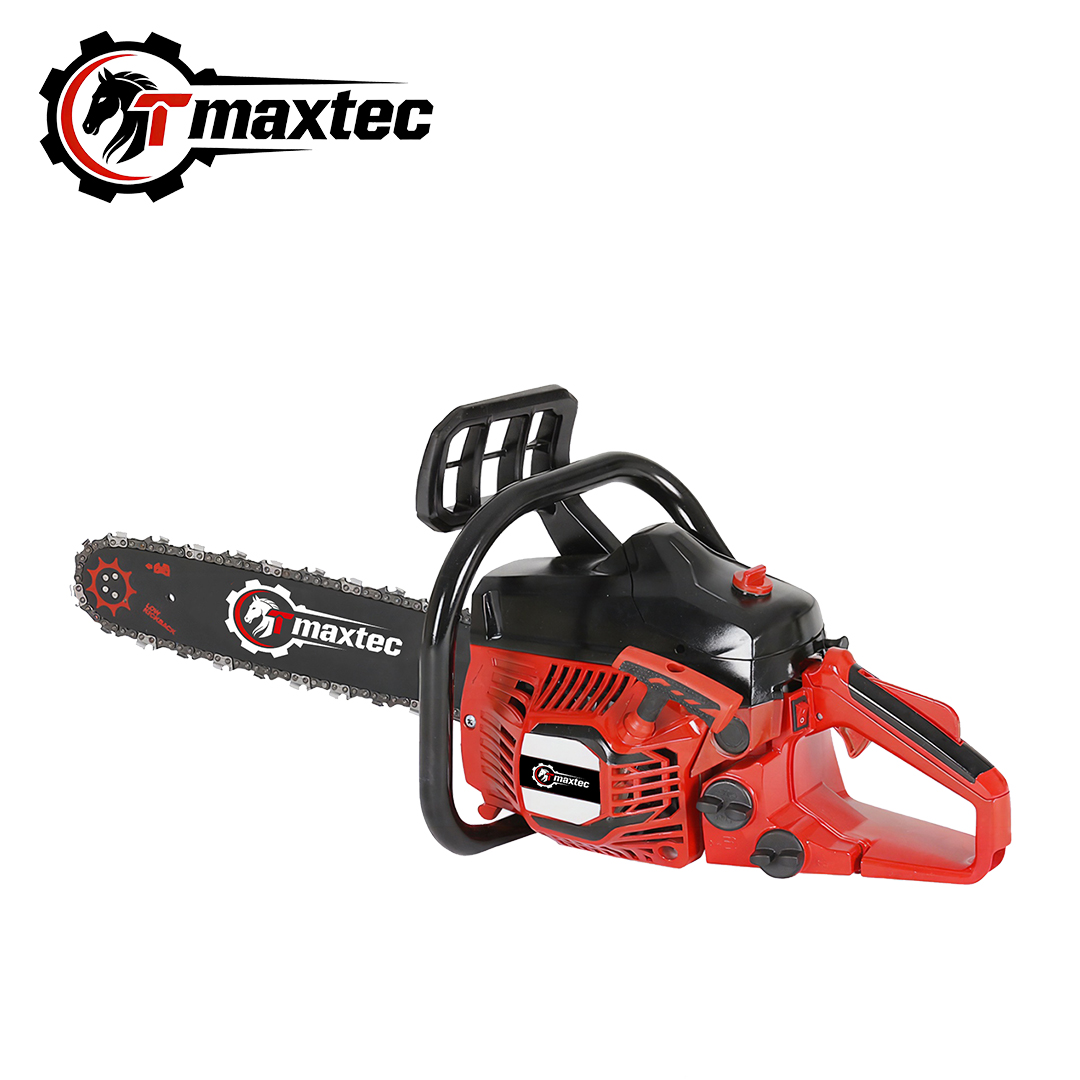
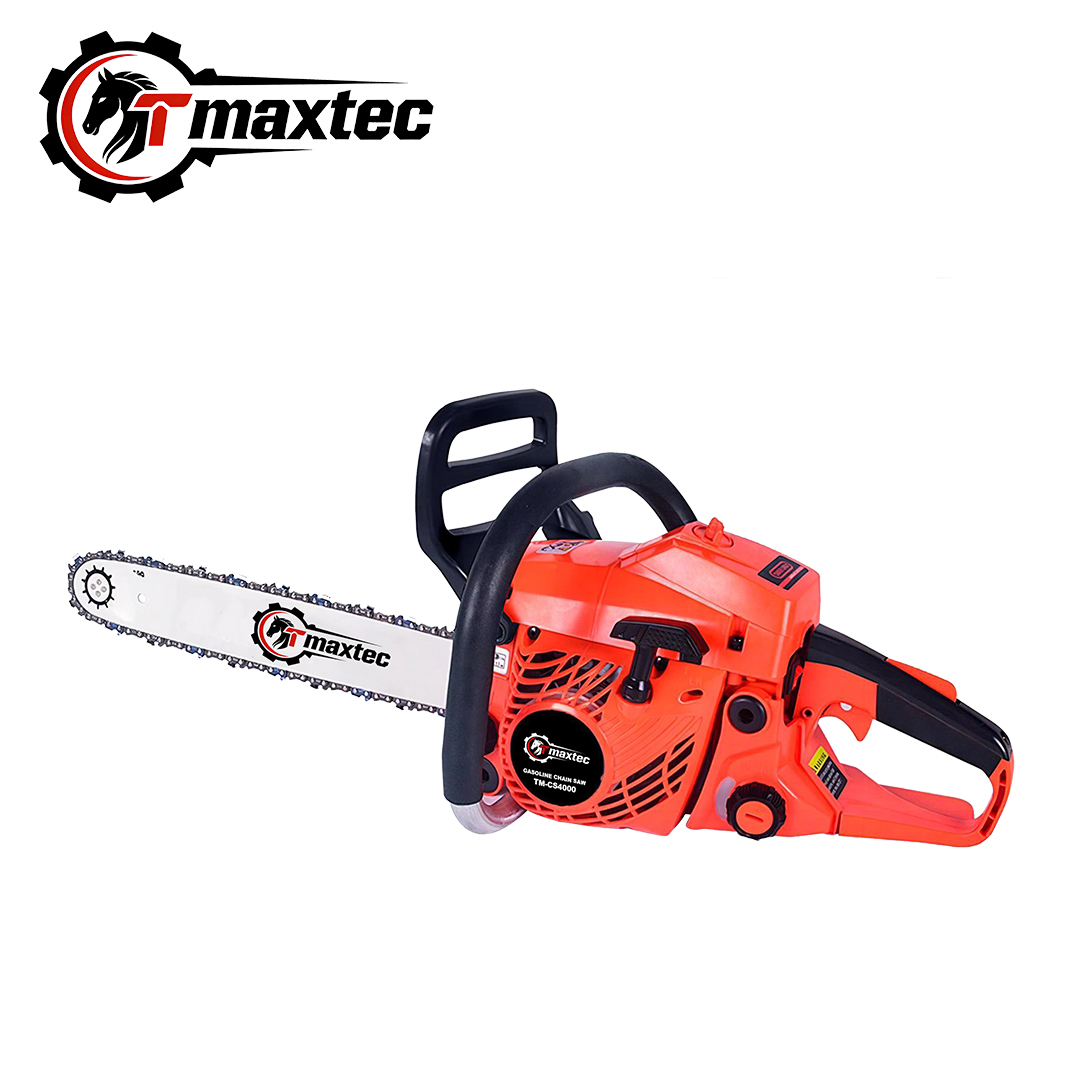
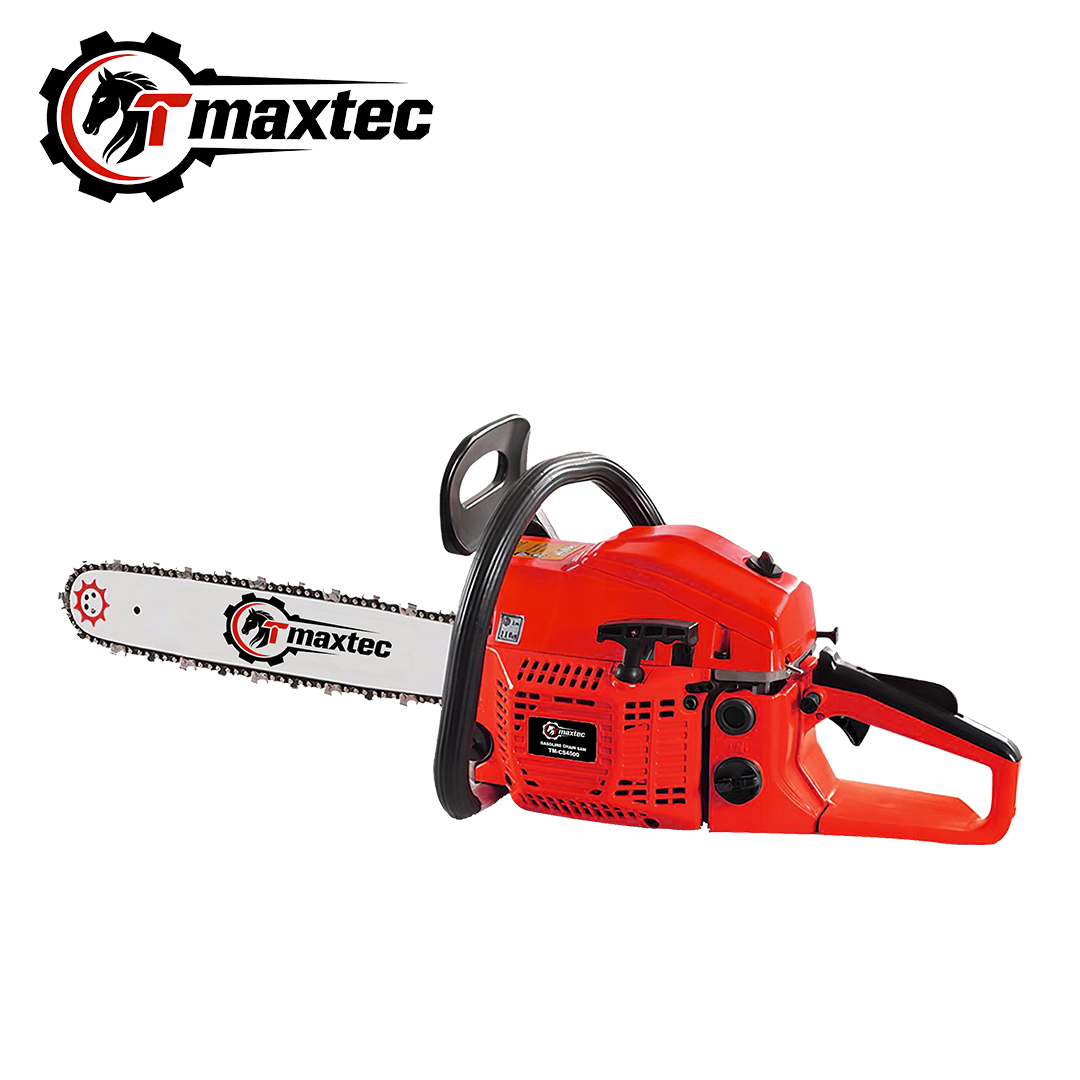
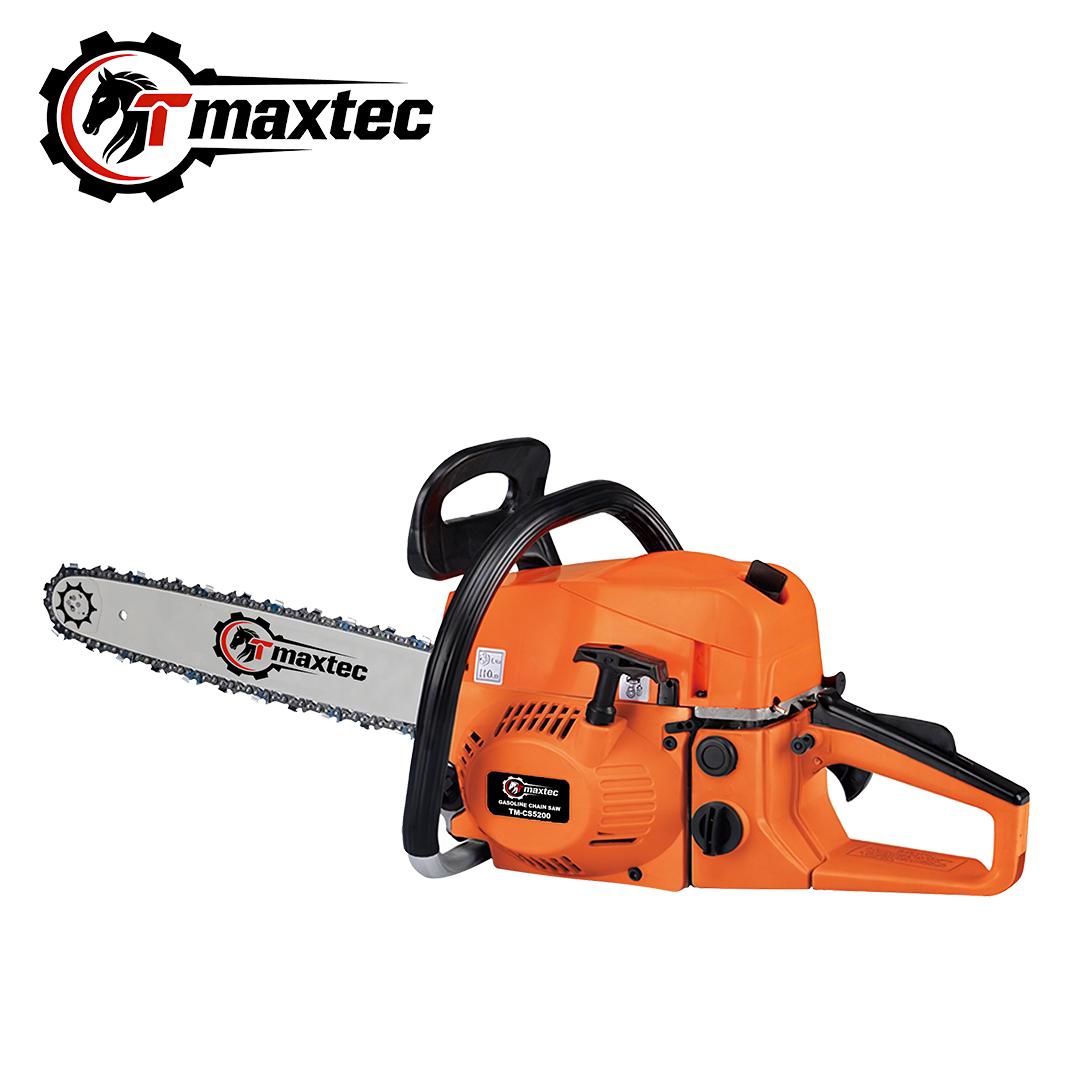
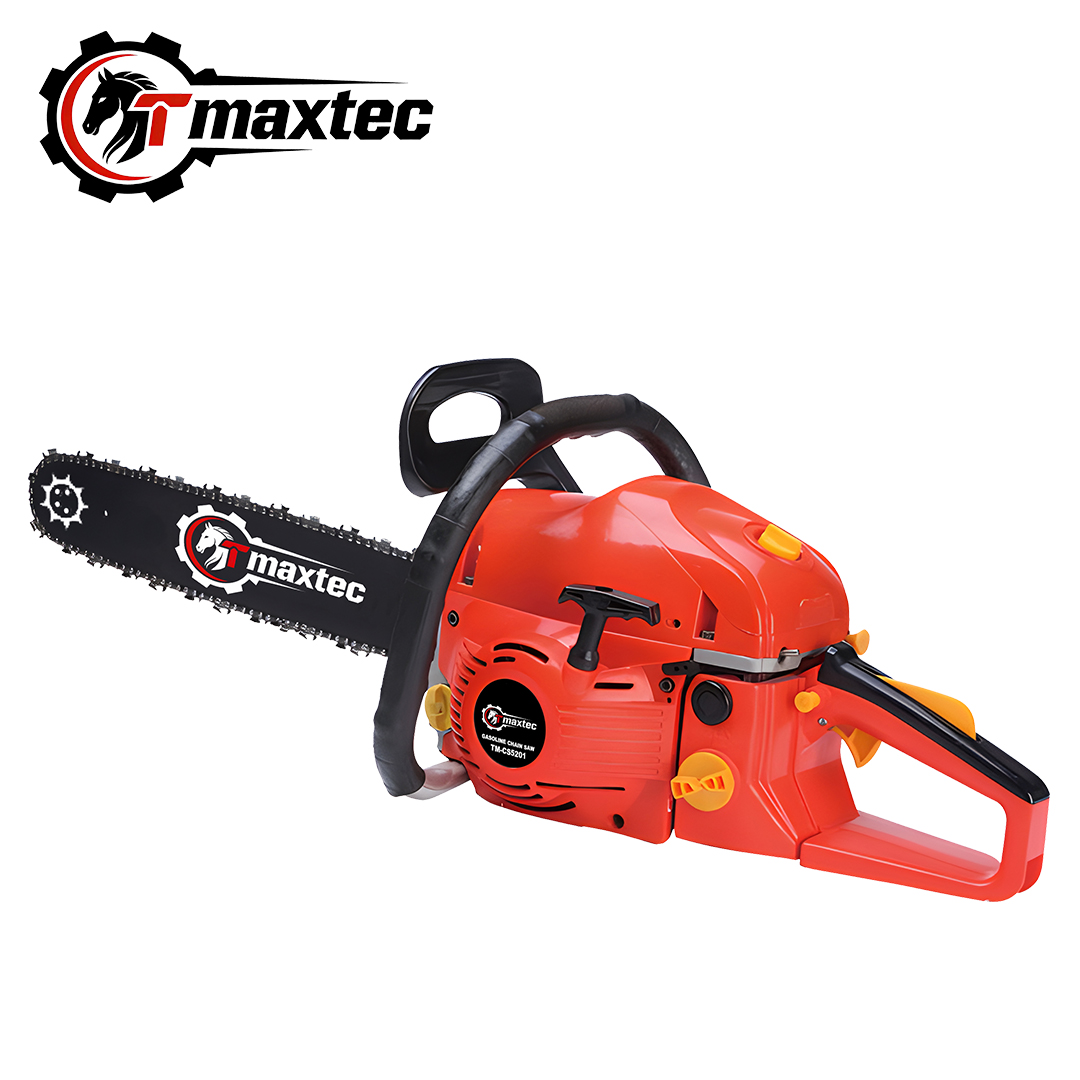
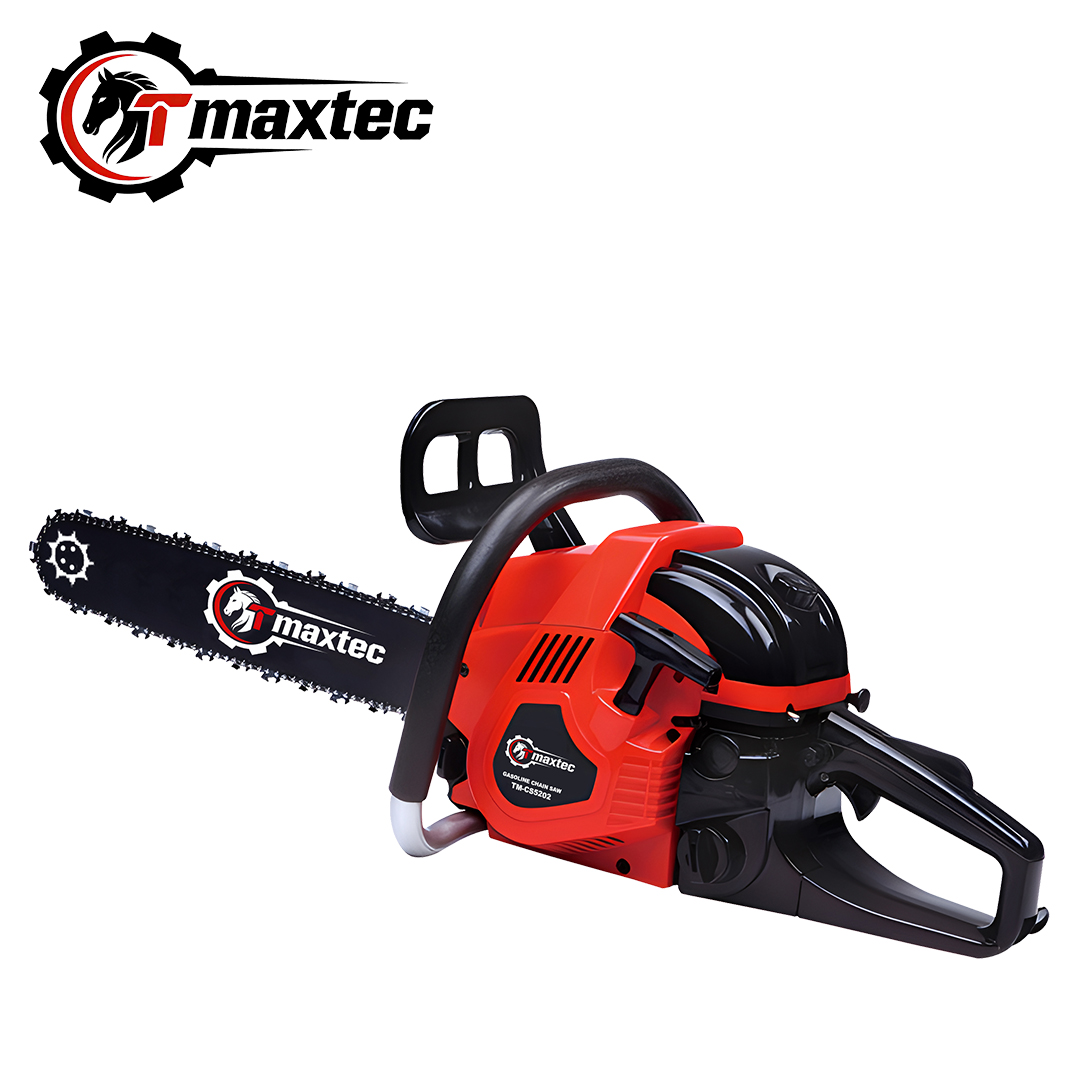
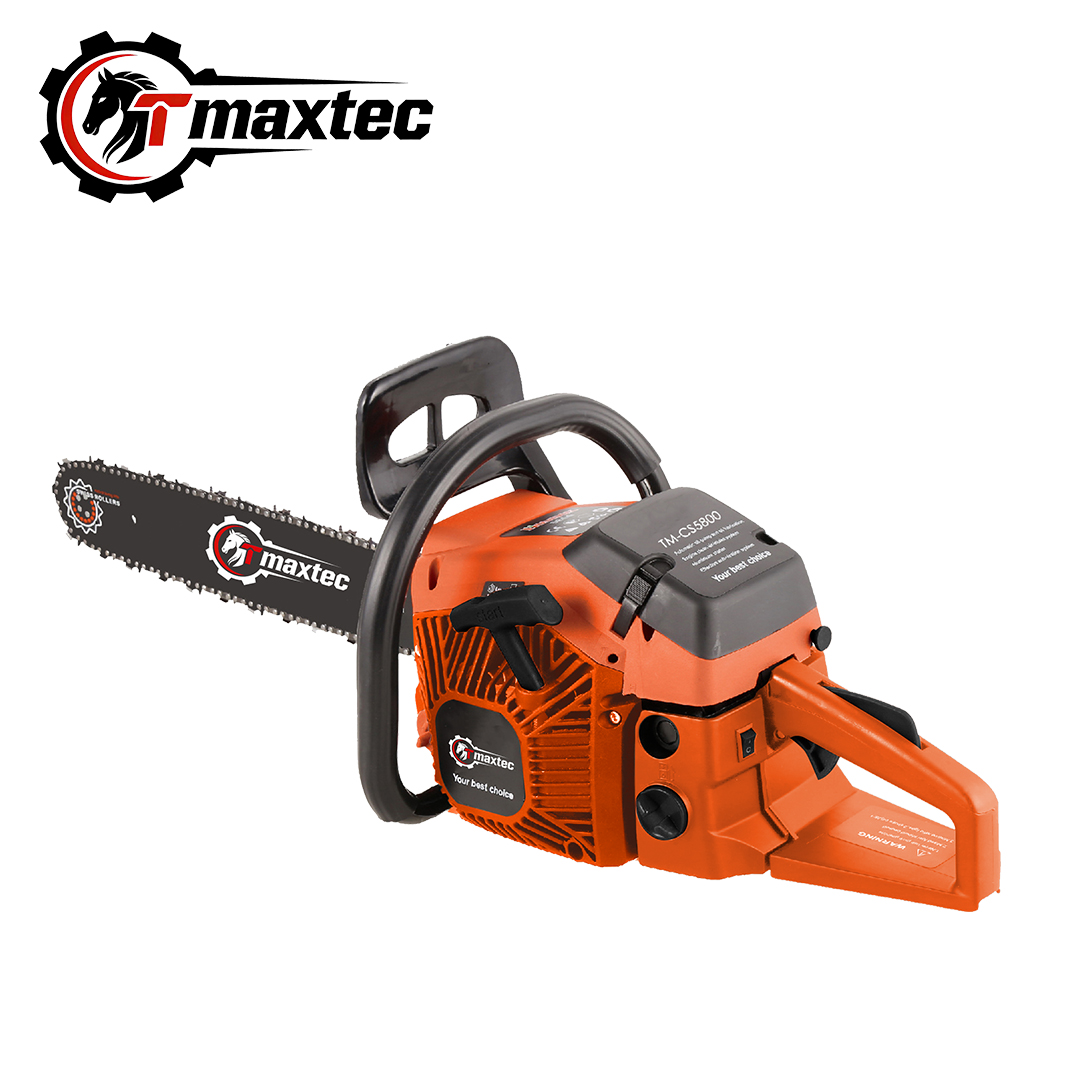
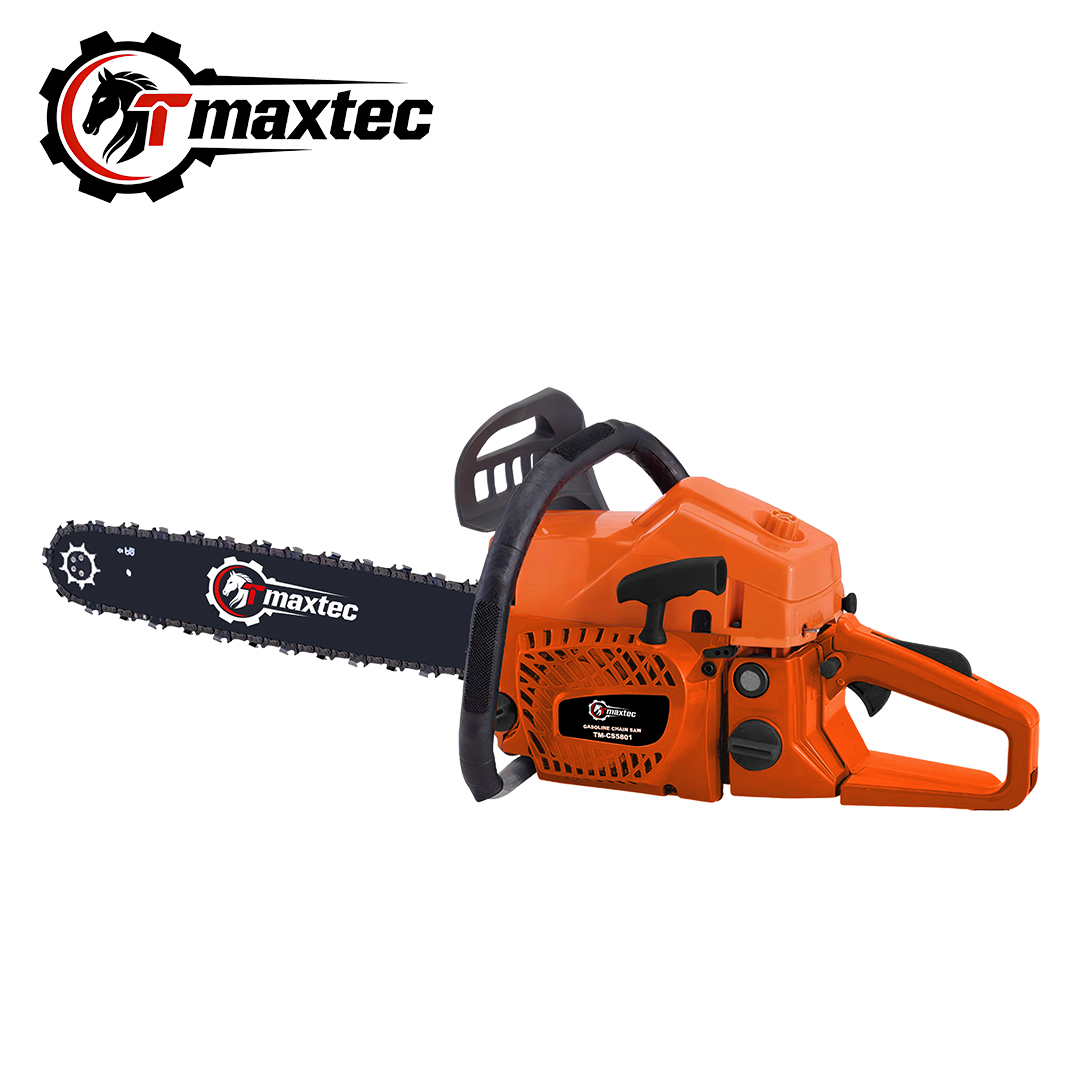
L'inspection qualité commence par la maîtrise de la configuration. La TM-CS5801 tronçonneuse à essence est proposée avec des options de cylindrée de 45/52/62cc, des options de guide-chaîne de 16/18/20/22 pouces et un pas de chaîne de 0.325 pouce. Un acheteur doit donc identifier quelle version approuvée le lot de production est censé représenter avant de la comparer à un échantillon. :chatgpt-content-reference{index="1"}
Cela est particulièrement important lorsqu'un même nom de modèle couvre plusieurs configurations de moteur ou de coupe. Un résultat d'inspection d'une version approuvée ne doit pas automatiquement servir à libérer une autre version, sauf si le plan d'inspection convenu le prévoit.
| TM-CS5801 Référence de configuration pour la maîtrise des commandes | |
| Modèle | TM-CS5801 Tronçonneuse à essence |
| Options de cylindrée | 45 / 52 / 62cc |
| Options de guide-chaîne | 16 / 18 / 20 / 22 pouces |
| Pas de chaîne | 0.325 pouce |
| TM-CS5801 Tronçonneuse à essence Modèle : TM-CS5801
Pertinent lorsqu'un importateur a besoin d'une plateforme de tronçonneuse avec plusieurs choix de cylindrée et de guide-chaîne. Pour les achats en gros, confirmez la configuration exacte sur le devis, la spécification de commande, la référence d'inspection, les informations du carton et la documentation des pièces détachées. |
|
3. Transformer “identique à l'échantillon” en conditions d'acceptation observables
Un inspecteur ne peut pas prendre une décision de libération cohérente à partir d'une instruction telle que “bonne qualité” ou “identique à l'échantillon.” Le document d'acceptation doit contenir des caractéristiques qui peuvent réellement être observées, contrôlées ou consignées.
Pour l'inspection d'une commande en gros de tronçonneuses, ces caractéristiques peuvent inclure l'état et la fixation des ensembles fournis, le fonctionnement des commandes, les fuites ou dommages visibles et les résultats des contrôles fonctionnels convenus. La spécification applicable du fournisseur, le plan approuvé ou la procédure du fabricant doivent définir la base dans la mesure du possible, plutôt que de forcer l'inspecteur à inventer des limites le jour de l'inspection.
| Domaine à examiner | Preuves utiles | Décision requise |
| Ensembles fournis | Fiche d'inspection de l'unité identifiée | Ce qui doit être corrigé avant libération |
| Commandes et fonctions de sécurité | Résultats de la procédure de contrôle applicable | Quelles défaillances empêchent la libération ou l'utilisation |
| Contrôles en fonctionnement | Préparation, procédure et résultat consignés | Exigence de réussite, de correction ou de nouveau test |
| Aspect et dommages | Photographies nettes selon des critères convenus | Variation acceptable par rapport à la correction |
| Préparation par le concessionnaire | Tâches et responsabilités documentées | Quels travaux sont inclus dans l'offre commerciale |
L'approbation visuelle et l'approbation fonctionnelle doivent rester distinctes. Une tronçonneuse peut correspondre à la couleur, à l'étiquette et à l'aspect général de l'échantillon’ tout en nécessitant une correction en atelier. Inversement, une légère variation esthétique n'a pas automatiquement la même conséquence qu'une commande qui échoue à sa fonction requise.
4. Inspecter les machines prélevées dans le lot de production réel
Une tronçonneuse de démonstration placée à côté de cartons finis n'établit pas l'état des machines contenues dans ces cartons. Le plan d'inspection doit donner accès au lot de production achevé et prévoir une méthode de sélection qui ne repose pas uniquement sur des unités spécialement préparées pour la présentation.
- Identifier le lot. Consigner le groupe de production, la quantité disponible et la configuration commandée applicable.
- Définir la méthode de sélection. Les machines sélectionnées doivent être traçables jusqu'au lot évalué.
- Couvrir les configurations pertinentes. Si la commande contient différentes versions approuvées, déterminer quels groupes nécessitent une inspection.
- Fournir des installations adaptées. Les contrôles fonctionnels ne doivent pas être indiqués comme effectués lorsque le lieu d'inspection ne permet pas de les réaliser.
- Consigner les interventions. Le nettoyage, le réglage ou le remplacement de composants effectués pendant l'inspection doivent rester visibles dans le rapport.
Le plan d'échantillonnage et d'acceptation doit être choisi en fonction de la commande et de ses risques, de préférence avec un professionnel qualifié de l'inspection ou de la qualité. Un pourcentage arbitraire copié d'un envoi sans rapport peut créer une fausse confiance. L'inspection d'unités sélectionnées constitue une preuve utile, mais elle ne prouve pas que toutes les machines non examinées sont exemptes de défauts.
5. Examiner le lot lorsqu'une tronçonneuse sélectionnée nécessite une correction
Réparer une machine inspectée résout le problème immédiat sur cette machine. Cela ne répond pas à la question de savoir si la même condition peut exister ailleurs dans la commande.
| Une réponse insuffisante
Corriger l'échantillon défaillant, photographier la machine réparée et considérer le problème comme clos. |
Une réponse maîtrisée
Consigner la constatation initiale, rechercher quel groupe de production ou de composants peut être concerné, corriger les unités identifiées et définir ce qui doit être recontrôlé avant la libération. |
Conserver ensemble le registre d'inspection initial, la réponse du fournisseur et le registre des corrections. Le nombre de machines corrigées ne doit pas être confondu avec le nombre de machines ensuite recontrôlées. Si des machines corrigées et sélectionnées réussissent un nouveau test, décrire ce résultat avec exactitude plutôt que de le présenter comme la vérification de chaque machine de l'envoi.
Le calendrier d'expédition doit également rester secondaire par rapport aux constatations d'acceptation non résolues. Une date de départ promise ne doit pas automatiquement libérer des unités dont le statut n'a pas été déterminé. Les machines en attente d'examen doivent rester identifiables afin de ne pas être mélangées au stock accepté.
6. Compter la main-d'œuvre du concessionnaire cachée hors du prix unitaire
Un état de livraison incohérent ne se présente pas toujours comme une réclamation de garantie évidente. Pour les distributeurs, le premier coût peut être le contrôle en atelier, le réglage, la manutention répétée et la préparation retardée chez le concessionnaire.
Le calcul montre pourquoi une petite tâche de préparation peut avoir de l'importance lorsqu'elle est répétée sur tout un envoi. Il n'indique pas que la TM-CS5801 nécessite ce travail. Les importateurs peuvent utiliser la même méthode avec leurs propres données documentées de réception et d'atelier.
Les travaux imprévus doivent également être distingués de la préparation normale exigée par le fabricant. Consigner la machine, la tâche, le motif et le temps passé. Cela fournit à l'équipe achats des preuves pour la prochaine discussion avec le fournisseur et montre si un changement de production ultérieur réduit réellement la charge de travail du concessionnaire.
7. Liste de contrôle de libération des tronçonneuses pour l'importateur et le concessionnaire
Utilisez cette liste de contrôle avant l'expédition et de nouveau lorsque le stock parvient au distributeur. L'objectif n'est pas de dupliquer le travail d'inspection, mais de maintenir l'acceptation en usine, l'état du transport et la préparation par le revendeur comme des étapes distinctes.
| Non. | Importateur / Libération d'usine | Revendeur / Contrôle à l'arrivée |
| 1 | Confirmez la cylindrée exacte TM-CS5801 et la configuration du guide-chaîne. | Vérifiez que les cartons reçus correspondent à la version commandée. |
| 2 | Conservez l'identité de l'échantillon approuvé et le dossier de préparation. | Ne vous fiez pas à l'ancienne vidéo de l'échantillon pour expliquer l'état de l'expédition. |
| 3 | Définissez les exigences d'acceptation visuelles, d'assemblage et fonctionnelles. | Distinguez les dommages de transport des constats d'usine lorsque les preuves le permettent. |
| 4 | Sélectionnez les unités à inspecter dans le lot de production achevé. | Préservez la traçabilité des cartons ou des unités avant que le stock ne soit réparti entre les succursales. |
| 5 | Consignez les ajustements ou les travaux de remplacement effectués pendant l'inspection. | Consignez séparément toute correction inattendue du revendeur par rapport à la préparation normale. |
| 6 | Déterminez si la défaillance d'une unité sélectionnée peut affecter un groupe plus large. | Soyez attentif aux constats répétés concentrés sur une configuration ou un lot. |
| 7 | Définissez qui autorise la libération, la réinspection ou une dérogation approuvée. | Escaladez les travaux correctifs répétés au lieu de les traiter comme un réglage de routine. |
| 8 | Confirmez l'identification du carton, du modèle et de la configuration avant l'expédition. | Vérifiez l'état visible du transport et de la manutention avant la redistribution. |
| 9 | Conservez les dossiers d'inspection, de correction et de libération pour la commande suivante. | Suivez si la charge de préparation du revendeur s'améliore lors des expéditions répétées. |
8. Utilisez la première expédition pour renforcer le contrôle des commandes répétées
La première expédition doit produire plus qu'une décision de conformité ou de non-conformité. Examinez quels contrôles ont révélé des problèmes utiles, quelles instructions ont suscité des désaccords et quelles tâches du revendeur se sont avérées différentes de l'hypothèse d'achat initiale.
Mettez à jour la référence contrôlée avant la commande suivante. Un changement délibéré de fournisseur doit être distingué d'une variation inexpliquée. Si un composant, un assemblage ou une méthode de préparation change, examinez son effet sur le fonctionnement, l'identification du service et la spécification de commande existante avant de traiter la révision comme une production normale.
Pour les commandes répétées, ce dossier peut réduire la dépendance aux messages dispersés et aux anciennes vidéos d'échantillons. L'importateur, l'usine et le réseau de revendeurs travaillent à partir de la même définition de ce qu'est la tronçonneuse commandée et de l'état dans lequel elle doit se trouver lors de sa libération.
FAQ sur le contrôle qualité des commandes en gros de tronçonneuses
1. Un seul échantillon de tronçonneuse approuvé suffit-il pour une commande en gros ?
Non. L'échantillon fournit une référence produit utile, mais l'acceptation de la production nécessite encore une configuration définie, des conditions d'inspection, des preuves et des critères de libération. Un échantillon ne détermine pas l'état de chaque unité de production.
2. Que doit vérifier un importateur avant d'inspecter une commande TM-CS5801 ?
Confirmez d'abord la version exacte commandée. Le TM-CS5801 est proposé avec des options de cylindrée 45/52/62cc et des options de guide-chaîne de 16/18/20/22 pouces, la référence d'inspection doit donc identifier la configuration évaluée.
3. L'usine doit-elle réparer une tronçonneuse qui échoue lors de l'inspection ?
Une correction peut être appropriée, mais le constat initial doit rester documenté. L'acheteur doit également déterminer si la même condition peut affecter d'autres machines du groupe de production concerné avant d'autoriser la libération de l'expédition.
4. Une vidéo d'inspection peut-elle prouver la qualité d'une commande en gros de tronçonneuses ?
Une vidéo peut appuyer un dossier d'inspection, mais le contexte compte. L'identité de la machine, l'état initial, la préparation, la procédure et tout ajustement effectué doivent être consignés. Une courte démonstration ne peut pas établir la durabilité à long terme ni l'état de chaque unité non examinée.
5. Comment la préparation par le revendeur doit-elle être traitée dans un devis de gros ?
La préparation normale exigée par le fabricant doit être distinguée de la correction d'un défaut ou d'un problème d'assemblage inattendu. Si le devis suppose des travaux à destination, cette charge de travail doit être comprise lors de la comparaison des fournisseurs et des prix unitaires.
6. Que faut-il vérifier après l'arrivée des tronçonneuses ?
Vérifiez l'état du transport et les écarts avant que le stock ne soit distribué entre les revendeurs. Préservez les références des cartons et des unités lorsque des constats répétés apparaissent, et gardez les constats d'arrivée séparés des constats d'usine jusqu'à ce que les preuves disponibles identifient la source probable.
| Intégrez l'exigence d'inspection à la demande TM-CS5801
Pour la qualité des commandes en gros de tronçonneuses, demandez comment l'échantillon approuvé sera relié au lot de production, comment la configuration commandée sera identifiée et quelles preuves autoriseront la libération de l'expédition. Un processus clair d'inspection et de correction donne à l'importateur une meilleure base pour comparer les offres et réduit les travaux imprévus en atelier chez le concessionnaire après l'arrivée. |
|