ब्रश कटर निर्माता को व्हील्ड असेंबली को कैसे नियंत्रित करना चाहिए?
देखें कि एक पहिये वाले ब्रश कटर निर्माता को फ्रेम संरेखण, इंजन माउंटिंग, कटिंग ज्यामिति, कंपन और थोक-उत्पादन स्थिरता को कैसे नियंत्रित करना चाहिए।
व्हील्ड ब्रश कटर निर्माता: आयातकों को असेंबली कंसिस्टेंसी की जांच कैसे करनी चाहिए
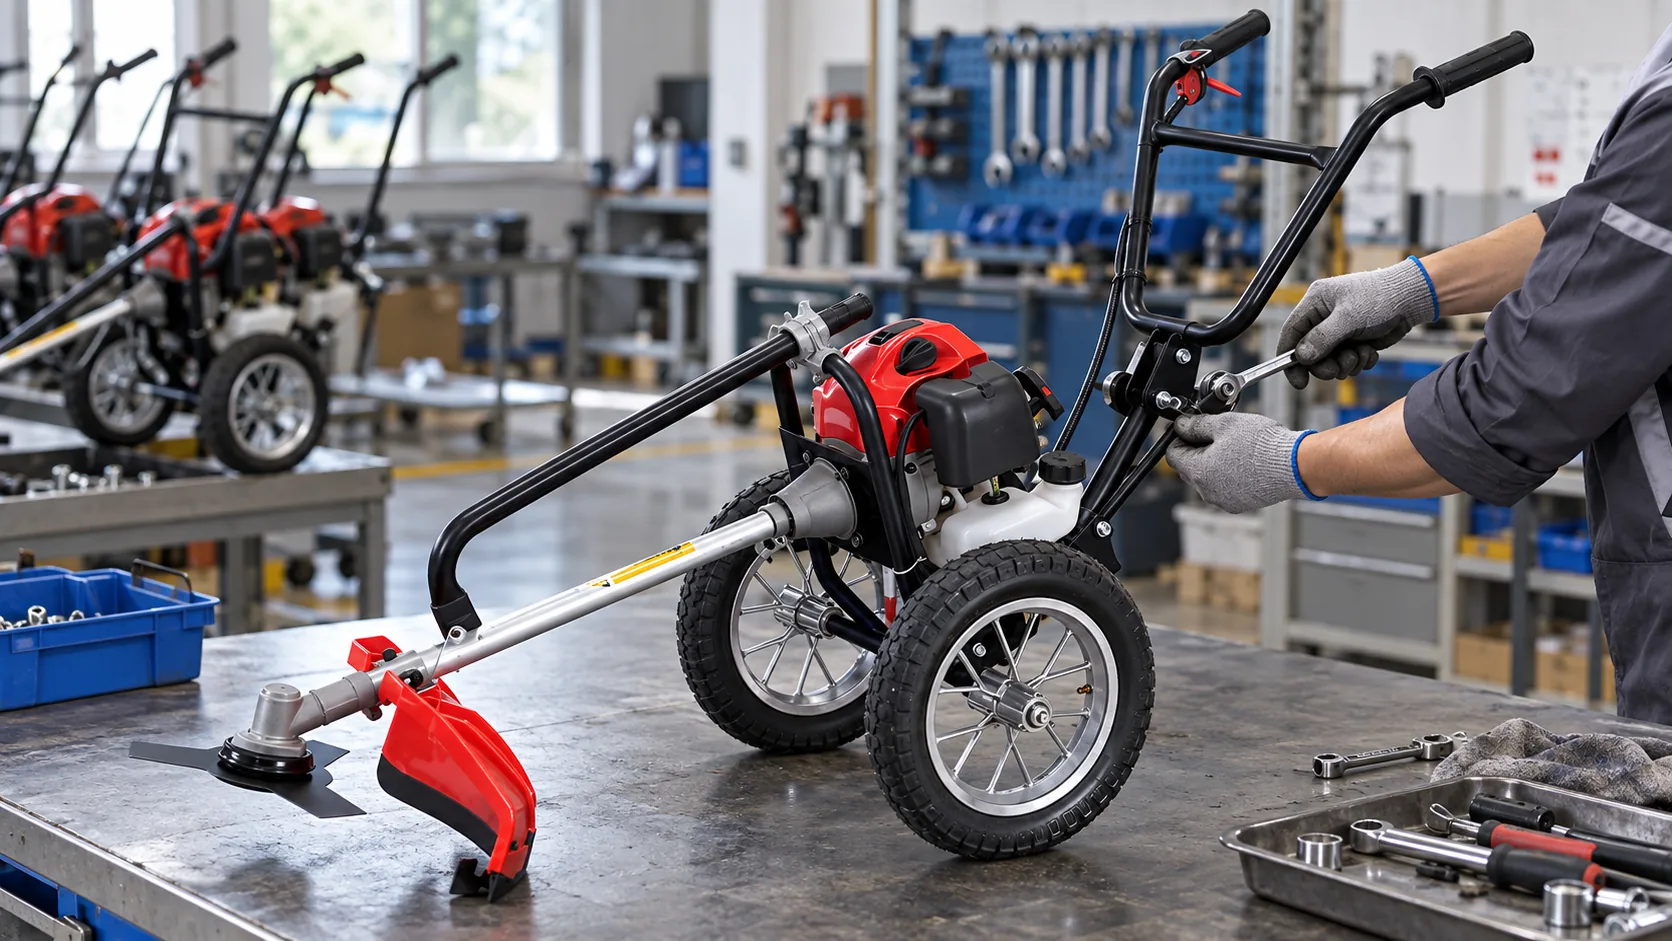
ए पहिएदार ब्रश कटर निर्माता इंजन विस्थापन और रेटेड आउटपुट से अधिक नियंत्रित करना पड़ता है। हैंड-पुश मशीन पर, फ्रेम, व्हील पोजीशन, इंजन माउंटिंग और कटिंग-सिस्टम स्थान एक इकट्ठे ढांचे के रूप में एक साथ काम करते हैं। यदि ये संबंध बदलते हैं तो एक उत्पादन इकाई सही इंजन का उपयोग कर सकती है और फिर भी स्वीकृत नमूने से भिन्न व्यवहार कर सकती है।
आयातकों के लिए, यह पारंपरिक कंधे से चलने वाले ब्रश कटर से एक अलग निरीक्षण प्राथमिकता बनाता है। व्यावहारिक प्रश्न यह है कि क्या फैक्ट्री थोक उत्पादन में लगातार पूर्ण पहिये वाली असेंबली को पुन: पेश कर सकती है, न कि केवल यह कि क्या व्यक्तिगत घटक उनके सूचीबद्ध विनिर्देशों को पूरा करते हैं।
संयोजन नियंत्रण प्राथमिकता
त्वरित उत्तर: पहिएदार ब्रश कटर निर्माता का मूल्यांकन करने वाले आयातकों को न केवल इंजन और कटिंग-चौड़ाई विनिर्देशों को बल्कि पूरी असेंबल की गई मशीन का अनुमोदन और निरीक्षण करना चाहिए। फ़्रेम स्थिति, पहिया व्यवस्था, इंजन माउंटिंग और कटिंग-सिस्टम स्थान रिकॉर्ड करने के लिए अनुमोदित नमूने का उपयोग करें। संचालित परीक्षण से पहले, चयनित उत्पादन इकाइयों को एक सपाट सतह पर रखें और स्थिरता, व्हील ट्रैकिंग, क्लीयरेंस और फास्टनरों की जांच करें। फिर इंजन के चलने के व्यवहार को फ्रेम कंपन या दिशात्मक खिंचाव से अलग करें। दोहराए गए आदेशों के लिए, किसी भी घटक प्रतिस्थापन जो बढ़ते आयामों को बदलता है, उसे पहले से अनुमोदित असेंबली के विरुद्ध जांचा जाना चाहिए।
1. मशीन का निरीक्षण करने से पहले उत्पादन समस्या को परिभाषित करें
शाफ्ट-प्रकार का ब्रश कटर मुख्य रूप से इंजन, शाफ्ट, हैंडल और कटिंग अटैचमेंट के आसपास नियंत्रित होता है। एक पहिये वाला ब्रश कटर एक सहायक फ्रेम, पहिये और कई बढ़ते रिश्ते जोड़ता है जो प्रभावित करता है कि तैयार मशीन जमीन पर कैसे बैठती है और कार्य क्षेत्र के माध्यम से कैसे चलती है।
वह अंतर निरीक्षण तर्क को बदल देता है। इंजन को सफलतापूर्वक शुरू करने से यह पुष्टि नहीं होती है कि पूरी मशीन को अनुमोदित नमूने की तरह इकट्ठा किया गया है। बिजली इकाई सही होने पर भी पहिया संरेखण, फ्रेम ज्यामिति या कटिंग-सिस्टम स्थिति भिन्न हो सकती है।
| नियंत्रण क्षेत्र | क्या बदल सकता है | आयातक क्या नोटिस कर सकता है |
| फ़्रेम | स्थापना स्थिति या संरचनात्मक संरेखण | हिलना, असमान रुख या परिवर्तित घटक स्थिति |
| पहिया संयोजन | पहिया, धुरी या समर्थन स्थिति | सीधे धक्का देने पर मशीन एक तरफ खिंच जाती है |
| इंजन माउंटिंग | बोल्ट सुरक्षा, ब्रैकेट सीटिंग या इंजन की स्थिति | फ्रेम के माध्यम से अप्रत्याशित कंपन प्रसारित हुआ |
| काटने की व्यवस्था | फ्रेम और पहियों के सापेक्ष स्थिति | अलग-अलग काटने की स्थिति या कम घटक निकासी |
निर्माता मूल्यांकन के लिए, इन पूर्ण-मशीन संबंधों को बाजार-फिट प्रश्नों जैसे इलाके, बगीचे तक पहुंच या वनस्पति प्रकार से अलग माना जाना चाहिए। उत्पाद उपयुक्तता और उत्पादन स्थिरता दो अलग-अलग खरीद निर्णय हैं।
2. स्वीकृत नमूने को असेंबली संदर्भ में बदलें
अनुमोदित नमूना इंजन मॉडल, पेंट रंग और सामान्य उपस्थिति के संदर्भ से कहीं अधिक होना चाहिए। एक पहिए वाली मशीन के लिए, आयातकों को यह दस्तावेज करना चाहिए कि मुख्य घटक एक दूसरे के संबंध में कैसे स्थित हैं।
द TM-WBC520A हैंड पुश ब्रश कटर एक उपयोगी उदाहरण प्रदान करता है. इसके सूचीबद्ध कॉन्फ़िगरेशन में 1E44F-5 दो-स्ट्रोक इंजन, 51.7cc विस्थापन, 1.80 किलोवाट (2.5 HP) का रेटेड आउटपुट, 700 मिमी कटिंग चौड़ाई, 18.0 किलोग्राम शुद्ध वजन और 19 किलोग्राम सकल वजन शामिल है।
नमूना रिकॉर्ड को क्या कैप्चर करना चाहिए
|
|
प्रकाशित विनिर्देश महत्वपूर्ण तकनीकी मूल्यों की पुष्टि करता है, लेकिन वे आंकड़े पूर्ण मशीन पर प्रत्येक ज्यामितीय संबंध का वर्णन नहीं करते हैं। अनुमोदित नमूने की तस्वीरें और निरीक्षण नोट्स कारखाने और खरीदार को थोक असेंबली शुरू होने पर एक स्पष्ट संदर्भ देते हैं।
3. प्रदर्शन काटने से पहले फ़्रेम और व्हील ज्यामिति की जांच करें
फ़्रेम पहिये वाली मशीन के लिए संरचनात्मक संदर्भ है। यदि इसके बढ़ते बिंदु अलग-अलग होते हैं, तो प्रत्येक व्यक्तिगत घटक स्वीकार्य होने पर भी पहिये और कटिंग सिस्टम अपने इच्छित स्थान से दूर जा सकते हैं।
एक उपयोगी प्रथम निरीक्षण के लिए ईंधन की आवश्यकता नहीं होती है। तैयार इकाई को एक उचित सपाट सतह पर रखें और सामने, पीछे और दोनों तरफ से पूरी संरचना की जांच करें।
| 01 | मशीन को समतल सतह पर सेट करें। निरीक्षण करें कि क्या यह स्वाभाविक रूप से बैठता है या स्पष्ट रूप से मुड़ता और हिलता हुआ दिखाई देता है। |
| 02 | दोनों पक्षों की तुलना करें. अनुमोदित नमूने के अनुसार व्हील सपोर्ट, क्रॉस-सदस्यों और इंजन ब्रैकेट को देखें। |
| 03 | मशीन को सीधे आगे की ओर धकेलें। जांचें कि क्या यह लगातार स्टीयरिंग सुधार के बिना यथोचित सीधे ट्रैक करता है। |
| 04 | कामकाजी मंजूरी का निरीक्षण करें। पुष्टि करें कि चलने या काटने वाले घटक असामान्य रूप से पहियों या फ्रेम के करीब स्थित नहीं हैं। |
कटिंग के प्रदर्शन का आकलन करने से पहले व्हील अलाइनमेंट की जाँच की जानी चाहिए। यदि एक पहिये की स्थिति, एक्सल कनेक्शन या फ़्रेम माउंटिंग बिंदु अनुमोदित नमूने से भिन्न है, तो ऑपरेटर को सीधे कटिंग पथ को बनाए रखने के लिए मशीन को सही करते रहना पड़ सकता है।
यह एक व्यावहारिक फ़ैक्टरी-नियंत्रण जांच है क्योंकि यह ईंधन जोड़ने या मशीन को बिजली के तहत संचालित करने से पहले असेंबली अंतर को प्रकट कर सकता है।
4. मैकेनिकल असेंबली मुद्दों को इंजन व्यवहार से अलग करें
TM-WBC520A संदर्भ कॉन्फ़िगरेशन 51.7cc दो-स्ट्रोक इंजन का उपयोग करता है, लेकिन अकेले इंजन विनिर्देश एक पहिये वाली मशीन पर हर कंपन या हैंडलिंग शिकायत की व्याख्या नहीं करता है।
मशीन असामान्य महसूस होने के कारण कार्बोरेटर या इग्निशन सिस्टम को समायोजित करने से पहले, निरीक्षण करें कि क्या इंजन माउंटिंग बोल्ट सुरक्षित हैं, ब्रैकेट सही ढंग से लगाए गए हैं और इंजन की स्थिति अनुमोदित नमूने से मेल खाती है। एक ढीला या असमान माउंटिंग पॉइंट फ्रेम, हैंडल और पहियों के माध्यम से अलग-अलग तरह से कंपन संचारित कर सकता है।
निदान सीमा
यदि इंजन सामान्य रूप से चलता है लेकिन पूरी मशीन असामान्य दिशात्मक खिंचाव, फ्रेम मूवमेंट या कंपन दिखाती है, तो पहले व्हील असेंबली, माउंटिंग पॉइंट और कटिंग-सिस्टम इंस्टॉलेशन की जांच करें। यदि इंजन की गति स्वयं अस्थिर है, तो इंजन प्रणाली का अलग से निदान करें।
सूचीबद्ध 700 मिमी कटिंग चौड़ाई को उसी तरह से व्यवहार किया जाना चाहिए। यह नाममात्र कटिंग-चौड़ाई विनिर्देश की पुष्टि करता है, लेकिन यह साबित नहीं करता है कि कटिंग प्रणाली प्रत्येक उत्पादन इकाई पर फ्रेम और पहियों के सापेक्ष बिल्कुल समान स्थिति रखती है।
निरीक्षण के दौरान, कटिंग-साइड स्थान की तुलना अनुमोदित नमूने से करें और जांचें कि कार्य क्षेत्र आसपास के संरचनात्मक घटकों से मुक्त रहे। एक पहिये वाले ब्रश कटर का मूल्यांकन एक इंजन और कटिंग-चौड़ाई वाले आंकड़े के बजाय एक इकट्ठे ज्यामितीय प्रणाली के रूप में किया जाता है।
5. ऑपरेटिंग टेस्ट से पहले एक नॉन-पावर्ड पुश टेस्ट का उपयोग करें
एक मैन्युअल पुश परीक्षण उन समस्याओं को प्रकट कर सकता है जिन्हें उत्पाद फ़ोटो या इंजन-स्टार्टिंग वीडियो से पहचानना मुश्किल है। इंजन बंद होने पर, एकत्रित मशीन को आगे, पीछे और नियंत्रित मोड़ से घुमाएँ।
| मैन्युअल मूवमेंट के दौरान जाँच करें | इंस्पेक्टर क्या तलाश रहा है |
| आगे की ओर लुढ़कना | स्पष्ट पहिया बंधन या एक तरफ की ओर लगातार खिंचाव |
| पिछड़ा आंदोलन | फ्रेम, पहियों और अन्य इकट्ठे घटकों के बीच हस्तक्षेप |
| नियंत्रित मोड़ | क्या हैंडल और फ्रेम सामान्य स्टीयरिंग मूवमेंट की अनुमति देते हैं |
| दृश्य मंजूरी | घूमने, काटने या संरचनात्मक भागों के बीच असामान्य संपर्क |
गैर-संचालित निरीक्षण पूरा होने के बाद, चयनित मशीनों को पुष्टि किए गए ईंधन और कटिंग कॉन्फ़िगरेशन का उपयोग करके उचित परिचालन स्थितियों के तहत जांचा जा सकता है। प्रत्येक असामान्य अनुभूति को इंजन की समस्या मानने के बजाय इंजन व्यवहार और पूर्ण-मशीन व्यवहार का अलग-अलग निरीक्षण करें।
इंजन बंद करें और काटने वाले क्षेत्र का निरीक्षण करने या समायोजन करने से पहले सभी चलने वाले हिस्सों के पूरी तरह से बंद होने की प्रतीक्षा करें।
6. TM-WBC520A एक पहिएदार असेंबली-नियंत्रण संदर्भ के रूप में
उत्पादन संदर्भ मॉडल
TM-WBC520A हैंड पुश ब्रश कटर
| इंजन | 1E44F-5, दो-स्ट्रोक |
| विस्थापन | 51.7सीसी |
| रेटेड आउटपुट | 1.80 किलोवाट (2.5 एचपी) |
| काटने की चौड़ाई | 700 मिमी |
| एन.डब्ल्यू. / जी.डब्ल्यू. | 18.0 किग्रा/19 किग्रा |
ये विशिष्टताएं आयातकों को एक परिभाषित मॉडल संदर्भ देती हैं, जबकि उत्पादन निरीक्षण को अनुमोदित इकट्ठे नमूने के साथ फ्रेम, पहियों, इंजन माउंटिंग और कटिंग-सिस्टम स्थिति की तुलना भी करनी चाहिए।
| TM-WBC520A विवरण देखें |
7. दोहराए जाने वाले आदेशों और घटक परिवर्तनों को नियंत्रित करें
असेंबली रिकॉर्ड विशेष रूप से तब उपयोगी हो जाते हैं जब उसी पहिए वाले मॉडल को कई महीनों बाद फिर से व्यवस्थित किया जाता है। निर्माता को पहले से अनुमोदित कॉन्फ़िगरेशन में पुष्टि किए गए इंजन, फ्रेम व्यवस्था, पहियों, कटिंग सिस्टम और अन्य ऑर्डर-विशिष्ट विवरणों का पता लगाने में सक्षम होना चाहिए।
एक घटक प्रतिस्थापन जो भागों की सूची में मामूली दिखता है, वह मायने रख सकता है यदि यह बढ़ते आयामों को बदलता है या फ्रेम पर तैयार मशीन के बैठने के तरीके को बदल देता है। इसलिए बड़े पैमाने पर उत्पादन से पहले अनुमोदित मॉडल के अनुसार असेंबली को प्रभावित करने वाले परिवर्तनों की समीक्षा की जानी चाहिए।
दोबारा उत्पादन से पहले
|
यदि कोई घटक बदलता है
|
यह यह मानने के बजाय कि व्यक्तिगत रूप से स्वीकार्य प्रतिस्थापन घटक स्वचालित रूप से उसी तैयार असेंबली को पुन: उत्पन्न करेंगे, रिपीट-ऑर्डर नियंत्रण को पूरी मशीन पर केंद्रित रखने में मदद करता है।
8. आयातक/डीलर व्हील्ड ब्रश कटर निरीक्षण चेकलिस्ट
थोक उत्पादन या चयनित प्री-शिपमेंट इकाइयों को मंजूरी देने से पहले:
| 01 | अनुमोदित नमूने के अनुसार मॉडल और इंजन की पहचान की पुष्टि करें। |
| 02 | सामान्य फ़्रेम स्थिति और बाएँ-दाएँ समरूपता की तुलना करें। |
| 03 | जांचें कि क्या पूरी मशीन स्पष्ट रूप से मुड़ने या हिलने के बिना स्थिर रूप से बैठती है। |
| 04 | मशीन को एक छोटे सीधे खंड पर धकेलें और दिशात्मक ट्रैकिंग का निरीक्षण करें। |
| 05 | व्हील सपोर्ट, एक्सल कनेक्शन और माउंटिंग पॉइंट का निरीक्षण करें। |
| 06 | पुष्टि करें कि इंजन माउंटिंग बोल्ट और ब्रैकेट सुरक्षित रूप से लगाए गए हैं। |
| 07 | अनुमोदित मशीन के साथ कटिंग-सिस्टम की स्थिति की तुलना करें। |
| 08 | गतिशील भागों, पहियों और संरचनात्मक घटकों के बीच दृश्यमान क्लीयरेंस की जाँच करें। |
| 09 | संचालित जांच के दौरान इंजन-गति की समस्याओं को फ्रेम कंपन या स्टीयरिंग व्यवहार से अलग करें। |
| 10 | किसी भी घटक प्रतिस्थापन को रिकॉर्ड करें जो बढ़ते आयामों या तैयार-मशीन ज्यामिति को प्रभावित कर सकता है। |
इसका उद्देश्य अनावश्यक रूप से जटिल निरीक्षण प्रक्रिया बनाना नहीं है। यह असेंबली विशेषताओं की जांच करना है जो पहिएदार निर्माण के लिए विशिष्ट हैं और केवल इंजन विनिर्देश द्वारा इसकी पुष्टि नहीं की जा सकती है।
व्हील्ड ब्रश कटर निर्माता निरीक्षण के बारे में अक्सर पूछे जाने वाले प्रश्न
व्हील्ड ब्रश कटर निर्माता का मूल्यांकन करते समय आयातकों को क्या जांचना चाहिए?
जाँच करें कि क्या फ़ैक्टरी फ़्रेम, व्हील स्थिति, इंजन माउंटिंग और कटिंग-सिस्टम स्थान सहित अनुमोदित पूर्ण असेंबली को पुन: पेश कर सकती है। अकेले इंजन विनिर्देश असेंबली स्थिरता की पुष्टि नहीं करता है।
इंजन चालू करने से पहले व्हील अलाइनमेंट की जाँच क्यों की जानी चाहिए?
एक मैनुअल स्ट्रेट-लाइन पुश पहिया, धुरी या फ्रेम-स्थिति के अंतर के कारण होने वाले दिशात्मक खिंचाव को प्रकट कर सकता है। यह निरीक्षक को संचालित परीक्षण शुरू होने से पहले एक यांत्रिक असेंबली समस्या की पहचान करने की अनुमति देता है।
क्या 700 मिमी कटिंग चौड़ाई यह पुष्टि करती है कि प्रत्येक उत्पादन मशीन को उसी तरह से इकट्ठा किया गया है?
नहीं, 700 मिमी मान TM-WBC520A के लिए सूचीबद्ध कटिंग-चौड़ाई विनिर्देश है, लेकिन निरीक्षकों को अभी भी फ्रेम और पहियों के सापेक्ष कटिंग सिस्टम की भौतिक स्थिति की तुलना करनी चाहिए।
क्या असामान्य कंपन इंजन के बजाय व्हील असेंबली से आ सकता है?
हाँ। इंजन माउंटिंग, ब्रैकेट सीटिंग या अन्य असेंबली स्थितियाँ मशीन के माध्यम से कंपन के संचारित होने के तरीके को बदल सकती हैं। यह मानने से पहले कि इंजन को समायोजन की आवश्यकता है, यांत्रिक स्थापना की जाँच करें।
क्या आयातकों को थोक ऑर्डर में एक से अधिक पूर्ण इकाई का निरीक्षण करना चाहिए?
हाँ। असेंबली नियंत्रण का उद्देश्य यह निर्धारित करना है कि अनुमोदित कॉन्फ़िगरेशन को पूरे उत्पादन में पुन: प्रस्तुत किया गया है या नहीं। केवल एक इंजन या एक पूर्ण मशीन की जाँच करने से पूरे बैच में पूर्ण-मशीन स्थिरता नहीं दिखती है।
दोहराए जाने वाले आदेशों को मूल असेंबली रिकॉर्ड की आवश्यकता क्यों है?
रिकॉर्ड निर्माता और आयातक को पहले से अनुमोदित इंजन, फ्रेम, पहियों और कटिंग-सिस्टम व्यवस्था के साथ बाद के उत्पादन की तुलना करने में मदद करता है, खासकर जब वैकल्पिक घटक प्रस्तावित होते हैं।
थोक उत्पादन से पहले पूर्ण पहिएदार असेंबली की जाँच करेंतुलना करने वाले आयातकों के लिए पहिएदार ब्रश कटर निर्माता, उपयोगी उत्पादन संदर्भ पूर्ण असेंबल की गई मशीन है। TM-WBC520A में 1E44F-5 टू-स्ट्रोक इंजन, 51.7cc विस्थापन, 1.80 किलोवाट आउटपुट और 700 मिमी कटिंग चौड़ाई शामिल है, लेकिन बल्क-ऑर्डर निरीक्षण में यह भी पुष्टि होनी चाहिए कि इसके फ्रेम, पहिए, इंजन माउंटिंग और कटिंग-सिस्टम की स्थिति अनुमोदित नमूने के अनुरूप बनी हुई है। |
|