चेनसॉ केवल तभी क्यों रुकता है जब चेन लकड़ी में प्रवेश करती है?
एक चेनसॉ जो लकड़ी में रुकती है, उसमें सुस्त चेन, अतिरिक्त चेन तनाव, खराब ईंधन वितरण, क्लच ड्रैग, या कटिंग सेटअप हो सकता है जो इंजन को ओवरलोड करता है।
| सेवा मार्गदर्शक |
लकड़ी काटते समय चेनसॉ रुक जाती है: कारण और समस्या निवारण |
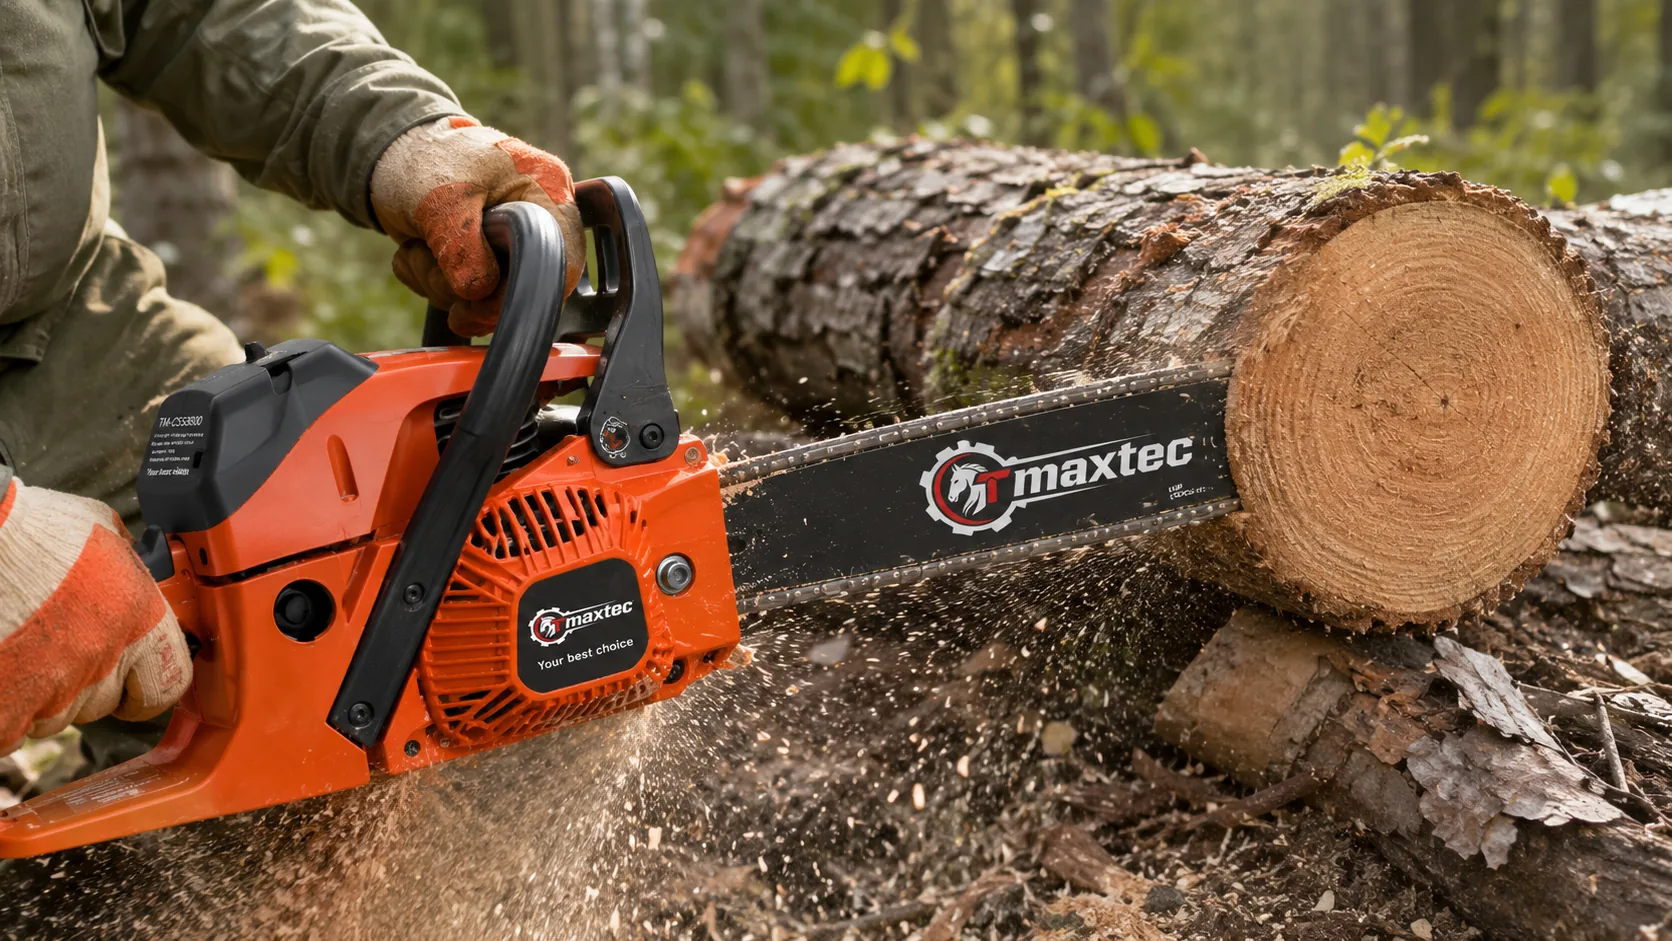
एक चेनसॉ जो लोड के बिना सामान्य रूप से घूमती है लेकिन जब चेन लकड़ी में प्रवेश करती है तो रुक जाती है, आमतौर पर कामकाजी मांग के तहत अत्यधिक काटने के प्रतिरोध या अपर्याप्त ईंधन वितरण का सामना करना पड़ता है। पहली जांच चेन की तीक्ष्णता, चेन तनाव, गाइड-बार की स्थिति, स्नेहन, चेन-ब्रेक रिलीज और काटने की तकनीक होनी चाहिए - न कि तत्काल कार्बोरेटर समायोजन।
इस लक्षण को ड्राइव-सिस्टम दोष से अलग किया जाना चाहिए। यदि चेन धीमी या बंद होने पर इंजन तेज गति से चलता रहता है, तो क्लच, ड्राइव स्प्रोकेट, गाइड बार, चेन और ब्रेक तंत्र का निरीक्षण करें। नीचे दिया गया समस्या निवारण क्रम तब लागू होता है जब कट के दौरान इंजन की गति भी कम हो जाती है।
| 1 | त्वरित उत्तर: पुष्टि करें कि चेन तेज है, सही ढंग से तनी हुई है, ठीक से चिकनाईयुक्त है, और बार के चारों ओर स्वतंत्र रूप से घूमने में सक्षम है। |
| 2 | बार ग्रूव और तेल छेद को साफ करें, नोज स्प्रोकेट और चेन ब्रेक की जांच करें, और अत्यधिक ऑपरेटर दबाव को कम करें। |
| 3 | कटिंग-सिस्टम ड्रैग समाप्त होने के बाद ही एयर फिल्टर, एग्जॉस्ट आउटलेट, फ्यूल फिल्टर, फ्यूल लाइन और टैंक वेंट का निरीक्षण करें। आयातकों को केवल फ्री-रेविंग निरीक्षण पर निर्भर रहने के बजाय नियंत्रित कटिंग परीक्षण शामिल करना चाहिए। |
पहचानें कि इंजन या चेन की गति कम हो रही है या नहीं
देखें कि उस समय क्या होता है जब कटर लकड़ी में प्रवेश करते हैं। यह अंतर अनावश्यक इंजन कार्य को रोकता है और डीलरों को यह तय करने में मदद करता है कि समस्या कटिंग सिस्टम, ड्राइव सिस्टम या ईंधन-वायु प्रणाली से संबंधित है या नहीं।
| व्यवहार का अवलोकन किया | अधिक संभावित क्षेत्र | पहला निरीक्षण |
| कट में इंजन और चेन दोनों धीमे हैं | काटने का प्रतिरोध, ईंधन वितरण, वायु प्रवाह, संपीड़न | चेन, तनाव, बार, तेल की आपूर्ति, ईंधन प्रवाह |
| इंजन तेज़ रहता है लेकिन चेन धीमी हो जाती है | क्लच, ड्राइव स्प्रोकेट, ब्रेक, चेन बाइंडिंग | क्लच जुड़ाव और ड्राइव घटक |
| थोड़े समय के लिए कट करता है, फिर धीरे-धीरे गति खो देता है | टैंक वेंट, ईंधन फिल्टर, ईंधन लाइन, कार्बोरेटर डायाफ्राम | लोड के तहत निरंतर ईंधन वितरण |
| बार गर्म हो जाता है और बारीक धूल पैदा करता है | सुस्त चेन, ख़राब चिकनाई, अत्यधिक तनाव | पैनापन, तेल वितरण, बार घर्षण |
यदि आरा नियंत्रित श्रृंखला गति को बनाए नहीं रख सकता है, तो बार को लकड़ी में गहराई तक धकेलने के बजाय काटना बंद कर दें। निरंतर संचालन से क्लच, बार, चेन, स्प्रोकेट, सिलेंडर और ईंधन प्रणाली गर्म हो सकती है।
इंजन का परीक्षण करने से पहले चेन शार्पनेस की जाँच करें
एक सुस्त चेन सबसे आम कारणों में से एक है जिसके कारण चेनसॉ हवा में मजबूत लेकिन लकड़ी के अंदर कमजोर दिखाई देता है। गोल कटर चिप्स हटाने के बजाय लकड़ी से रगड़ते हैं, जिससे ऑपरेटर को अधिक दबाव डालने और इंजन पर भार बढ़ाने के लिए मजबूर होना पड़ता है।
एक प्रभावी शृंखला के लक्षण
|
सुस्त या असमान श्रृंखला के लक्षण
|
दोनों तरफ के कटरों का निरीक्षण करें। असमान कटर लंबाई, असंगत फाइलिंग कोण, क्षतिग्रस्त कटिंग किनारे, या गलत गहराई-गेज ऊंचाई भारी और असमान प्रतिरोध पैदा कर सकती है। गहराई नापने का यंत्र जो बहुत अधिक रहता है, कटर को प्रभावी काटने से रोकता है। बहुत कम दर्ज किए गए गेज चेन को आक्रामक तरीके से पकड़ सकते हैं और किकबैक जोखिम बढ़ा सकते हैं।
चेन विनिर्देश के अनुसार तेज़ करें और दोनों तरफ समान कटर लंबाई बनाए रखें। यदि कटर टूट गए हैं, गंभीर रूप से क्षतिग्रस्त हो गए हैं, या सुरक्षित धार तेज करने के लिए बहुत छोटे हैं तो चेन को बदल दें।
चेन, बार और ब्रेक सिस्टम से घर्षण हटाएँ
एक तेज चेन अभी भी इंजन पर अधिभार डाल सकती है यदि यह अधिक कसी हुई हो, खराब चिकनाई वाली हो, गाइड-बार रेल्स द्वारा दबी हुई हो, या आंशिक रूप से लगे चेन ब्रेक द्वारा प्रतिबंधित हो।
- चेन ब्रेक छोड़ें और गति की जांच करें। इंजन बंद होने और ठंडा होने पर, दस्ताने पहनें और बार के चारों ओर चेन खींचें। इसे बिना तंग बिन्दुओं के सुचारू रूप से चलना चाहिए।
- सही श्रृंखला तनाव की पुष्टि करें। ड्राइव लिंक को बार ग्रूव में लगे रहना चाहिए, लेकिन चेन को बार के नीचे की तरफ कसकर नहीं दबाया जाना चाहिए।
- वार्म-अप के बाद तनाव की पुनः जाँच करें। चेन और बार के तापमान में परिवर्तन से उपयोग के दौरान तनाव बदल सकता है।
- गाइड-बार ग्रूव को साफ करें। जमे हुए चूरा और तेल के अवशेषों को हटा दें जो ड्राइव-लिंक की गति को प्रतिबंधित कर सकते हैं।
- बार रेल्स का निरीक्षण करें। गड़गड़ाहट, असमान घिसाव और विरूपण श्रृंखला को जकड़ या झुका सकते हैं।
- नाक स्प्रोकेट की जाँच करें। जहां फिट किया गया है, उसे बिना खुरदरापन या जब्ती के स्वतंत्र रूप से घूमना चाहिए।
- पूर्ण ब्रेक रिलीज़ सत्यापित करें। ड्रैगिंग चेन ब्रेक मुक्त त्वरण की अनुमति दे सकता है लेकिन काटने के दौरान गंभीर प्रतिरोध पैदा कर सकता है।
चेन को अत्यधिक ढीला छोड़कर क्षतिपूर्ति न करें। एक ढीली चेन बार को छोड़ सकती है, ड्राइव लिंक को नुकसान पहुंचा सकती है, ऑपरेटर पर हमला कर सकती है, और गाइड बार और स्प्रोकेट को और अधिक नुकसान पहुंचा सकती है।
बार-ऑयल डिलीवरी की पुष्टि करें और कटिंग लोड कम करें
अपर्याप्त स्नेहन से चेन, गाइड-बार रेल और नोज स्प्रोकेट के बीच गर्मी और घर्षण बढ़ जाता है। लकड़ी को छुए बिना आरा सामान्य रूप से तेज़ हो सकता है लेकिन काटने का दबाव डालने पर इंजन की गति कम हो जाती है।
चेन-ऑयल टैंक को उपयुक्त बार और चेन ऑयल से भरें। गाइड बार में तेल के छेद और आरा बॉडी पर आउटलेट क्षेत्र को साफ करें। यदि चूरा वितरण मार्ग को अवरुद्ध कर देता है तो एक भरा हुआ तेल टैंक इस बात की गारंटी नहीं देता है कि तेल श्रृंखला तक पहुंच रहा है।
| तेल टैंक | तेल मार्ग | चेन की स्थिति |
| तेल स्तर, कैप सीलिंग, पिकअप स्थिति और टैंक वेंटिंग की जाँच करें। | गाइड-बार तेल छेद और आरा बॉडी पर आउटलेट को साफ़ करें। | सूखापन, मलिनकिरण, अधिक गर्मी, धुआं, या तेजी से रेल घिसाव पर ध्यान दें। |
एक साफ, हल्के रंग की सतह पर सुरक्षित दूरी पर आरी चलाकर एक संक्षिप्त स्नेहन परीक्षण किया जा सकता है। एक कार्यशील प्रणाली को आम तौर पर तेल की एक हल्की रेखा छोड़नी चाहिए। बार को लोगों और आसपास की वस्तुओं से दूर रखें।
शरीर के वजन के बजाय चेन स्पीड से काटें। एक तेज़ ज़ंजीर को लकड़ी में घुसने दें। जहां बम्पर स्पाइक्स फिट किए गए हैं, उन्हें पूरी गाइड बार को कट में डालने के बजाय नियंत्रित धुरी के रूप में उपयोग करें।
- जब तक आवश्यक न हो पूरी पट्टी को चौड़ी लकड़ी में गाड़ने से बचें।
- जहां व्यावहारिक हो वहां छाल से मिट्टी और अपघर्षक संदूषण हटा दें।
- कट की योजना बनाएं ताकि लकड़ी बंद न हो और गाइड बार को पिंच करें।
- बार के ऊपरी सिरे वाले क्षेत्र को अनियंत्रित रूप से काटने से बचें।
- स्वचालित रूप से सबसे लंबे विकल्प का चयन करने के बजाय लकड़ी के अनुकूल बार की लंबाई का उपयोग करें।
लोड के तहत वायु प्रवाह, निकास और ईंधन वितरण की जाँच करें
एक बार कटिंग-सिस्टम प्रतिरोध समाप्त हो जाने के बाद, उन इंजन प्रणालियों का निरीक्षण करें जिन्हें निरंतर कार्य गति का समर्थन करना चाहिए।
| ए | वायु फ़िल्टर: बारीक चूरा, तेल, क्षति, या गलत तरीके से बैठने से उच्च इंजन गति पर वायु प्रवाह बाधित हो सकता है। फ़िल्टर को उसकी सामग्री के लिए उपयुक्त विधि का उपयोग करके साफ़ करें या बदलें। |
| बी | निकास आउटलेट: मफलर आउटलेट या स्पार्क-अरेस्टिंग स्क्रीन में कार्बन लोड के तहत इंजन की गति को सीमित कर सकता है। मफलर के पूरी तरह ठंडा होने के बाद ही निरीक्षण करें। |
| सी | ईंधन फिल्टर और पाइप: आंशिक रूप से प्रतिबंधित फ़िल्टर, कठोर नली, ढीला कनेक्शन, या वायु रिसाव मुक्त त्वरण के लिए पर्याप्त ईंधन की आपूर्ति कर सकता है लेकिन निरंतर कटौती के लिए नहीं। |
| डी | टैंक वेंट और कार्बोरेटर: यदि आरा छोटी अवधि के लिए सामान्य रूप से कटता है और फिर फीका पड़ जाता है, तो टैंक वैक्यूम या कमजोर कार्बोरेटर डायाफ्राम ईंधन वितरण को प्रतिबंधित कर सकता है। |
पुष्टि किये गये मॉडल की आवश्यकता के अनुसार ताजा ईंधन मिश्रित करके प्रयोग करें। आंशिक चोक के साथ बेहतर दौड़ना दुबली स्थिति का संकेत दे सकता है, लेकिन चोक का उपयोग स्थायी परिचालन समाधान के रूप में नहीं किया जाना चाहिए।
चेन ड्रैग, स्नेहन, बार की स्थिति, वायु निस्पंदन, निकास प्रवाह और ईंधन की गुणवत्ता की जांच करने से पहले कार्बोरेटर स्क्रू को बदलने से बचें। गलत समायोजन से मूल दोष छिप सकता है और अधिक गर्मी, प्लग में गड़बड़ी या अत्यधिक ईंधन की खपत हो सकती है।
TM-CS5800 बार-लंबाई और लोड संबंधी विचार
TM-CS5800 गैसोलीन चेनसॉ55 सीसी चेनसॉ 20-इंच या 22-इंच गाइड-बार विकल्पों के साथ पेश किया जाता है। बार चयन को विशिष्ट लकड़ी के व्यास, श्रृंखला रखरखाव क्षमता और स्थानीय ऑपरेटर की आदतों को प्रतिबिंबित करना चाहिए। |
||||||||||
|
||||||||||
|
22 इंच की पट्टी में लंबी श्रृंखला होती है और पूर्ण-चौड़ाई में कटौती के दौरान लकड़ी के संपर्क में अधिक कटर रखे जा सकते हैं। यह बड़ी सामग्री के लिए उपयुक्त हो सकता है, लेकिन जब आरा भारी मात्रा में लोड किया जाता है तो चेन की तीक्ष्णता, तेल वितरण, ऑपरेटर दबाव और ईंधन-प्रणाली की स्थिति अधिक ध्यान देने योग्य हो जाती है। जब सामान्य लकड़ी को अतिरिक्त पहुंच की आवश्यकता नहीं होती है तो 20-इंच कॉन्फ़िगरेशन को प्रभावी श्रृंखला-गति सीमा के भीतर रखना आसान हो सकता है। स्पेयर-पार्ट ऑर्डर करने के लिए अकेले चेन पिच पर्याप्त नहीं है; चेन गेज, ड्राइव-लिंक काउंट, गाइड-बार माउंट और स्प्रोकेट अनुकूलता की भी पुष्टि की जानी चाहिए।
|
आयातक और डीलर कटिंग-टेस्ट चेकलिस्ट
| नहीं. | निरीक्षण बिंदु | स्वीकृति जांच |
| 1 | ठंडी शुरुआत | सामान्य चोक ऑपरेशन, शुरुआती प्रयास और स्थिर प्रारंभिक रनिंग |
| 2 | गर्म पुनः आरंभ | सामान्य कामकाजी तापमान पर पहुंचने के बाद पुनः प्रारंभ होता है |
| 3 | चेन की तीक्ष्णता | चिप्स का उत्पादन करता है और अत्यधिक दबाव के बिना उपयुक्त लकड़ी में प्रवेश करता है |
| 4 | चेन तनाव | गाइड-बार खांचे में लगे रहते हुए स्वतंत्र रूप से चलता है |
| 5 | तेल वितरण | चेन तेल प्राप्त करती है और ड्राई रनिंग या असामान्य गर्मी नहीं दिखाती है |
| 6 | चेन-ब्रेक ऑपरेशन | बिना खींचे पूरी तरह संलग्न और मुक्त होता है |
| 7 | नियंत्रित कटिंग परीक्षण | इंजन उपयुक्त लकड़ी में उपयोगी गति बनाए रखता है |
| 8 | परीक्षण के बाद निरीक्षण | कोई असामान्य बार गर्मी, चेन कसना, रिसाव, कंपन या ड्राई रनिंग नहीं |
| 9 | बार विन्यास | 20-इंच या 22-इंच विकल्प इच्छित बाज़ार और लकड़ी के आकार से मेल खाता है |
| 10 | स्पेयर-पार्ट्स का मिलान | चेन, बार, स्प्रोकेट, फिल्टर, स्टार्टर पार्ट्स और कार्बोरेटर किट ऑर्डर किए गए कॉन्फ़िगरेशन से मेल खाते हैं |
नो-लोड त्वरण परीक्षण लकड़ी, चेन घर्षण और बार संपर्क द्वारा बनाए गए प्रतिरोध को पुन: उत्पन्न नहीं कर सकता है। इसलिए नियंत्रित कटिंग निरीक्षण सुस्त चेन, खराब तेल वितरण, गलत तनाव, ईंधन भुखमरी और डिलीवरी से पहले क्लच समस्याओं की पहचान करने के लिए अधिक उपयोगी है।
अक्सर पूछे जाने वाले प्रश्न
| Q1 |
मेरी चेनसॉ लकड़ी को छूते ही क्यों घूमती है लेकिन रुक जाती है?चेन सुस्त, अधिक कसी हुई, सूखी या गाइड बार या ब्रेक द्वारा प्रतिबंधित हो सकती है। यदि काटने की प्रणाली स्वतंत्र रूप से चलती है, तो ईंधन वितरण, वायु प्रवाह, निकास प्रतिबंध और संपीड़न का निरीक्षण करें। |
| Q2 |
क्या अत्यधिक कसी हुई चेन इंजन को रोक सकती है?हाँ। अत्यधिक तनाव बार के चारों ओर निरंतर घर्षण पैदा करता है। जब कटर लकड़ी में प्रवेश करते हैं तो अतिरिक्त प्रतिरोध अधिक ध्यान देने योग्य हो जाता है। |
| Q3 |
मैं कैसे बता सकता हूं कि श्रृंखला बहुत सुस्त है?एक सुस्त श्रृंखला आमतौर पर महीन धूल पैदा करती है, धीरे-धीरे कटती है, बार गर्मी पैदा करती है, और नीचे की ओर मजबूत दबाव की आवश्यकता होती है। एक तेज़ श्रृंखला आम तौर पर दृश्यमान चिप्स का उत्पादन करती है और लकड़ी में अधिक आसानी से फ़ीड करती है। |
| Q4 |
चेनसा एक मिनट के लिए क्यों कटती है और फिर शक्ति खो देती है?एक प्रतिबंधित ईंधन-टैंक वेंट, आंशिक रूप से अवरुद्ध ईंधन फिल्टर, खराब ईंधन पाइप, कमजोर कार्बोरेटर डायाफ्राम, या गर्मी से संबंधित इग्निशन समस्या निरंतर संचालन के बाद ही दिखाई दे सकती है। |
| Q5 |
जब चेनसॉ लकड़ी में रुक जाए तो क्या मुझे कार्बोरेटर को समायोजित करना चाहिए?पहले कदम के रूप में नहीं. मिश्रण सेटिंग्स बदलने से पहले श्रृंखला की तीक्ष्णता, तनाव, स्नेहन, बार की स्थिति, ब्रेक रिलीज, वायु निस्पंदन, निकास प्रवाह और ईंधन की गुणवत्ता की पुष्टि करें। |
| Q6 |
क्या 22-इंच गाइड बार के चेनसॉ पर ओवरलोड होने की अधिक संभावना है?एक लंबी पट्टी स्वचालित रूप से रुकने का कारण नहीं बनती है, लेकिन इसमें एक लंबी श्रृंखला होती है और पूरी चौड़ाई में कटौती के दौरान लकड़ी में अधिक कटर लगाए जा सकते हैं। रखरखाव, स्नेहन, लकड़ी का व्यास और ऑपरेटर दबाव अधिक महत्वपूर्ण हो जाते हैं। |
TM-CS5800 को स्थानीय कटिंग कार्य से मिलाएंथोक ऑर्डर देने से पहले 20-इंच या 22-इंच बार विकल्प, चेन गेज, ड्राइव-लिंक काउंट, स्प्रोकेट, कार्बोरेटर कॉन्फ़िगरेशन, आपूर्ति किए गए सामान, पैकिंग और डीलर स्पेयर-पार्ट पैकेज की पुष्टि करें। एक नियंत्रित कटिंग परीक्षण को नमूना और प्री-डिलीवरी निरीक्षण में शामिल किया जाना चाहिए। |
|