पृथ्वी बरमा घूमती है लेकिन खोदती नहीं: बिट को काटने से क्या रोकता है?
एक मिट्टी का बरमा जो घूमता है लेकिन खोदता नहीं है, उसमें आम तौर पर घिसी-पिटी कटिंग टिप, भरी हुई मिट्टी या थोड़ा सा हिस्सा होता है जो जमीन के लिए बहुत आक्रामक होता है। पहले कारण की जाँच करें.
धरती बरमा घूमती है लेकिन खोदेगी नहीं: कारण और जाँच
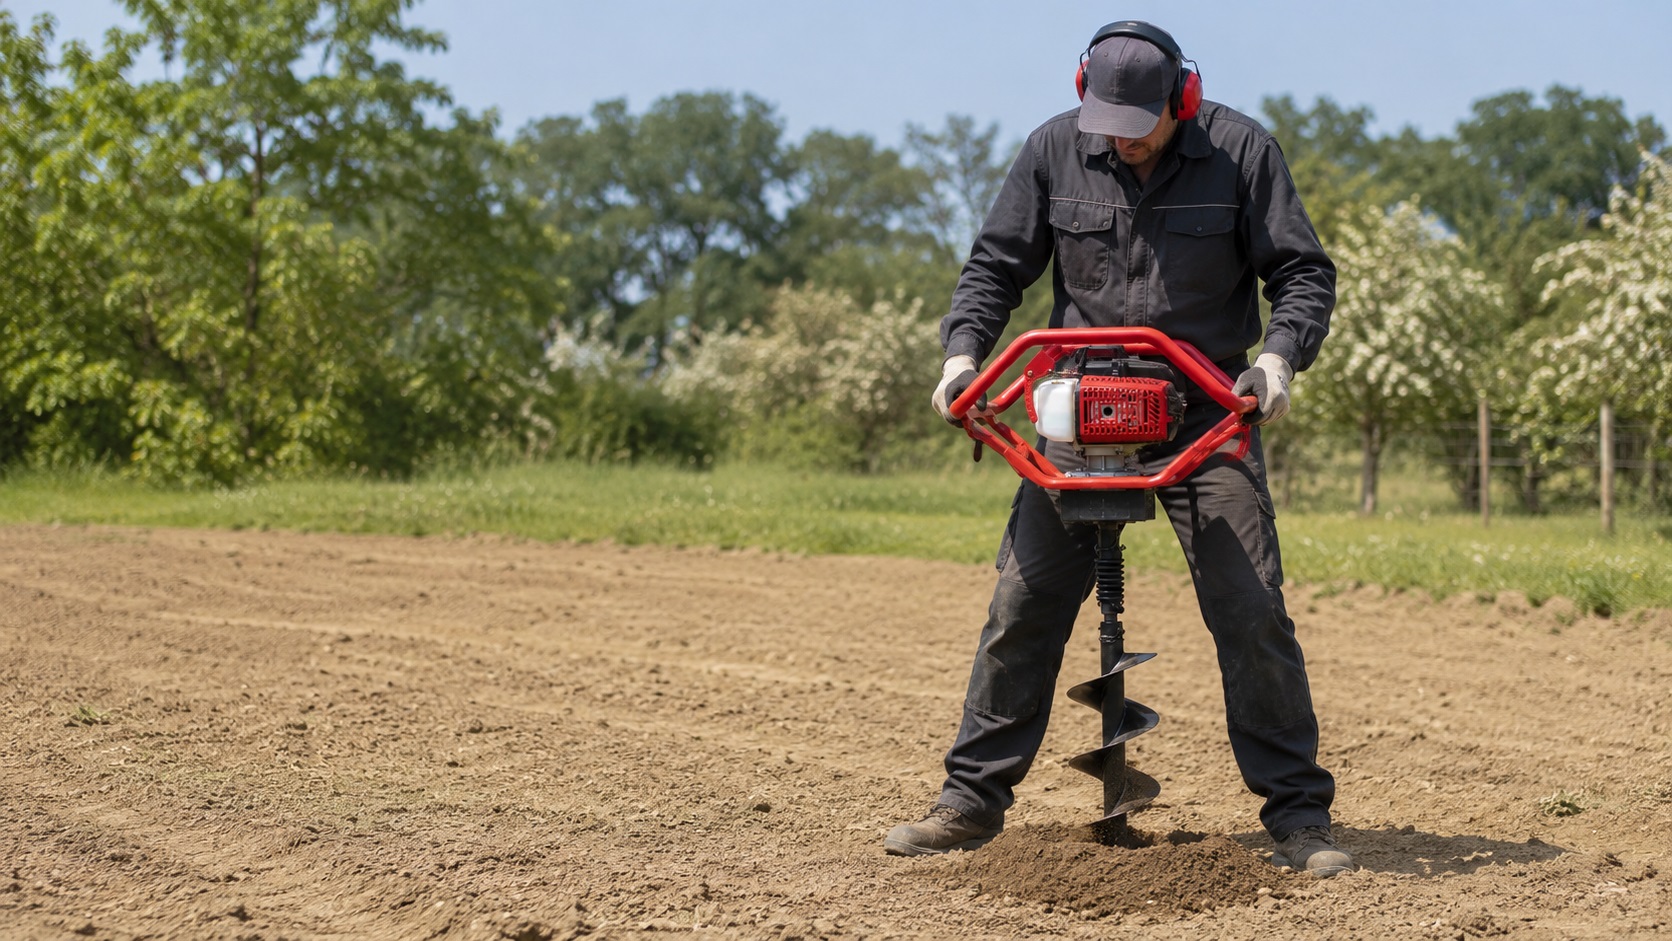
एक पृथ्वी बरमा जो घूमता तो है लेकिन खोदता नहीं आमतौर पर तत्काल इंजन विफलता के बजाय निचले कटिंग सिरे पर समस्या होती है। पायलट बिंदु घिसा हुआ हो सकता है, काटने वाले होंठ कुंद हो सकते हैं, चिपचिपी मिट्टी ब्लेड को ढक सकती है, या चयनित बिट जमीन की स्थिति के लिए बहुत चौड़ा हो सकता है।
इस लक्षण को उस बरमा से अलग किया जाना चाहिए जो लोड के तहत घूमना बंद कर देता है। इस मामले में, बिट घूमना जारी रखता है लेकिन मिट्टी में खुद को खींचने के बजाय खरोंचता है, पॉलिश करता है, उछलता है या किनारे की ओर बढ़ता है। डीलरों और आयातकों के लिए, उस अंतर की पहचान अनावश्यक कार्बोरेटर समायोजन, इंजन-पार्ट प्रतिस्थापन और परिहार्य ग्राहक शिकायतों को रोकती है।
त्वरित उत्तर: सबसे पहले इंजन बंद करें और पायलट बिंदु, कटिंग किनारों, पैक की गई मिट्टी, ब्लेड फास्टनरों और बिट कनेक्शन का निरीक्षण करें। यदि बिट सामान्य गति से घूमता है लेकिन एक केंद्रित छेद स्थापित नहीं कर पाता है, तो पावरहेड की तुलना में निचले कटिंग घटकों में खराबी की संभावना अधिक होती है। नीचे से मिट्टी साफ करें, पुष्टि करें कि बिंदु व्यापक ब्लेड से पहले मिट्टी तक पहुंचता है, और जहां संभव हो एक छोटे संगत व्यास का परीक्षण करें। आयातक बिट व्यास और लंबाई को स्थानीय मिट्टी से मिलान करके, बदले जाने योग्य भागों की पुष्टि करके और मशीन के साथ संगत पॉइंट, ब्लेड, पिन, बोल्ट और क्लिप का ऑर्डर देकर बार-बार होने वाली शिकायतों को कम कर सकते हैं।
इंजन खोलने से पहले लक्षण की पुष्टि करें
एक घूमने वाली बिट का स्वचालित रूप से यह मतलब नहीं है कि पूरी ड्रिलिंग प्रणाली सही ढंग से काम कर रही है। पावरहेड शाफ्ट को घुमा सकता है जबकि पायलट पॉइंट और कटिंग किनारे मिट्टी हटाने में विफल रहते हैं। देखें कि ज़मीन के संपर्क में आने के पहले कुछ सेकंड के दौरान क्या होता है।
यदि इंजन सामान्य रूप से गति करता है और बिट स्थिर गति से घूमता रहता है, तो काटने वाले सिरे से शुरू करें। इंजन की जांच केवल तभी उच्च प्राथमिकता बन जाती है जब मशीन हिचकिचाती है, गति खो देती है, आंशिक चोक की आवश्यकता होती है, असामान्य रूप से धूम्रपान करती है, या जब काटने वाले किनारे मिट्टी से संपर्क करते हैं तो रोटेशन को बनाए नहीं रख पाते हैं।
| व्यवहार का अवलोकन किया | संभावित निरीक्षण क्षेत्र | पहली कार्रवाई |
| बिट घूमता है और बग़ल में स्लाइड करता है | पायलट बिंदु, प्रारंभिक कोण, सतह परत | पहले जांचें कि बिंदु मिट्टी से संपर्क करता है या नहीं |
| बिट घूमता है लेकिन केवल सतह को पॉलिश करता है | कुंद ब्लेड या पैक्ड मिट्टी | निचले काटने वाले किनारों को साफ करें और निरीक्षण करें |
| बिट धीरे-धीरे प्रवेश करता है और इसके लिए भारी दबाव की आवश्यकता होती है | घिसे हुए किनारे, अत्यधिक व्यास, जमी हुई मिट्टी | एक छोटे संगत बिट के साथ तुलना करें |
| खुदाई से पहले इंजन की गति अनियमित हो जाती है | ईंधन, वायु फ़िल्टर, स्पार्क प्लग, ईंधन प्रणाली | पुन: परीक्षण से पहले सामान्य इंजन संचालन बहाल करें |
पायलट प्वाइंट और कटिंग एज का निरीक्षण करें
पायलट बिंदु छेद शुरू करता है और बड़े काटने वाले खंड को केंद्रित रखता है। जब यह गोल, मुड़ा हुआ, ढीला, गायब या असमान रूप से घिस जाता है, तो बिट स्थिर प्रवेश बिंदु स्थापित किए बिना घूम सकता है। चौड़े काटने वाले किनारे पहले जमीन को छू सकते हैं और बरमा को एक सर्कल में स्केट बना सकते हैं।
- एक गोल सिरे की तलाश करें जो अब सतह में प्रवेश न कर सके।
- असमान घिसाव या झुकने के लिए दोनों पक्षों की तुलना करें।
- पुष्टि करें कि बिंदु ढीला या आंशिक रूप से अलग नहीं है।
- उस मिट्टी को हटा दें जो बिंदु को पूरी तरह से ढक देती है।
- पत्थर या कंक्रीट के बार-बार संपर्क में आने से होने वाली क्षति की जाँच करें।
इसके बाद उड़ान के निचले हिस्से में ब्लेड या कटे हुए होंठों का निरीक्षण करें। उनकी सटीक संरचना चयनित बिट पर निर्भर करती है, लेकिन काम करने वाले किनारों को गंभीर रूप से गोल नहीं किया जाना चाहिए, ऊपर की ओर झुकना नहीं चाहिए, टूटना नहीं चाहिए, या अलग-अलग ऊंचाइयों तक घिसना नहीं चाहिए। एक इंजन सुस्त ब्लेडों को घुमाना जारी रख सकता है, जिससे यह गलत धारणा बनती है कि मशीन में शक्ति की कमी है।
असमान काटने वाले घटक छेद के एक तरफ से मिट्टी को दूसरे की तुलना में तेजी से हटा सकते हैं। बरमा उछल सकता है, झुक सकता है, कंपन कर सकता है, या अत्यधिक नीचे की ओर दबाव की आवश्यकता हो सकती है। प्रतिस्थापन ब्लेड, पॉइंट, बोल्ट और संबंधित घिसे हुए हिस्से वास्तविक बिट डिज़ाइन से मेल खाने चाहिए। किसी अन्य व्यास या आपूर्तिकर्ता के एक घटक में समान माउंटिंग-होल स्थिति, काटने का कोण, या आवश्यक फास्टनर आयाम नहीं हो सकते हैं।
पैक की गई मिट्टी को हटाएं और ड्रिलिंग विधि को समायोजित करें
गीली या चिपचिपी मिट्टी बिंदु और काटने वाले किनारों के चारों ओर एक सघन परत बना सकती है। बिट गति में रहता है, लेकिन धातु अब ताजी मिट्टी से संपर्क नहीं करता है। यह आमतौर पर तब होता है जब ऑपरेटर ढीली सामग्री को निकालने के लिए समय-समय पर बरमा उठाए बिना ड्रिलिंग जारी रखता है।
इंजन बंद करने के बाद, दस्ताने पहनकर पैक की गई सामग्री को उचित हाथ उपकरण से हटा दें। निचले किनारों को नंगे हाथों से साफ न करें। एक ब्लेड अभी भी इतना तेज हो सकता है कि चोट पहुंचा सके, भले ही वह अब मिट्टी को कुशलता से नहीं काट रहा हो।
- छेद को नियंत्रित गति से शुरू करें। मशीन को लंबवत रखें जबकि पायलट बिंदु केंद्र स्थापित करता है।
- सीमित दूरी तक ड्रिल करें. एक सतत गति में पूरी निचली उड़ान को दफन न करें।
- बिट को समय-समय पर उठाएं। ढीली मिट्टी को ऊपर ले जाने के लिए नियंत्रित घूर्णी गति का उपयोग करें।
- मिट्टी को खुले स्थान से दूर हटायें। हटाई गई सामग्री को सीधे छेद में गिरने से रोकें।
- उसी केंद्र में पुनः प्रवेश करें। आवश्यक गहराई तक पहुंचने तक प्रक्रिया को दोहराएं।
यह चरणबद्ध विधि मिट्टी के निर्माण को कम करती है और बिट के गहराई में दबने से पहले छिपे हुए पत्थरों या अन्य बाधाओं का पता लगाना आसान बनाती है।
कठोर सतह की पपड़ी
बहुत शुष्क मिट्टी में ऊपरी परत सख्त हो सकती है जबकि नीचे की सामग्री को खोदना आसान रहता है। तुरंत फुल थ्रोटल लगाने से घिसा हुआ या खराब केंद्रित पॉइंट स्केट सतह पर तेजी से फैल सकता है। नियंत्रित थ्रॉटल से शुरू करें जब तक कि बिंदु एक केंद्रित उद्घाटन न बना ले। असामान्य रूप से कठोर सतहों के लिए, एक छोटा मैनुअल स्टार्टिंग छेद मदद कर सकता है, लेकिन इसे इंजन बंद होने के साथ ही तैयार किया जाना चाहिए।
चालू बरमा को बार-बार जमीन पर न गिराएं। प्रभाव पायलट बिंदु, शाफ्ट कनेक्शन, रिटेनिंग घटकों और निचली कटिंग असेंबली को नुकसान पहुंचा सकता है।
बिट व्यास और लंबाई को जमीन से मिलाएं
एक पावरहेड कई बिट आकारों को घुमाने में सक्षम हो सकता है, लेकिन व्यास में प्रत्येक वृद्धि एक बड़ा कटिंग क्षेत्र बनाती है। सूखी या सघन मिट्टी में, एक चौड़ा टुकड़ा नीचे की ओर भोजन करने में विफल रहते हुए मुड़ता रह सकता है। इसके बाद ऑपरेटर शरीर पर अधिक वजन डालता है, जिससे थकान बढ़ती है और काटने की वास्तविक समस्या को ठीक किए बिना नियंत्रण कम हो जाता है।
| चयन कारक | यह क्या बदलता है | खरीद परिणाम |
| बिट व्यास | छेद की चौड़ाई और काटने का प्रतिरोध निर्धारित करता है | कठोर ज़मीन में बड़ा होना स्वचालित रूप से बेहतर नहीं होता है |
| ड्रिल की लंबाई | उपलब्ध छेद की गहराई निर्धारित करता है | अतिरिक्त लंबाई शुरुआत और संतुलन को कठिन बना सकती है |
| अत्याधुनिक स्थिति | यह निर्धारित करता है कि मिट्टी हटाई गई है या केवल रगड़ी गई है | चयनित बिट के लिए घिसे-पिटे हिस्से उपलब्ध होने चाहिए |
| पायलट बिंदु | प्रारंभिक प्रवेश और केन्द्रीकरण को नियंत्रित करता है | पॉइंट डिज़ाइन बिट असेंबली से मेल खाना चाहिए |
एक उपयोगी नैदानिक परीक्षण एक छोटा संगत बिट स्थापित करना और उसे उसी मिट्टी में आज़माना है। यदि छोटा व्यास सामान्य रूप से प्रवेश करता है, तो पावरहेड सही ढंग से काम कर रहा है जबकि बड़े बिट, कटिंग किनारों, या एप्लिकेशन विधि पर अधिक ध्यान देने की आवश्यकता है।
लंबाई और व्यास को अलग-अलग आदेश निर्णय के रूप में माना जाना चाहिए। एक लंबा बिट गहरे छेद की अनुमति देता है, लेकिन यह काटने की क्षमता को नहीं बढ़ाता है। बार-बार उथले छेदों के लिए, अनावश्यक लंबाई मशीन को ऊर्ध्वाधर बनाए रखने के लिए कठिन बना सकती है और छोटी संरेखण त्रुटियों को बढ़ा सकती है।
बिट कनेक्शन और इंजन की गति की जाँच करें
एक बिट घूमता हुआ दिखाई दे सकता है जबकि घिसा हुआ या ढीला कनेक्शन लोड के तहत उपयोगी बल को कम कर देता है। इंजन बंद करें और आउटपुट-शाफ्ट कनेक्शन, पिन, बोल्ट, क्लिप और पुष्टि किए गए कॉन्फ़िगरेशन द्वारा उपयोग किए गए किसी भी लॉकिंग घटक का निरीक्षण करें।
बढ़े हुए छेद, मुड़े हुए फास्टनरों, गायब क्लिप, धातु की टूट-फूट, या आउटपुट शाफ्ट और बरमा बिट के बीच की हलचल को देखें। घिसा हुआ जोड़ हवा में सामान्य रूप से घूम सकता है, लेकिन जब काटने वाले किनारे जमीन से मिलते हैं तो वह खिसक जाता है, हिल जाता है या आंशिक रूप से फिसल जाता है। इसे संचालित करना जारी रखने से बढ़ते छेद बड़े हो सकते हैं और बाद में मरम्मत करना अधिक कठिन हो सकता है।
प्रतिस्थापन फास्टनरों को आवश्यक व्यास, लंबाई और ताकत से मेल खाना चाहिए। एक सामान्य प्रयोजन वाला बोल्ट जो छेद से होकर गुजरता है वह सही अवधारण या भार क्षमता प्रदान नहीं कर सकता है।
इंजन की स्थिति तब भी मायने रखती है जब पावरहेड काम करने की गति तक नहीं पहुंच पाता। इससे पहले कि बिट मिट्टी को छूए, स्वच्छ त्वरण को सुनें। झिझक, अनियमित गति, असामान्य धुआं, या आंशिक चोक पर निर्भरता ईंधन, एयर-फ़िल्टर, स्पार्क-प्लग, या ईंधन-प्रणाली समस्या का संकेत दे सकती है।
पहले पुष्टि करें कि क्या इंजन की गति वास्तव में कम हो रही है। यदि बिट जमीन को खुरचते समय सामान्य घुमाव बनाए रखता है, तो बिंदु, ब्लेड, पैक की गई मिट्टी, कनेक्शन और बिट चयन पर वापस लौटें।
विभिन्न छेद आवश्यकताओं के लिए TM-EA710 कॉन्फ़िगरेशन
TM-EA710 गैसोलीन अर्थ ऑगरमॉडल: TM-EA710 मॉडल को 71cc टू-स्ट्रोक इंजन और 2.8 kW रेटेड पावर के साथ सूचीबद्ध किया गया है। वैकल्पिक बिट व्यास 10 से 30 सेमी तक होते हैं, पुष्टि किए गए ऑर्डर कॉन्फ़िगरेशन के आधार पर ड्रिल की लंबाई 80, 100, 120 या 140 सेमी होती है। इन विकल्पों का मिलान रोपण, बाग, बगीचे और बाड़-छेद के काम से किया जा सकता है। 30 सेमी बिट 10 सेमी बिट की तुलना में प्रति क्रांति काफी अधिक मिट्टी हटाता है, इसलिए स्थानीय मिट्टी की स्थिति, किनारे की तीक्ष्णता, चरणबद्ध ड्रिलिंग और मिट्टी के निर्वहन की आवृत्ति महत्वपूर्ण रहती है। सूचीबद्ध मिश्रित-ईंधन अनुपात 1:30 है। ईंधन की तैयारी किसी अन्य दो-स्ट्रोक मशीन के लिए उपयोग किए जाने वाले अनुपात के बजाय पुष्टि किए गए मॉडल निर्देशों का पालन करना चाहिए।
|
सबसे बड़े उपलब्ध व्यास को प्रत्येक ग्राहक के लिए डिफ़ॉल्ट विकल्प नहीं माना जाना चाहिए। आयातकों को वर्गीकरण को अंतिम रूप देने से पहले स्थानीय रोपण-छेद के आकार, बाड़-पोस्ट आवश्यकताओं, मिट्टी की कठोरता, हैंडलिंग अपेक्षाओं और प्रतिस्थापन-भाग की उपलब्धता की तुलना करनी चाहिए।
जब बिट को सेवा से हटाया जाना चाहिए
जब निचली संरचना स्पष्ट रूप से मुड़ी हुई हो, काटने वाले ब्लेड को सुरक्षित नहीं किया जा सकता हो, पायलट बिंदु गायब हो, या बढ़ते छेद या वेल्डेड अनुभागों के आसपास दरारें दिखाई दें तो बिट का उपयोग करना बंद कर दें। सारी मिट्टी साफ हो जाने के बाद गंभीर कंपन मुड़े हुए शाफ्ट या असमान कटिंग असेंबली का संकेत दे सकता है।
शरीर का वजन जोड़कर क्षतिग्रस्त घटकों की भरपाई न करें। अत्यधिक नीचे की ओर बल लगाने से ऑपरेटर की थकान बढ़ जाती है और हैंडल, शाफ्ट कनेक्शन, ट्रांसमिशन और बिट पर अतिरिक्त भार पड़ता है।
आयातक और डीलर अर्थ ऑगर चेकलिस्ट
कटिंग-सिस्टम विवरण की पुष्टि इंजन विनिर्देशों की तरह ही सावधानी से की जानी चाहिए। ग्राहक अक्सर सुस्त, अपूर्ण या अनुपयुक्त बिट को पावरहेड दोष के रूप में वर्णित करते हैं, जिससे बिक्री के बाद का काम टाला जा सकता है।
|
ऑर्डर करने से पहले
|
शिपमेंट से पहले और बिक्री के बाद
|
विशिष्ट कॉन्फ़िगरेशन और शामिल सहायक उपकरण पुष्टि किए गए कॉन्फ़िगरेशन के साथ भिन्न हो सकते हैं। स्पेयर-पार्ट संगतता की जाँच चयनित बरमा बिट और कनेक्शन डिज़ाइन के विरुद्ध की जानी चाहिए, न कि केवल पावरहेड मॉडल संख्या के विरुद्ध।
अक्सर पूछे जाने वाले प्रश्न
पृथ्वी का बरमा गहराई में गए बिना क्यों घूमता है?
सबसे आम कारणों में एक घिसा हुआ पायलट बिंदु, कुंद या असमान काटने वाले किनारे, पैक की गई मिट्टी, एक कठोर सतह की परत, एक अनुपयुक्त बिट व्यास, या एक ढीला शाफ्ट कनेक्शन हैं। यह मानने से पहले कि इंजन ख़राब है, निचले कटिंग सिरे की जाँच करें।
क्या एक कुंद बरमा बिट अभी भी सामान्य रूप से घूम सकता है?
हाँ। इंजन में बिट को घुमाने के लिए पर्याप्त शक्ति हो सकती है जबकि गोल कटिंग किनारे केवल मिट्टी को रगड़ते हैं। यही कारण है कि केवल दृश्यमान घुमाव इस बात की पुष्टि नहीं करता है कि काटने की प्रणाली सेवा योग्य है।
क्या बड़ा अर्थ ऑगर बिट बेहतर खुदाई करता है?
आवश्यक रूप से नहीं। एक बड़ा व्यास एक व्यापक छेद बनाता है लेकिन काटने के प्रतिरोध को भी बढ़ाता है। सघन या सूखी मिट्टी में, एक छोटा संगत बिट अधिक आसानी से प्रवेश कर सकता है और यह निर्धारित करने में मदद कर सकता है कि पावरहेड सामान्य रूप से काम कर रहा है या नहीं।
क्या लंबा बरमा कठोर मिट्टी में अधिक आसानी से प्रवेश कर जाएगा?
नहीं, लंबाई उपलब्ध ड्रिलिंग गहराई को निर्धारित करती है, काटने की क्षमता को नहीं। अनावश्यक रूप से लंबे बिट को संतुलित करना कठिन हो सकता है और एक छोटी सी सेंटरिंग त्रुटि को अधिक ध्यान देने योग्य बना सकता है।
जब बिट नहीं खोदेगा तो क्या कार्बोरेटर को समायोजित किया जाना चाहिए?
केवल यह पुष्टि करने के बाद कि इंजन सामान्य कार्य गति तक नहीं पहुंच सकता है या उसे बनाए नहीं रख सकता है। यदि जमीन को खुरचते समय बिट लगातार घूमती रहती है, तो पहले पायलट बिंदु, ब्लेड, पैक की गई मिट्टी, कनेक्शन और व्यास का निरीक्षण करें।
अर्थ ऑगर बिट्स के लिए डीलरों को कौन से स्पेयर पार्ट्स का स्टॉक रखना चाहिए?
उपयोगी पहनने वाले हिस्सों में संगत पायलट पॉइंट, कटिंग ब्लेड, रिटेनिंग पिन, बोल्ट, क्लिप और चयनित बिट डिज़ाइन द्वारा उपयोग किए जाने वाले अन्य फास्टनरों शामिल हो सकते हैं। क्रम में प्रत्येक व्यास और कनेक्शन प्रकार के लिए संगतता की पुष्टि की जानी चाहिए।
| पावरहेड, बिट और स्पेयर-पार्ट पैकेज का मिलान करें
TM-EA710 थोक ऑर्डर के लिए, उत्पादन से पहले आवश्यक व्यास, ड्रिल लंबाई, स्थानीय मिट्टी की स्थिति, कनेक्शन डिजाइन और कटिंग-पार्ट पैकेज की पुष्टि करें। सही कॉन्फ़िगरेशन रोकथाम योग्य खुदाई संबंधी शिकायतों को कम करता है और डीलरों को बिक्री के बाद एक स्पष्ट समाधान देता है। |
|