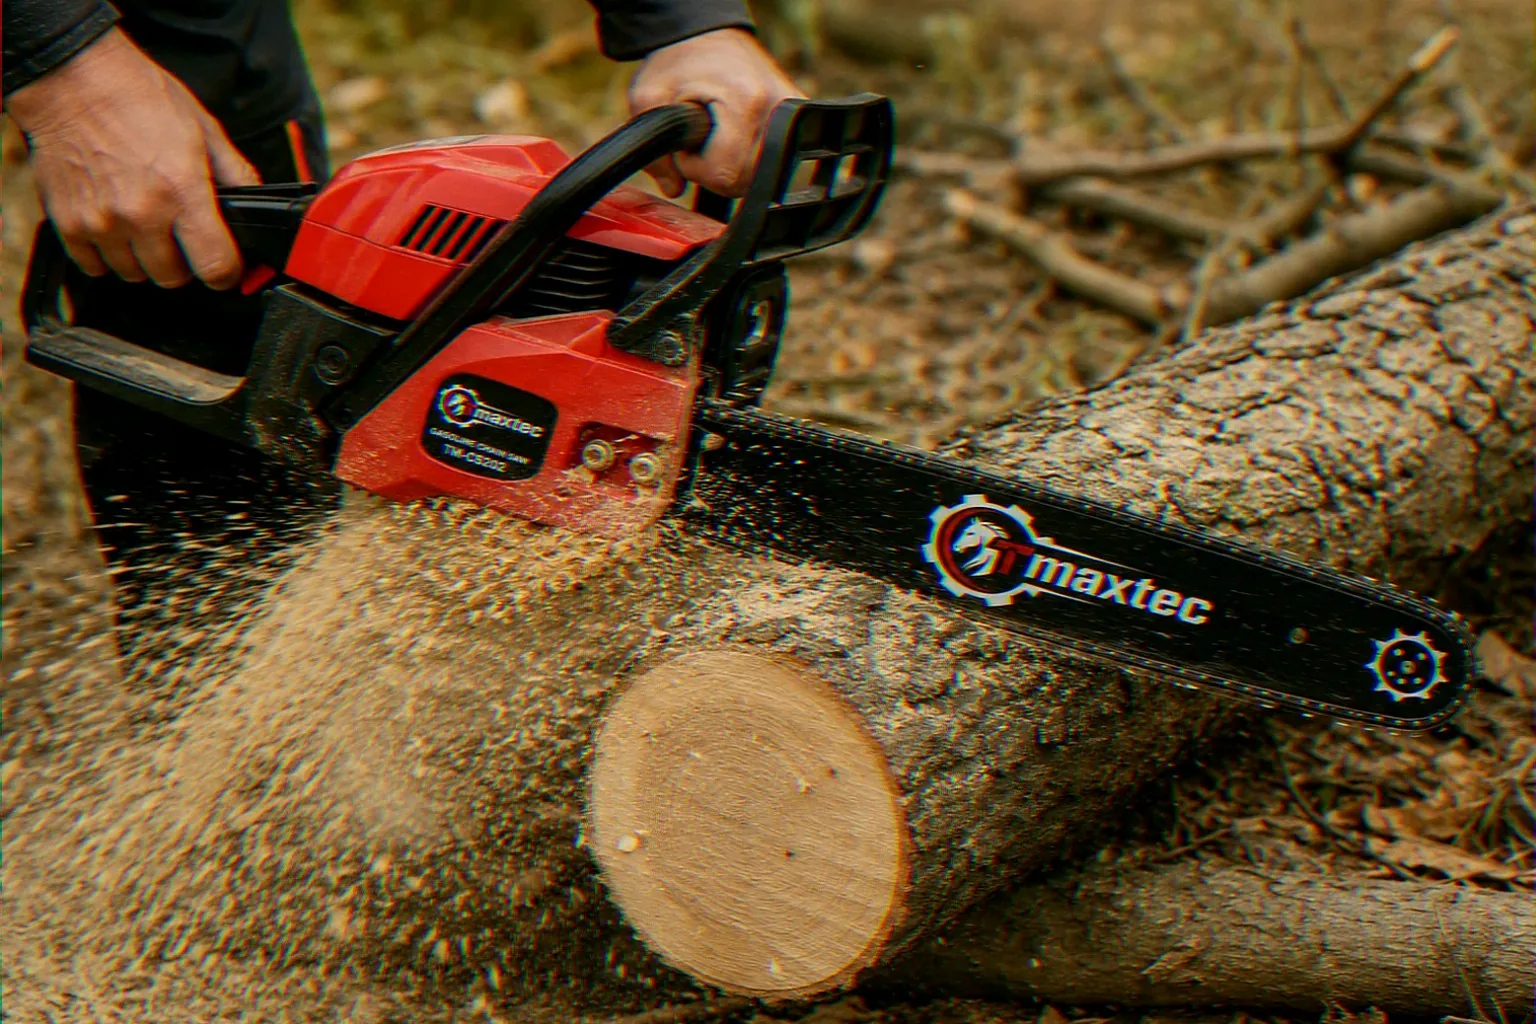
एक चेनसॉ लकड़ी के चिप्स के बजाय चूरा क्यों बना रही है?
चिप्स के बजाय चूरा बनाने वाली चेनसॉ में आमतौर पर सुस्त कटर, गलत गहराई नापने का यंत्र या उलटी हुई चेन होती है। कटिंग सिस्टम की सुरक्षित रूप से जाँच करें।
श्रृंखला रखरखाव और डीलर समस्या निवारण
चेनसॉ चिप्स के बजाय चूरा बनाता है: कारण, जाँच और चेन चयन
ए चेनसॉ जो चिप्स के बजाय चूरा बनाती है आम तौर पर इसमें कुंद कटर किनारे होते हैं, एक श्रृंखला पीछे की ओर स्थापित होती है या गहराई नापने का यंत्र होता है जो अब कटर को पर्याप्त गहराई तक काटने की अनुमति नहीं देता है। जब इंजन और चेन चलती रहती है लेकिन कटिंग धीमी हो जाती है, तो नीचे की ओर बढ़ने वाला दबाव आमतौर पर मूल समस्या को ठीक किए बिना बार को गर्म कर देता है।
यह गाइड एक गैसोलीन चेनसॉ को कवर करता है जो धीरे-धीरे कटता है और बारीक पाउडर छोड़ता है जबकि इंजन और चेन चालू रहते हैं। यह एक ऐसी श्रृंखला को कवर नहीं करता है जो एक तरफ से कटती है, बार-बार ढीली होती है, गर्म और कड़ी हो जाती है, निष्क्रिय हो जाती है या लकड़ी में प्रवेश करने पर पूरी तरह से रुक जाती है।
1. पुष्टि करें कि चूरा वास्तव में असामान्य है या नहीं
कट छोड़ने वाली सामग्री लकड़ी की प्रजाति, नमी की मात्रा, क्षय और काटने की दिशा के अनुसार भिन्न होती है। सूखी या सड़ी हुई लकड़ी स्वाभाविक रूप से ताजी लकड़ियों की तुलना में छोटे कण पैदा कर सकती है। इसलिए अकेले बढ़िया सामग्री हमेशा यह साबित नहीं करती कि चेन दोषपूर्ण है।
हालाँकि, सही ढंग से तेज़ की गई चेन के साथ एक सामान्य क्रॉसकट के दौरान, आरी को केवल पाउडर बनाने के बजाय आमतौर पर दिखाई देने वाले चिप्स को हटा देना चाहिए। एक सुस्त श्रृंखला अभी भी तेजी से घूम सकती है और बहुत कम लकड़ी हटाते समय सामान्य लग सकती है।
संकेत है कि कटिंग सिस्टम को निरीक्षण की आवश्यकता है
- चेन को लकड़ी के माध्यम से घुमाते रहने के लिए ऑपरेटर को जोर से धक्का देना चाहिए।
- इंजन के सामान्य रूप से चलने के बावजूद काटने की गति कम हो जाती है।
- लकड़ी गीली न होने पर भी धुआं निकलता है।
- गाइड बार असामान्य रूप से गर्म हो जाता है।
- जैसे-जैसे अधिक नीचे की ओर बल लगाया जाता है, कंपन बढ़ता जाता है।
- महीन पाउडर चिप्स के रूप में साफ़ होने के बजाय केर्फ़ में जमा हो जाता है।
ये लक्षण पहले निरीक्षण को इंजन विस्थापन या रेटेड पावर के बजाय चेन, गहराई गेज, बार ग्रूव और स्नेहन प्रणाली की ओर निर्देशित करते हैं।
2. सबसे पहले इंजन बंद करें और चेन की दिशा जांचें
इंजन बंद करें, चेन ब्रेक लगाएं और तब तक प्रतीक्षा करें जब तक चेन पूरी तरह से बंद न हो जाए। कटिंग चेन, गाइड बार या क्लच-कवर क्षेत्र को छूने से पहले स्पार्क-प्लग कैप को डिस्कनेक्ट करें।
कट-प्रतिरोधी दस्ताने पहनें। एक स्थिर श्रृंखला अभी भी चोट का कारण बन सकती है, खासकर जब उंगलियां कटर और गाइड-बार रेल के बीच रखी जाती हैं। कटर के किनारे पर उंगली सरकाकर तीक्ष्णता का परीक्षण न करें।
| निरीक्षण बिंदु | सही स्थिति | दोष संकेत | आवश्यक कार्रवाई |
| गाइड बार के शीर्ष पर | धारदार कटर किनारों का मुख बार की नाक की ओर होता है | काटने वाले किनारे वापस इंजन की ओर इशारा करते हैं | चेन को सही ढंग से निकालें और पुनः स्थापित करें |
| गाइड बार के नीचे | काटने वालों का मुख आरी के शरीर की ओर पीछे की ओर होता है | काटने वालों का मुख बार नाक की ओर होता है | चेन स्थापना को ठीक करें |
| चेन बदलने के बाद | दिशा मूल श्रृंखला या बार अंकन से मेल खाती है | नई श्रृंखला घूमती है लेकिन केवल लकड़ी को खुरचती है | परीक्षण रोकें और अभिविन्यास सत्यापित करें |
एक पिछड़ी श्रृंखला गाइड बार के चारों ओर घूम सकती है लेकिन सही ढंग से नहीं कटेगी। कटर अपने नुकीले अग्रणी किनारों के साथ लकड़ी में प्रवेश करने के बजाय उसे खुरचते हैं।
नई चेन फिट होने के बाद यह जांच विशेष रूप से महत्वपूर्ण है, गाइड बार को सफाई के लिए हटा दिया गया है, डीलर ने डिलीवरी से पहले आरी को इकट्ठा किया है या प्रतिस्थापन चेन को मूल अभिविन्यास के साथ तुलना किए बिना स्थापित किया गया है।
3. कटर किनारों और गहराई गेज का निरीक्षण करें
गोल या क्षतिग्रस्त कटर किनारों की तलाश करें
एक तेज कटर में एक परिभाषित कामकाजी कोना होता है जहां शीर्ष प्लेट और साइड प्लेट मिलती हैं। गंदगी, रेत, पत्थर, कील या जमीन का संपर्क इस किनारे को तेजी से घेर सकता है।
मिट्टी के साथ थोड़े समय के संपर्क के बाद ही कोई श्रृंखला सुस्त हो सकती है। ऐसा अक्सर तब होता है जब एक लट्ठा सीधे जमीन पर पड़ा होता है और गाइड-बार की नाक लकड़ी से होकर नीचे मिट्टी में चली जाती है।
| 01 | कार्यशील किनारे पर गोल कटर कोनों और परावर्तक रेखाओं की जाँच करें। |
| 02 | चिपकी हुई शीर्ष प्लेटों, मुड़े हुए कटरों या स्थानीय प्रभाव क्षति का निरीक्षण करें। |
| 03 | एक दांत का आकलन करने के बजाय पूरी श्रृंखला के चारों ओर कटर की लंबाई की तुलना करें। |
| 04 | जांचें कि क्या बार-बार तेज करने से कुछ कटर दूसरों की तुलना में बहुत छोटे हो गए हैं। |
एक तेज़ धार आम तौर पर बहुत कम प्रकाश को प्रतिबिंबित करती है। कटर कोने के साथ एक चमकदार रेखा अक्सर इंगित करती है कि किनारा गोल हो गया है। पूरी श्रृंखला का निरीक्षण करें क्योंकि केवल एक खंड ने मिट्टी या धातु से संपर्क किया होगा।
बार-बार तेज करने के बाद गहराई नापने का यंत्र की जाँच करें
प्रत्येक कटर के बाद एक गहराई नापने का यंत्र लगा होता है, जिसे रेकर भी कहा जाता है। कटर और गहराई नापने का यंत्र के बीच ऊंचाई का अंतर नियंत्रित करता है कि दांत लकड़ी में कितनी गहराई तक प्रवेश करता है।
प्रत्येक शार्पनिंग ऑपरेशन कटर को थोड़ा नीचे कर देता है। यदि गहराई नापने का यंत्र कभी समायोजित नहीं किया जाता है, तो वे अंततः कटर के सापेक्ष बहुत ऊंचे खड़े हो सकते हैं। फिर श्रृंखला तेज़ दिखाई दे सकती है लेकिन केवल पतली छीलन निकालती है, जिससे धीमी गति से कटाई और महीन चूरा बनता है।
महत्वपूर्ण: श्रृंखला के लिए निर्दिष्ट गहराई-मापी उपकरण का उपयोग करें। बहुत कम फ़ाइल करने से आवश्यक बाइट बहाल नहीं होगी, जबकि बहुत अधिक फ़ाइल करने से चेन आक्रामक रूप से पकड़ सकती है, कंपन बढ़ सकती है और किकबैक जोखिम बढ़ सकता है। एक श्रृंखला प्रकार के लिए उपयुक्त मान का उपयोग स्वचालित रूप से किसी अन्य पिच या कटर डिज़ाइन के लिए नहीं किया जाना चाहिए।
4. फ़ाइल का आकार और शार्पनिंग विधि की जाँच करें
गलत फ़ाइल व्यास का उपयोग करने से कटर प्रोफ़ाइल बदल जाती है। एक फ़ाइल जो बहुत अधिक या बहुत नीचे बैठती है वह एक किनारा उत्पन्न कर सकती है जो नुकीला दिखता है लेकिन प्रभावी ढंग से कट नहीं पाता है।
फाइलिंग एंगल को भी यथोचित रूप से सुसंगत रहने की आवश्यकता है। बायीं और दायीं ओर के कटरों के बीच बड़े अंतर से चेन मोटे तौर पर कट सकती है, कंपन हो सकती है या गाइड बार पर असमान भार पड़ सकता है।
मैन्युअल फ़ाइलिंग प्राथमिकताएँ
|
वर्कशॉप ग्राइंडर जोखिमएक इलेक्ट्रिक ग्राइंडर सामग्री को तुरंत हटा देता है, लेकिन अत्यधिक पीसने से कटर ज़्यादा गरम हो सकता है या चेन अनावश्यक रूप से छोटी हो सकती है। एकाधिक डीलर रिटर्न की सर्विसिंग से पहले पुष्टि की गई श्रृंखला प्रकार के लिए ग्राइंडिंग कोण और स्टॉप स्थिति सेट करें। |
कटिंग एज को बहाल करने के लिए केवल पर्याप्त धातु निकालें। एक गंभीर रूप से क्षतिग्रस्त दांत से मिलान करने के लिए सभी कटरों को बार-बार कम करने से उपयोगी श्रृंखला अनावश्यक रूप से छोटी हो सकती है।
5. इंजन की शक्ति या नीचे के दबाव से क्षतिपूर्ति न करें
नियंत्रित ऑपरेटर दबाव के साथ एक तेज श्रृंखला को लकड़ी में डाला जाना चाहिए। अधिक जोर से दबाने से गोलाकार काटने वाला किनारा बहाल नहीं होता है या बहुत अधिक गहराई नापने का यंत्र सही नहीं होता है।
अत्यधिक दबाव हो सकता है:
- गाइड-बार घर्षण और तापमान बढ़ाएँ।
- बार-रेल घिसाव में तेजी लाएं।
- आरी को नियंत्रित करना कठिन बनाएं।
- क्लच और ड्राइव स्प्रोकेट पर लोड बढ़ाएँ।
- मूल श्रृंखला-रखरखाव समस्या छिपाएँ।
TM-CS5202 को इसके साथ सूचीबद्ध किया गया है 52cc इंजन और ए 2.0 किलोवाट संदर्भ रेटेड आउटपुट, लेकिन उपलब्ध इंजन शक्ति उस श्रृंखला की भरपाई नहीं कर सकती जो पिछड़ी, सुस्त या गलत तरीके से दायर की गई है।
यदि चेन पाउडर पैदा करते समय इंजन मजबूत रहता है, तो पहले कटिंग सिस्टम का निरीक्षण करें। यदि चेन के लकड़ी में प्रवेश करते ही इंजन की गति तेजी से कम हो जाती है, तो यह एक अलग लोड-संबंधित लक्षण है और एक अलग निदान प्रक्रिया की आवश्यकता होती है।
6. लकड़ी के संदूषण, स्नेहन और गाइड बार का निरीक्षण करें
लकड़ी में संदूषण पर विचार करें
खेतों, निर्माण स्थलों और लकड़ी के यार्डों में उपयोग किए जाने वाले लॉग में रेत, सूखी मिट्टी, तार, कीलें या छोटे पत्थर हो सकते हैं। ये सामग्रियां नई धार वाली चेन को लगभग तुरंत ही नुकसान पहुंचा सकती हैं।
जहां काटना व्यावहारिक हो वहां से ढीली मिट्टी को साफ करें और लट्ठों को जमीन से ऊपर उठा दें ताकि गाइड बार काटने के अंत में गंदगी में प्रवेश न कर सके। अगर चेन अचानक चिंगारी, असामान्य कंपन या महीन धूल पैदा करने लगे तो रुकें।
जलाऊ लकड़ी काटने के लिए चेनसॉ की आपूर्ति करने वाले डीलरों को यह समझाने की आवश्यकता हो सकती है कि तेजी से सुस्ती अक्सर विनिर्माण दोष के बजाय कार्यस्थल संदूषण को दर्शाती है।
पुष्टि करें कि चेन ऑयल गाइड बार तक पहुंचता है
अपर्याप्त स्नेहन आम तौर पर अपने आप बारीक बुरादा नहीं बनाता है, लेकिन यह घर्षण को बढ़ाता है और कटर, बार और ड्राइव घटकों के घिसाव को तेज करता है।
काटने से पहले, पुष्टि करें कि चेन-ऑयल टैंक में सही स्नेहक है और तेल गाइड बार तक पहुंचता है। TM-CS5202 उत्पाद जानकारी सूची a 260 ml तेल-टैंक क्षमता.
यदि चेन से धुआं निकलने लगे, बार असामान्य रूप से गर्म हो जाए या बंद होने के बाद चेन को हिलाना मुश्किल हो जाए तो आरी बंद कर दें। यदि ऑयल पोर्ट और बार होल को साफ करने के बाद भी चेन सूखी रहती है, तो स्नेहन प्रणाली को अलग से निरीक्षण की आवश्यकता होती है।
गाइड-बार ग्रूव को साफ करें और उसका निरीक्षण करें
पैक्ड चूरा और तेल बार ग्रूव के अंदर और क्लच कवर के पीछे जमा हो सकता है। गाइड बार निकालें और साफ़ करें:
- संपूर्ण गाइड-बार ग्रूव।
- तेल प्रवेश छेद.
- बार माउंटिंग स्लॉट.
- ड्राइव स्प्रोकेट के आसपास का क्षेत्र।
- क्लच कवर के पीछे पैक किया हुआ मलबा।
गड़गड़ाहट, असमान ऊंचाई या अत्यधिक फैलाव के लिए बार रेल का निरीक्षण करें। बुरी तरह से घिसा हुआ खांचा चेन को सीधा रहने के बजाय झुकने की अनुमति दे सकता है।
इंजन बंद होने और उपयुक्त दस्ताने पहनने के बाद, चेन को साफ किए गए बार के चारों ओर आसानी से घूमना चाहिए। तंग धब्बे क्षतिग्रस्त ड्राइव लिंक, घिसे हुए नाक स्प्रोकेट या स्थानीय गाइड-बार क्षति का संकेत दे सकते हैं।
7. रिप्लेसमेंट चेन को वास्तविक कॉन्फ़िगरेशन से मिलाएं
प्रतिस्थापन श्रृंखला का आदेश केवल इंजन क्षमता या नाममात्र गाइड-बार की लंबाई के आधार पर नहीं दिया जाना चाहिए। पिच, गेज और ड्राइव-लिंक की गिनती वास्तविक आरी में फिट किए गए गाइड बार और ड्राइव स्प्रोकेट से मेल खाना चाहिए।
अतिरिक्त चेन ऑर्डर करने से पहले पुष्टि करें:
- गाइड-बार की लंबाई.
- चेन पिच.
- चेन गेज.
- ड्राइव लिंक की संख्या.
- ड्राइव-स्पॉकेट प्रकार।
- गाइड-बार भाग संख्या या विशिष्टता अंकन।
पुष्टि किए गए ऑर्डर कॉन्फ़िगरेशन के साथ विशिष्टताएँ भिन्न हो सकती हैं। इसलिए मशीन के साथ आपूर्ति की गई वास्तविक बार, स्प्रोकेट और चेन के विरुद्ध चेन संगतता की जांच की जानी चाहिए।
8. तय करें कि चेन को तेज करना है या बदलना है
जब चेन को तेज करेंकटर सुस्त हैं लेकिन संरचनात्मक रूप से पूर्ण हैं, ड्राइव लिंक और रिवेट्स स्वीकार्य स्थिति में हैं, और कटर ज्यामिति को पहनने की सीमा से अधिक किए बिना बहाल किया जा सकता है। |
जब चेन बदलेंटूटे हुए या टूटे हुए लिंक, गायब कटर, क्षतिग्रस्त ड्राइव लिंक, ढीले रिवेट्स, अत्यधिक गर्मी के कारण रंग खराब होना, घिसे-पिटे कटर या असमान क्षति हैं जिन्हें सुरक्षित रूप से ठीक नहीं किया जा सकता है। |
प्रतिस्थापन से बचने के लिए भारी क्षतिग्रस्त चेन को बार-बार पीसें नहीं। शेष कटर की लंबाई और पूरी श्रृंखला की स्थिति एक दांत पर तेज उपस्थिति बनाने से अधिक मायने रखती है।
डीलर सेवा किट के लिए, सही ढंग से मिलान की गई फ़ाइलें, गहराई-गेज उपकरण और स्पष्ट रूप से पहचानी गई अतिरिक्त श्रृंखलाएं पिच, गेज और ड्राइव-लिंक गिनती के बिना आपूर्ति की गई सामान्य श्रृंखला की तुलना में अधिक उपयोगी हैं।
आयातक और डीलर सेवा चेकलिस्ट
- शिकायत सीमा की पुष्टि करें. सत्यापित करें कि इंजन और चेन चालू रहें जबकि कटिंग धीमी है और बारीक पाउडर बनता है।
- श्रृंखला की दिशा जांचें. सुनिश्चित करें कि नुकीले किनारे शीर्ष रेल पर आगे की ओर हों।
- पूर्ण कटर लूप का निरीक्षण करें। गोल किनारों, परावर्तक कोनों, चिप्स और असमान कटर लंबाई की तलाश करें।
- गहराई नापने की स्थिति मापें. रेकर्स को आंख से फाइल करने के बजाय सही टूल का उपयोग करें।
- फ़ाइल संगतता की पुष्टि करें. फ़ाइल के व्यास और तीक्ष्ण कोण को श्रृंखला के प्रकार से मिलाएँ।
- कार्यस्थल संदूषण की जाँच करें. पूछें कि क्या श्रृंखला मिट्टी, रेत, पत्थर, तार या कीलों से संपर्क करती है।
- श्रृंखला स्नेहन सत्यापित करें। तेल के स्तर, तेल-पोर्ट की सफाई और बार में दृश्यमान डिलीवरी की पुष्टि करें।
- गाइड-बार ग्रूव को साफ करें। पैक किए गए मलबे को हटाएं और रेल टूट-फूट और तंग स्थानों का निरीक्षण करें।
- श्रृंखला विशिष्टता रिकार्ड करें. नोट बार की लंबाई, पिच, गेज और ड्राइव-लिंक गिनती।
- शार्पनिंग को प्रतिस्थापन से अलग करें। सुरक्षित सुधार से परे क्षतिग्रस्त लिंक, रिवेट्स, ड्राइव लिंक या कटर से चेन बदलें।
- दोहराव-क्रम की निरंतरता को नियंत्रित करें। पुष्टि करें कि अतिरिक्त चेन और बार कोटेशन या प्रोफार्मा इनवॉइस में बताए गए कॉन्फ़िगरेशन से मेल खाते हैं।
अक्सर पूछे जाने वाले प्रश्न
मेरा चेनसॉ चिप्स के बजाय बढ़िया चूरा क्यों बना रहा है?
सबसे आम कारण सुस्त कटर किनारे, एक पिछड़ी श्रृंखला या गहराई गेज हैं जो बार-बार तेज करने के बाद कटर के सापेक्ष बहुत ऊंचे हो गए हैं।
क्या चेनसॉ चेन को पीछे की ओर स्थापित किया जा सकता है?
हाँ। चेन अभी भी गाइड बार के चारों ओर घूम सकती है, लेकिन कटर काटने के बजाय खुरचेंगे। शीर्ष रेल पर, धारदार कटर किनारों का मुख बार की नाक की ओर होना चाहिए।
तेज़ दिखने वाली चेन अब भी धीरे-धीरे क्यों कटती है?
गहराई नापने का यंत्र बहुत अधिक हो सकता है, फ़ाइल प्रोफ़ाइल गलत हो सकती है या गाइड-बार ग्रूव श्रृंखला को लगातार चलने से रोक सकता है। अकेले दृश्य तीक्ष्णता सही कटर ज्यामिति की पुष्टि नहीं करती है।
क्या मिट्टी को छूने से चेनसॉ की चेन तुरंत ख़राब हो सकती है?
हाँ। गंदगी, रेत या पत्थरों के साथ संक्षिप्त संपर्क कटर किनारों को जल्दी से गोल कर सकता है, खासकर जब लॉग सीधे जमीन पर काटा जाता है।
जब चेनसॉ पाउडर बनाता है तो क्या मुझे जोर से दबाना चाहिए?
नहीं, अतिरिक्त दबाव कटर किनारे को बहाल किए बिना गर्मी, बार घिसाव और क्लच लोड को बढ़ाता है। काटना बंद करें और श्रृंखला और गहराई नापने का यंत्र का निरीक्षण करें।
क्या मैं केवल यह कहकर अतिरिक्त चेन का ऑर्डर दे सकता हूँ कि यह 52 सीसी चेनसॉ के लिए है?
नहीं, इंजन का आकार श्रृंखला अनुकूलता की पहचान नहीं करता है। गाइड-बार की लंबाई, पिच, गेज, ड्राइव-लिंक गिनती और स्प्रोकेट कॉन्फ़िगरेशन की पुष्टि करें।
डीलर को चेन को तेज़ करने के बजाय उसे कब बदलना चाहिए?
प्रतिस्थापन तब उपयुक्त होता है जब चेन में टूटे हुए लिंक, क्षतिग्रस्त रिवेट्स, लापता कटर, गंभीर गर्मी क्षति, क्षतिग्रस्त ड्राइव लिंक या कटर जो अपनी पहनने की सीमा तक पहुँच चुके हों।
थोक ऑर्डर की पुष्टि करने से पहले चेन का मिलान करेंजब एक चेनसॉ चिप्स के बजाय चूरा बनाता है, तो इंजन की शक्ति की जांच करने से पहले कटर की ज्यामिति को पुनर्स्थापित करें। TM-CS5202 थोक ऑर्डर और स्पेयर-पार्ट्स योजना के लिए, कोटेशन या प्रोफार्मा इनवॉइस में चयनित बार की लंबाई, चेन पिच, गेज और ड्राइव-लिंक गिनती की पुष्टि करें। |
|