ब्लेड बदलने के बाद ब्रश कटर क्यों कंपन करता है?
ब्लेड बदलने के बाद ब्रश कटर कंपन करता है? शाफ्ट या गियरबॉक्स का निरीक्षण करने से पहले ब्लेड सेंटरिंग, बैलेंस, होल्डर पार्ट्स और कटिंग-एंड अलाइनमेंट की जांच करें।
ब्लेड बदलने के बाद ब्रश कटर क्यों कंपन करता है?
ए ब्रश कटर जो ब्लेड बदलने के बाद कंपन करता है आमतौर पर इंजन की खराबी के बजाय कटिंग एंड पर समस्या होती है। यदि पुराने ब्लेड को हटाने से पहले मशीन सुचारू रूप से चलती थी और प्रतिस्थापन स्थापित करने के तुरंत बाद हिलना शुरू कर देती थी, तो ब्लेड सेंटरिंग, माउंटिंग-पार्ट ऑर्डर, ब्लेड की स्थिति और गियरबॉक्स के आसपास की संपर्क सतहों की पहले जांच की जानी चाहिए।
यह देखने के लिए कि कंपन गायब हो गया है या नहीं, ब्रश कटर को पूरे जोर से चलाना जारी न रखें। एक धातु ब्लेड तेज़ गति से घूमता है, इसलिए एक छोटी सी सेंटरिंग त्रुटि या क्षतिग्रस्त ब्लेड भी गियरबॉक्स, शाफ्ट और हैंडलबार के माध्यम से ध्यान देने योग्य कंपन पैदा कर सकता है। डीलरों और मरम्मत की दुकानों के लिए, इस लक्षण की सही पहचान करने से अनावश्यक कार्बोरेटर समायोजन या इंजन डिस्सेप्लर से भी बचा जा सकता है।
1. पुष्टि करें कि ब्लेड परिवर्तन के कारण वास्तव में कंपन हुआ
लक्षण का समय सबसे उपयोगी निदान सुरागों में से एक है। यदि पुराने ब्लेड को हटाने से पहले ब्रश कटर सामान्य रूप से काम कर रहा था और दूसरा ब्लेड लगाने के तुरंत बाद हिलना शुरू कर देता है, तो उन हिस्सों से शुरू करें जो प्रतिस्थापन के दौरान परेशान थे।
ब्लेड असेंबली की जांच करने से पहले कार्बोरेटर को समायोजित करने, ईंधन मिश्रण को बदलने या इंजन खोलने का कोई कारण नहीं है। इसके बजाय, ठीक से निरीक्षण करें कि कंपन कब सबसे मजबूत हो जाता है।
| देखा गया लक्षण | यह क्या सुझाव देता है | प्रथम निरीक्षण क्षेत्र |
| ब्लेड बदलने से पहले चिकना, तुरंत बाद कंपन | स्थापना या प्रतिस्थापन-ब्लेड समस्या | ब्लेड, धारक, निकला हुआ किनारा और बनाए रखने वाले हिस्से |
| कम गति पर अपेक्षाकृत सामान्य, आरपीएम बढ़ने पर तेज़ कंपन | ऑफ-सेंटर या असंतुलित घूर्णन अनुलग्नक | ब्लेड केन्द्रीकरण और ब्लेड की स्थिति |
| ब्लेड घास में प्रवेश करने से पहले कंपन प्रकट होता है | मुख्यतः भार में कटौती के कारण नहीं | ब्लेड माउंटिंग और रोटेटिंग असेंबली |
| ब्लेड बदलने से पहले ही मशीन में कंपन हो गया | दोष प्रतिस्थापन ब्लेड से आगे तक बढ़ सकता है | शाफ्ट, गियरबॉक्स, माउंट और अन्य घूमने वाले हिस्से |
2. जांचें कि ब्लेड होल्डर पर केंद्रित है या नहीं
एक ब्लेड को कसकर दबाया जा सकता है और फिर भी उसे गलत तरीके से लगाया जा सकता है। धातु ब्लेड के केंद्र छेद को आम तौर पर ब्लेड धारक के स्थान वाले हिस्से, या बॉस के आसपास सटीक रूप से बैठने की आवश्यकता होती है। यदि ब्लेड एकाग्र रूप से बैठने के बजाय किनारे पर चिपक जाता है, तो रिटेनिंग नट को कसने से यह ऑफ-सेंटर स्थिति में लॉक हो सकता है।
कम घूर्णी गति पर, त्रुटि गंभीर नहीं लग सकती है। जैसे-जैसे गति बढ़ती है, सनकी द्रव्यमान बार-बार कंपन पैदा करता है जो गियर केस, शाफ्ट और हैंडल के माध्यम से स्थानांतरित होता है। निर्माता अनुलग्नक मार्गदर्शन विशेष रूप से चेतावनी देता है कि ब्लेड केंद्र छेद और ब्लेड-धारक का पता लगाने वाले क्षेत्र के बीच गलत संरेखण अत्यधिक कंपन पैदा कर सकता है।
ब्लेड केन्द्रीकरण निरीक्षण
- कटिंग सिस्टम की सर्विसिंग से पहले इंजन बंद करें और स्पार्क-प्लग कैप को डिस्कनेक्ट करें।
- वास्तविक ब्रश कटर के लिए सही प्रक्रिया के अनुसार ब्लेड निकालें।
- ब्लेड होल्डर के आसपास की सतहों को साफ करें।
- ब्लेड को होल्डर पर बिना दबाव डाले रखें।
- पुष्टि करें कि ब्लेड केंद्र छेद पूरी तरह से लोकेटिंग बॉस के चारों ओर बैठता है।
- जांचें कि ब्लेड एक तरफ हिलने के बजाय सपाट बैठता है।
- रिटेनिंग घटकों को स्थापित और कसने के दौरान ब्लेड को बीच में रखें।
यह न मानें कि नट को कसने से गलत संरेखित ब्लेड स्वचालित रूप से सही स्थिति में आ जाएगा। यदि कसने से पहले ब्लेड को सही ढंग से नहीं बैठाया गया था, तो क्लैंपिंग बल आसानी से इंस्टॉलेशन त्रुटि को रोक सकता है।
3. होल्डर, फ्लैंज, वॉशर और रिटेनिंग पार्ट्स का निरीक्षण करें
ब्लेड स्थापना में काटने वाले ब्लेड से कहीं अधिक शामिल है। ब्रश कटर कॉन्फ़िगरेशन के आधार पर, असेंबली में एक ब्लेड धारक, ऊपरी या निचला निकला हुआ किनारा, वॉशर, रिटेनिंग नट, ब्लेड कैप या संबंधित लोकेटिंग हिस्से शामिल हो सकते हैं।
यदि एक घटक गायब है, उलटा है या किसी अन्य कटिंग अटैचमेंट से लिया गया है, तो ब्लेड समान रूप से क्लैंप नहीं कर सकता है। यह विशेष रूप से ध्यान देने योग्य है जब विभिन्न ब्लेड प्रकारों के बीच परिवर्तन के बाद या डीलर द्वारा पैक किए गए घटकों से मशीन को इकट्ठा करने के बाद कंपन शुरू होता है।
| जाँच करने के लिए भाग | संभावित समस्या | खरीद/सेवा परिणाम |
| ब्लेड धारक | गलत स्थान निर्धारण व्यास या क्षतिग्रस्त बैठने का क्षेत्र | ब्लेड केंद्र से चिपक सकता है |
| निकला हुआ किनारा/वॉशर | उलटा या ग़लत घटक | असमान संपर्क या ख़राब बैठने की व्यवस्था |
| हार्डवेयर बनाए रखना | ग़लत क्रम या बेमेल भाग | ब्लेड असेंबली की गलत क्लैम्पिंग |
| प्रतिस्थापन ब्लेड | केंद्र-छेद या माउंटिंग असंगति | स्पष्ट रूप से सख्त स्थापना के बावजूद कंपन |
वॉशर ऑर्डर, नट दिशा या अटैचमेंट हार्डवेयर को किसी अन्य ब्रश कटर से कॉपी न करें क्योंकि दोनों मशीनें समान इंजन विस्थापन का उपयोग करती हैं। सही व्यवस्था मॉडल के साथ आपूर्ति किए गए वास्तविक गियरबॉक्स और कटिंग अटैचमेंट से मेल खाना चाहिए।
4. रिप्लेसमेंट ब्लेड के झुकने, क्षति या असंतुलन का निरीक्षण करें
सही स्थापना क्षतिग्रस्त ब्लेड की भरपाई नहीं कर सकती। प्रतिस्थापन ब्लेड निकालें और एक सपाट सतह पर इसका निरीक्षण करें। स्पष्ट झुकाव, विकृत काटने की युक्तियाँ, केंद्र छेद के चारों ओर दरारें, असमान घिसाव या पिछले प्रभाव क्षति के लिए देखें।
असमान धार तेज करने से धातु ब्लेड का संतुलन भी बदल सकता है। यदि एक तरफ से काफी अधिक सामग्री हटा दी गई है, तो घूर्णी केंद्र के आसपास द्रव्यमान वितरण बदल जाता है। मशीन कम गति पर स्वीकार्य प्रतीत हो सकती है, लेकिन जैसे-जैसे ब्लेड काम करने की गति के करीब पहुंचता है, उसमें अधिक मजबूत कंपन विकसित होता है।
पुन:निरीक्षण के लिए उपयुक्त
|
रोकें और बदलें
|
लगातार तेज़ गति से संचालन के लिए बुरी तरह मुड़े हुए या टूटे हुए ब्लेड को सीधा करने का प्रयास न करें। प्रतिस्थापन ब्लेड की आपूर्ति करने वाले वितरकों के लिए, अनुकूलता केवल ब्लेड के व्यास से निर्धारित नहीं होती है। सेंटर-होल फिट और जिस तरह से ब्लेड होल्डर के सामने स्थित होता है वह भी महत्वपूर्ण है।
5. ब्लेड को पुनः स्थापित करने से पहले माउंटिंग सतहों को साफ करें
घास के रेशे, सूखी मिट्टी और अन्य मलबा क्षेत्र में उपयोग के दौरान गियर केस और ब्लेड होल्डर के आसपास जमा हो सकते हैं। यदि इन संपर्क सतहों को साफ किए बिना प्रतिस्थापन ब्लेड स्थापित किया जाता है, तो फंसी हुई सामग्री ब्लेड को पूरी तरह से सपाट होने से रोक सकती है।
दोबारा जोड़ने से पहले, होल्डर के चारों ओर साफ करें और उन सतहों का निरीक्षण करें जो ब्लेड और बनाए रखने वाले घटकों से संपर्क करती हैं। निर्माता ब्लेड-इंस्टॉलेशन मार्गदर्शन में कटिंग अटैचमेंट को फिट करने से पहले गियरबॉक्स माउंटिंग क्षेत्र के आसपास एकत्रित घास, पत्थरों और अन्य विदेशी सामग्री को हटाने का भी आह्वान किया गया है।
सेवा प्राथमिकता: यदि वर्कशॉप सर्विसिंग या ब्लेड प्रतिस्थापन के तुरंत बाद कंपन शुरू हो गया, तो आंतरिक गियरबॉक्स निदान से पहले कटिंग असेंबली को सही ढंग से साफ करना और पुनः स्थापित करना चाहिए। यह एक साधारण बाहरी जांच है और सीधे उन हिस्सों को संबोधित करती है जो अभी-अभी परेशान हुए थे।
6. जब समस्या शाफ्ट या गियरबॉक्स में हो सकती है
यदि ब्लेड सही ढंग से केंद्रित है, क्षतिग्रस्त नहीं है और उचित हार्डवेयर के साथ स्थापित है लेकिन ब्रश कटर अभी भी हिलता है, तो अगला कदम यह निर्धारित करना है कि क्या कंपन स्रोत कटिंग अटैचमेंट से आगे बढ़ गया है।
इंजन बंद होने पर, दृश्य प्रभाव क्षति या ढीलेपन के लिए शाफ्ट ट्यूब, गियर केस और माउंटिंग पॉइंट का निरीक्षण करें। पूछें कि क्या मशीन ने हाल ही में किसी चट्टान, कंक्रीट के किनारे, बाड़ के खंभे या किसी अन्य कठोर वस्तु पर हमला किया है। एक भारी ब्लेड का प्रभाव ब्लेड से भी अधिक प्रभावित कर सकता है।
ब्लेड इंस्टालेशन जांच से आगे बढ़ें जब:
- ज्ञात-सही ब्लेड स्थापित करने के बाद कंपन बना रहता है;
- आउटपुट असेंबली दृश्यमान रनआउट के साथ घूमती हुई प्रतीत होती है;
- शाफ्ट ट्यूब में झुकाव या प्रभाव क्षति दिखाई दे रही है;
- एक से अधिक सही ढंग से स्थापित कटिंग अटैचमेंट समान कंपन पैदा करते हैं;
- कंपन के साथ असामान्य यांत्रिक शोर होता है।
इस बिंदु पर, बार-बार ब्लेड बदलने से समस्या का समाधान होने की संभावना नहीं है। मशीन के सेवा में लौटने से पहले गियरबॉक्स आउटपुट क्षेत्र, ड्राइव शाफ्ट और संबंधित ट्रांसमिशन घटकों का निरीक्षण किया जाना चाहिए।
7. डीलरों और रिप्लेसमेंट-ब्लेड ऑर्डर के लिए TM-CG520 संदर्भ
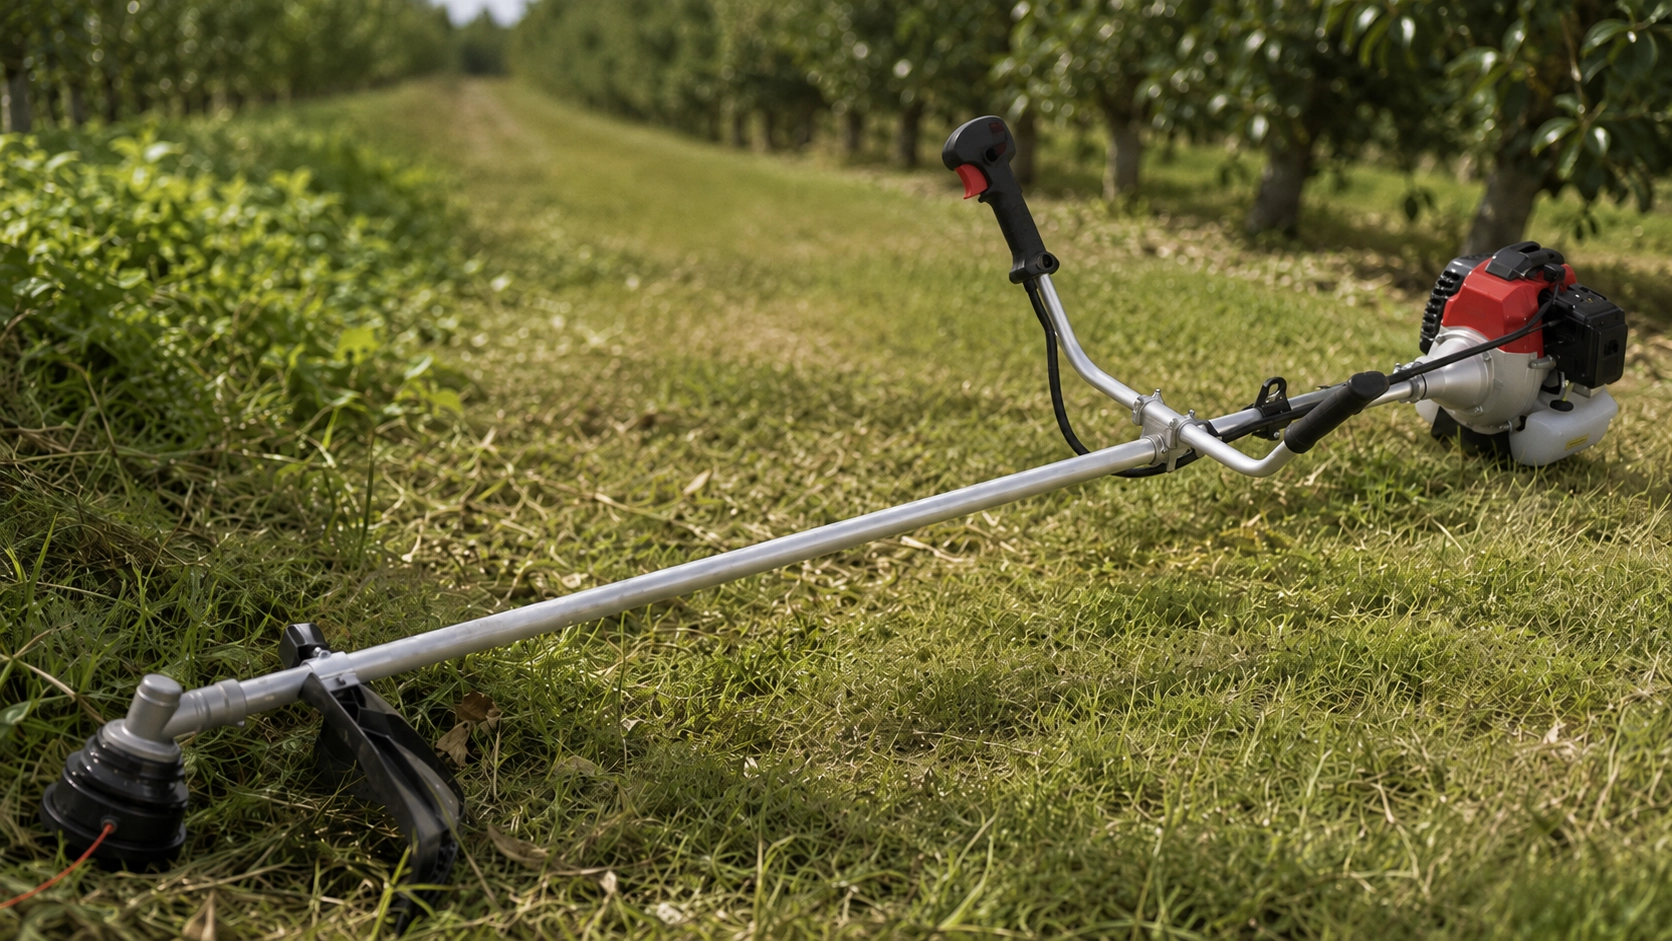
TM-CG520 52cc गैसोलीन ब्रश कटरमॉडल: TM-CG520 TM-CG520 में 51.7cc विस्थापन के साथ 1E44F-5, एयर-कूल्ड 2-स्ट्रोक इंजन, 7500 आरपीएम पर 1.8 किलोवाट का रेटेड आउटपुट और 28 मिमी शाफ्ट का उपयोग किया गया है। उत्पाद जानकारी में 3000 ±200 आरपीएम का निष्क्रिय गति संदर्भ, 1:30 मिश्रित-ईंधन अनुपात और 1200 मिलीलीटर ईंधन टैंक भी सूचीबद्ध है। इन इंजन विशिष्टताओं को केवल इसलिए नहीं बदला जाना चाहिए क्योंकि ब्लेड प्रतिस्थापन के तुरंत बाद कंपन दिखाई दिया। |
प्रासंगिक क्रय बिंदु वॉल्यूम में रिप्लेसमेंट ब्लेड का ऑर्डर देने से पहले वास्तविक ब्लेड, होल्डर और रिटेनिंग-पार्ट कॉन्फ़िगरेशन की पुष्टि करें।
|
सूचीबद्ध इंजन और शाफ्ट विनिर्देश मशीन कॉन्फ़िगरेशन का वर्णन करते हैं, लेकिन चयनित ऑर्डर कॉन्फ़िगरेशन के लिए सटीक ब्लेड बोर और रिटेनिंग-हार्डवेयर व्यवस्था की पुष्टि अभी भी किसी अन्य 52cc ब्रश कटर से की जानी चाहिए।
यह अंतर कई उत्पाद परिवारों के लिए अतिरिक्त ब्लेड ले जाने वाले आयातकों के लिए मायने रखता है। एक प्रतिस्थापन ब्लेड समान दिख सकता है और फिर भी अनुपयुक्त हो सकता है यदि स्थान आयाम या आवश्यक धारक घटक भिन्न हों।
8. मशीन को सेवा पर लौटाने से पहले आयातक और डीलर चेकलिस्ट
वितरकों, मरम्मत की दुकानों और क्षेत्रीय डीलरों के लिए, दोहराई जाने वाली निरीक्षण प्रक्रिया एक साधारण ब्लेड-इंस्टॉलेशन शिकायत को गियरबॉक्स या ट्रांसमिशन समस्या से अलग करना आसान बनाती है।
एक ब्लेड जो सुरक्षित रूप से जकड़े रहते हुए कंपन करता है, उसे उस ब्लेड से भी अलग किया जाना चाहिए जो बार-बार ढीला हो जाता है। क्लैंपिंग बल के बार-बार नुकसान के लिए रिटेनिंग हार्डवेयर, इंस्टॉलेशन दिशा, थ्रेड्स और धारक घटकों के एक अलग निरीक्षण की आवश्यकता होती है।
अक्सर पूछे जाने वाले प्रश्न: ब्लेड बदलने के बाद ब्रश कटर का कंपन
मेरा ब्रश कटर नया ब्लेड लगाने के बाद ही क्यों कंपन करता है?
यदि प्रतिस्थापन से पहले मशीन सुचारू थी, तो नया कंपन संभवतः ब्लेड के केंद्रीकरण, माउंटिंग-पार्ट ऑर्डर, माउंटिंग सतहों के बीच संदूषण या प्रतिस्थापन ब्लेड की स्थिति की ओर इशारा करता है। इंजन को समायोजित करने से पहले इन बाहरी हिस्सों की जाँच करें।
क्या ब्रश कटर का ब्लेड तंग हो सकता है लेकिन फिर भी कंपन पैदा कर सकता है?
हाँ। रिटेनिंग नट ब्लेड को मजबूती से जकड़ सकता है, तब भी जब ब्लेड का केंद्र छेद होल्डर पर सही ढंग से नहीं बैठा हो। सुरक्षित रूप से क्लैंप किया गया लेकिन ऑफ-सेंटर ब्लेड घूर्णी गति बढ़ने पर महत्वपूर्ण कंपन पैदा कर सकता है।
यदि ब्लेड बदलने के बाद कंपन शुरू हो जाए तो क्या मुझे कार्बोरेटर को समायोजित करना चाहिए?
पहले कदम के रूप में नहीं. जब ब्लेड इंस्टालेशन के बाद लक्षण सीधे दिखाई देते हैं, तो पहले ब्लेड, होल्डर, फ्लैंज, रिटेनिंग पार्ट्स और माउंटिंग सतहों का निरीक्षण करें। कार्बोरेटर समायोजन ऑफ-सेंटर या क्षतिग्रस्त कटिंग अटैचमेंट को ठीक नहीं करता है।
क्या असंतुलित ब्रश कटर ब्लेड तेज गति से कंपन पैदा कर सकता है?
हाँ। एक मुड़ा हुआ ब्लेड, प्रभाव-क्षतिग्रस्त ब्लेड या असमान रूप से तेज किया गया ब्लेड असंतुलित हो सकता है। प्रभाव कम आरपीएम पर छोटा हो सकता है और कटिंग अटैचमेंट परिचालन गति तक पहुंचने पर अधिक ध्यान देने योग्य हो सकता है।
गियरबॉक्स या ड्राइव शाफ्ट का निरीक्षण कब किया जाना चाहिए?
आगे निरीक्षण करें जब सही ढंग से केंद्रित, संगत और अप्रकाशित ब्लेड स्थापित होने के बाद भी असामान्य कंपन रहता है। दृश्यमान आउटपुट रनआउट, शाफ्ट का झुकना, प्रभाव का इतिहास या असामान्य यांत्रिक शोर भी गियरबॉक्स और ट्रांसमिशन घटकों की जांच को उचित ठहराता है।
प्रतिस्थापन ब्रश कटर ब्लेड का ऑर्डर करते समय आयातकों को क्या पुष्टि करनी चाहिए?
केवल इंजन आकार या सामान्य ब्लेड व्यास के आधार पर चयन न करें। वास्तविक मशीन कॉन्फ़िगरेशन के विरुद्ध ब्लेड आयाम, केंद्र-छेद स्थान और संगत माउंटिंग हार्डवेयर की पुष्टि करें। यह विशेष रूप से महत्वपूर्ण है जब एक वितरक कई ब्रश कटर मॉडल के लिए स्पेयर पार्ट्स का स्टॉक करता है।
थोक ऑर्डर से पहले कटिंग कॉन्फ़िगरेशन की पुष्टि करेंTM-CG520 ऑर्डर, प्रतिस्थापन ब्लेड या डीलर स्पेयर-पार्ट योजना के लिए, शिपमेंट से पहले वास्तविक कटिंग अटैचमेंट और रिटेनिंग-पार्ट कॉन्फ़िगरेशन की पुष्टि करें। ए ब्रश कटर जो ब्लेड बदलने के बाद कंपन करता है सबसे पहले कटिंग सिरे से जांच की जानी चाहिए: सेंटरिंग, साफ संपर्क सतहें, सही माउंटिंग घटक और ब्लेड की स्थिति सभी अनावश्यक इंजन समायोजन से पहले आते हैं। |
|