Bagaimana Seharusnya Produsen Pemotong Semak Menguji Unit Beroda GX35?
Lihat bagaimana produsen pemotong sikat harus menguji unit beroda GX35 untuk start dingin, idle hangat, respons throttle, pengaktifan dan pematian kopling.
Tes Akhir Produsen Pemotong Semak: Urutan Inspeksi Mesin Beroda GX35
SEBUAH tes akhir produsen pemotong sikat harus mengikuti urutan pengoperasian yang ditentukan, tidak berakhir setelah mesin berhasil dihidupkan. Pada pemotong sikat beroda GX35, persiapan pra-start, start dingin, idle hangat, respons throttle, pengaktifan sistem pemotongan, penghentian, dan inspeksi pasca pengoperasian menunjukkan berbagai jenis masalah produksi.
Bagi importir yang menyetujui pesanan dalam jumlah besar, perbedaan ini penting. Alat berat yang telah selesai mungkin telah lolos pemeriksaan roda, rangka, dan pemasangan mesin, namun masih menunjukkan pengembalian throttle, pengaktifan kopling, atau getaran yang tidak normal selama pengoperasian. Pengujian akhir yang konsisten membantu memisahkan masalah tersebut sebelum pengiriman tanpa mengubah pemeriksaan rutin pabrik menjadi pengujian ketahanan yang tidak perlu.
1. Tetapkan Referensi Produksi GX35 Sebelum Pengujian
Uji fungsional akhir hanya berguna bila pemeriksa mengetahui konfigurasi mesin mana yang sedang dievaluasi. Mesin yang disetujui, sistem kendali, rakitan pemotongan, dan struktur roda harus menjadi acuan untuk inspeksi.
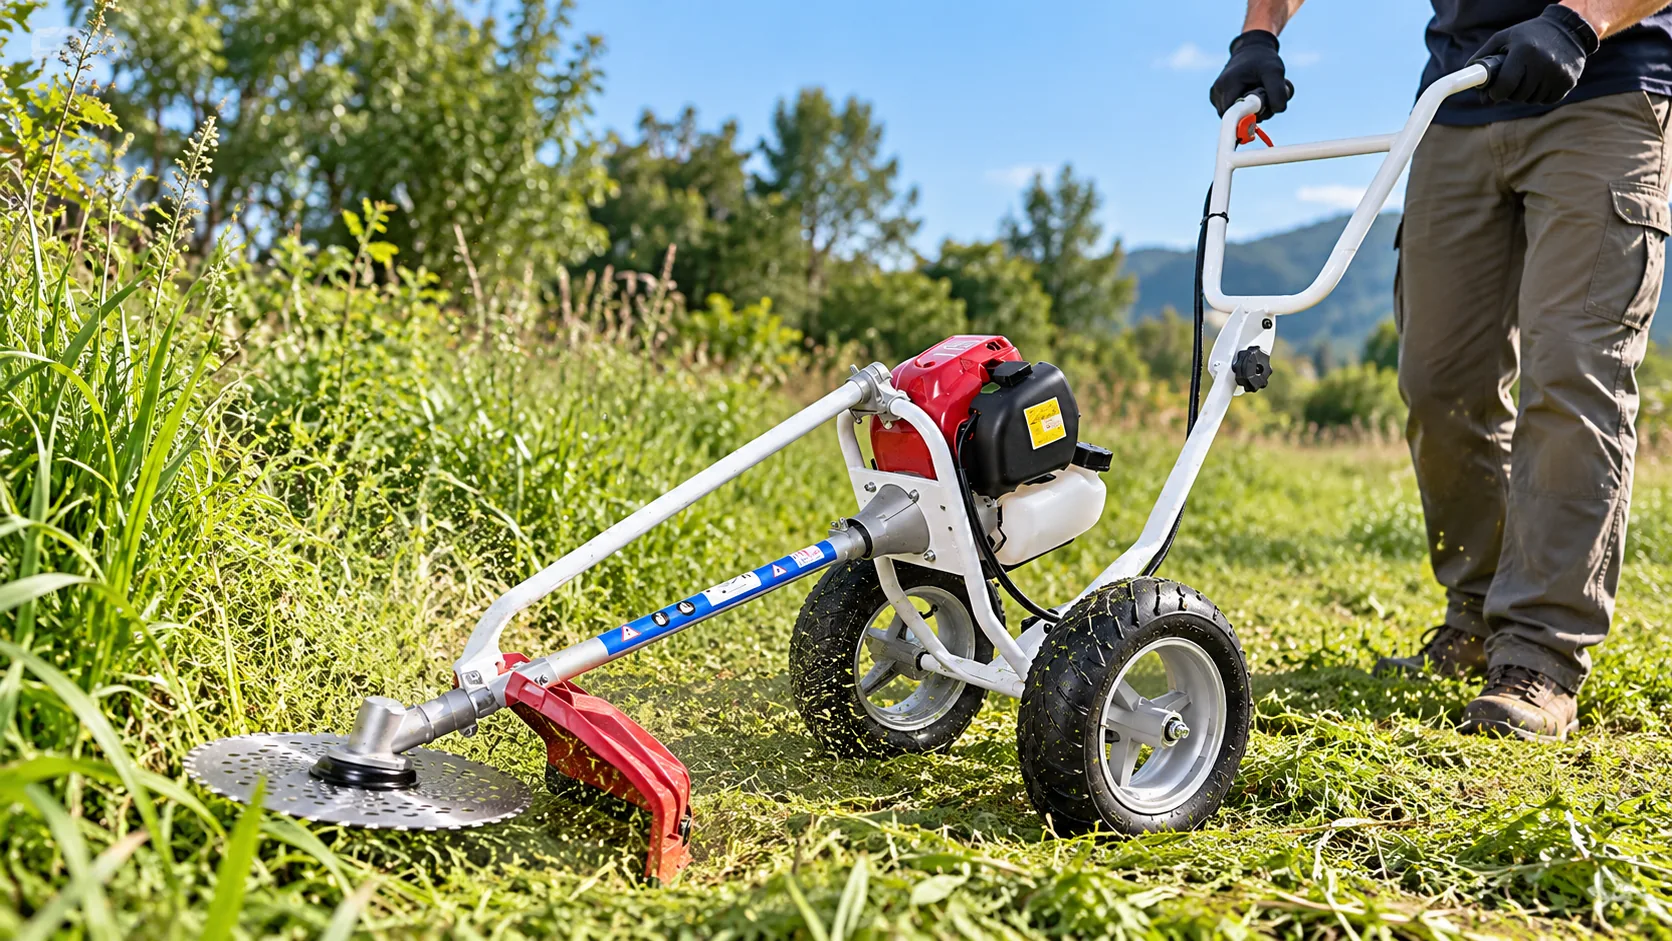
Itu Pemotong sikat beroda TM-WBC435 menggunakan a Mesin empat langkah berpendingin udara GX35 dengan Perpindahan 35,8cc dan keluaran terukur 1,1 kW pada 6500 rpm. Spesifikasi yang dipublikasikan juga mencakup referensi menganggur 3000 ±200 rpm, kecepatan maksimum 10.000 rpm, karburator diafragma, Tangki bahan bakar 800 ml dan Berat bersih 18,0 kg.
Tujuan dari tes akhir
Konfirmasikan bahwa TM-WBC435 yang telah selesai dapat menyala, memanas, idle, berakselerasi, mentransfer penggerak, dan mati secara normal sesuai dengan konfigurasi yang disetujui. Pengujian ini bukan merupakan upaya untuk membuat setiap nilai RPM yang dipublikasikan muncul dalam satu proses produksi singkat.
2. Selesaikan Perakitan Statis dan Persiapan Empat Langkah Terlebih Dahulu
Pabrikan pemotong sikat tidak boleh memulai unit yang sudah jadi dan menemukan perangkat keras pemasangan yang longgar atau rakitan pemotongan yang tidak dipasang dengan benar. Masalah tersebut termasuk dalam tahap inspeksi statis dan harus diperbaiki sebelum pengoperasian bertenaga listrik.
Mesin GX35 juga membutuhkan persiapan empat langkah. Prosedur bahan bakar campuran dua langkah tidak boleh diterapkan hanya karena pemotong sikat lain di jalur produksi menggunakan mesin dua langkah. Kelas oli mesin, kuantitas dan metode pemeriksaan harus mengikuti informasi pengoperasian yang berlaku untuk mesin sebenarnya yang dipasok.
| Daerah Inspeksi | Persyaratan Sebelum Memulai | Alasan |
| Bingkai dan roda | Periksa kondisi pemasangan, kesejajaran yang terlihat, dan perakitan aman. | Cegah cacat struktural memasuki uji berjalan. |
| Pemasangan mesin | Periksa titik pemasangan dan pengencang yang terlihat. | Hindari mengacaukan pemasangan yang longgar dengan getaran mesin. |
| Kontrol | Konfirmasikan pemasangan yang benar dan gerakan pengembalian throttle bebas. | Identifikasi masalah kontrol terkait perakitan sebelum dijalankan. |
| Perakitan pemotongan | Konfirmasikan pemasangan sesuai dengan pengaturan mesin yang disetujui. | Mengurangi risiko selama keterlibatan sistem pemotongan. |
| Persiapan GX35 | Verifikasi persiapan bahan bakar dan oli mesin berdasarkan instruksi empat langkah yang telah dikonfirmasi. | Hindari hasil tes yang tidak valid akibat persiapan yang salah. |
Setiap distorsi yang terlihat, komponen yang tidak aman, atau bagian sisi pemotongan yang tidak terpasang dengan benar harus diperbaiki sebelum memulai. Pengujian bertenaga listrik harus dilakukan di area terkendali menggunakan prosedur pengoperasian dan keselamatan pabrik yang berlaku.
3. Ikuti Urutan Pengoperasian yang Sama pada Setiap Unit yang Dipilih
Perintah pengujian yang dapat diulang membuat observasi menjadi lebih berguna. Jika pengawas mempercepat satu mesin segera setelah dinyalakan namun membiarkan mesin lainnya memanas terlebih dahulu, perbedaan kondisi pengoperasian dapat membuat hasil yang diperoleh sulit untuk dibandingkan.
Untuk pemotong sikat beroda GX35 yang sudah jadi, urutan berikut memisahkan penyalaan awal, perilaku pemanasan mesin, pengaktifan penggerak, dan pematian. Durasi dan metode penerimaan terperinci harus mengikuti prosedur pengujian yang disetujui pabrikan.
LANGKAH 01 — Awal Awal
Identifikasi apakah mesin dingin atau sudah hangat. Ikuti prosedur start yang berlaku dan amati apakah prosedur tersebut terus berjalan saat kontrol start kembali ke posisi normalnya. Satu peristiwa penyalaan saja tidak cukup untuk memulai dengan sukses.
LANGKAH 02 — Idle Hangat
Biarkan mesin mencapai kondisi pengoperasian yang sesuai sebelum menilai kecepatan idle. Dengan throttle dilepaskan, amati apakah kecepatan mesin mencapai referensi idle yang telah dikonfirmasi tanpa terhenti berulang kali atau kecepatan tinggi yang tidak dapat dijelaskan.
LANGKAH 03 — Respon Throttle Berulang
Tingkatkan throttle secara bertahap, lepaskan pelatuk dan amati kembalinya ke arah idle. Ulangi siklus tersebut untuk mengidentifikasi akselerasi yang tidak konsisten, kontrol yang macet, atau pengembalian throttle yang tidak normal.
LANGKAH 04 — Keterlibatan Sistem Pemotongan
Amati kapan sistem pemotongan mulai menerima penggerak sesuai dengan desain yang disetujui. Bedakan keraguan sebelum pengikatan dengan kebisingan atau getaran mekanis yang timbul hanya setelah sistem pemotongan mulai beroperasi.
LANGKAH 05 — Hentikan dan Mulai Ulang Pemeriksaan
Gunakan kontrol berhenti yang ditentukan dan konfirmasikan pematian normal. Jika pengaktifan ulang dalam kondisi hangat merupakan bagian dari prosedur yang disetujui, periksa secara terpisah dari pengaktifan awal. Start dingin yang normal tidak secara otomatis membuat mesin menyala kembali dengan suhu hangat yang normal.
LANGKAH 06 — Inspeksi Pasca Pengoperasian
Setelah mesin berhenti dan semua komponen yang berputar tidak bergerak, periksa dudukan mesin, jalur kontrol, dan sambungan sisi potong untuk mengetahui adanya pergerakan, kendor, atau kontak yang tidak disengaja.
4. Identifikasi Tahap Pengoperasian Saat Terjadinya Kesalahan
Pemotong sikat beroda menggabungkan mesin, rangka terpasang, kontrol operator, dan rakitan pemotongan yang digerakkan. Suara atau getaran yang tidak normal tidak secara otomatis mengidentifikasi bagian mana yang bertanggung jawab.
Titik munculnya gejala seringkali lebih berguna daripada gambaran umum seperti “mesin tidak stabil”. Hal ini memungkinkan produsen pemotong sikat untuk menyelidiki perakitan yang sesuai sebelum melakukan penyesuaian.
| Kondisi yang Diamati | Prioritas Inspeksi | Apa yang Tidak Boleh Dianggap |
| Mesin bermasalah pada pengoperasian awal. | Verifikasi persiapan empat langkah dan pengoperasian kontrol start sebelum penyetelan mesin. | Bahwa karburatornya pasti rusak. |
| Kecepatan mesin tetap tinggi setelah pelatuk dilepas. | Periksa pemicu throttle, perutean kabel, dan pergerakan kembali. | Penyesuaian karburator itulah solusi pertama. |
| Mesin berakselerasi, namun penggerak pemotongan berperilaku tidak teratur. | Periksa kopling, transmisi, dan rakitan sisi pemotongan. | Akselerasi mesin dan keterlibatan penggerak adalah pemeriksaan yang sama. |
| Getaran menjadi signifikan hanya setelah pemutusan keterlibatan. | Periksa perlengkapan pemotongan, komponen yang digerakkan, dan titik pemasangan yang relevan. | Getaran itu berasal dari mesin saja. |
| Seluruh alat berat bergetar sementara kecepatan engine tampak stabil. | Periksa rangka, pemasangan perangkat keras, dan sambungan struktural. | Mengubah pengaturan mesin akan memperbaiki komponen struktural yang longgar. |
Ini adalah titik awal diagnostik, bukan kesimpulan kesalahan otomatis. Jika terdapat getaran abnormal yang signifikan, komponen kendor, atau perilaku sistem pemotongan yang tidak aman, pengoperasian harus dihentikan hingga penyebabnya diketahui dan diperbaiki.
5. Jangan Menjadikan 10.000 RPM Menjadi Target Penerimaan Pabrik
Daftar TM-WBC435 Kecepatan maksimum 10.000 rpm dan Output terukur 1,1 kW pada 6500 rpm. Angka-angka ini mempunyai tujuan teknis yang berbeda-beda. Spesifikasi kecepatan maksimum tidak boleh diartikan sebagai instruksi untuk mengoperasikan setiap mesin yang telah selesai secara terus menerus pada kecepatan tersebut selama inspeksi.
Uji produksi akhir harus menghasilkan operasi normal sesuai dengan prosedur yang disetujui. Perilaku idle, pengembalian throttle, pengaktifan dan penghentian sistem pemotongan merupakan pemeriksaan tersendiri; tidak ada yang menjadi lebih informatif hanya karena mesinnya telah didorong ke angka terbesar dalam spesifikasi produk.
Perbedaan pengujian pabrik
Benar: Konfirmasikan pengoperasian yang konsisten pada tahapan pengujian yang relevan berdasarkan prosedur yang disetujui.
Salah: Perlakukan maksimum 10.000 rpm yang tercantum sebagai target pengoperasian yang diperlukan untuk setiap unit produksi.
Hal ini juga penting ketika membandingkan laporan inspeksi pabrik. Catatan yang hanya menyatakan “mesin mencapai kecepatan maksimum” memberikan lebih sedikit informasi tentang perakitan mesin yang telah selesai dibandingkan pengamatan yang mencakup kondisi idle hangat, pengembalian kendali, pengaktifan penggerak normal, dan fungsi sakelar berhenti.
6. TM-WBC435: Referensi Produk untuk Pengujian Mesin Selesai
TM-WBC435 relevan dengan metode pemeriksaan ini karena mesin empat langkah GX35 dan struktur pemotongan beroda mengharuskan pabrik untuk menilai pengoperasian mesin dan respons alat berat secara keseluruhan. Ini adalah referensi untuk peralatan pembersihan rumput yang digunakan di lingkungan seperti pertanian, kebun, dan pemeliharaan tepi jalan.
|
REFERENSI MODEL TM-WBC435Pemotong Kuas Beroda GX35
|
Mesin: GX35, empat langkah, berpendingin udara Perpindahan: 35.8cc Nilai keluaran: 1,1 kW / 6500 rpm Kecepatan menganggur: 3000 ±200 rpm Kecepatan maksimum: 10.000 rpm Karburator: Tipe diafragma Tangki bahan bakar: 800ml Berat bersih: 18,0kg |
Untuk persetujuan pengadaan, pertanyaan pentingnya bukanlah apakah TM-WBC435 cocok untuk setiap pasar pembukaan rumput. Apakah mesin produksi yang dikirimkan berdasarkan spesifikasi yang dikonfirmasi beroperasi secara konsisten dengan referensi yang disetujui. Pemilihan model dan inspeksi akhir produksi harus tetap menjadi keputusan terpisah.
7. Gunakan Sampel Batch yang Representatif dan Daftar Periksa Tes Akhir
Inspeksi produksi rutin dan pengambilan sampel importir memiliki peran yang berbeda. Pabrik harus mengikuti pengendalian produksi normalnya, sementara importir atau pemeriksa yang ditunjuk dapat memilih mesin yang representatif dan telah selesai untuk verifikasi tambahan berdasarkan rencana pemeriksaan yang disepakati.
Satu penyesuaian korektif pada masing-masing unit mungkin merupakan masalah lokal. Jika banyak mesin jadi memerlukan penyesuaian yang sangat berbeda untuk mencapai operasi normal, penyebab umum produksi atau komponen perlu diselidiki. Kompensasi berulang kali untuk perakitan yang tidak konsisten tidak menghasilkan kontrol produksi yang stabil.
Daftar periksa berikut berfokus pada bukti yang dapat dikumpulkan dari uji fungsional mesin jadi TM-WBC435 tanpa menentukan durasi pengujian, kuantitas inspeksi, atau toleransi penerimaan.
Pengujian singkat di pabrik dimaksudkan untuk mengidentifikasi ketidakkonsistenan perakitan akhir dan pengoperasian. Hal ini tidak sama dengan uji ketahanan jangka panjang atau dengan evaluasi kesesuaian pasar untuk pertanian, kebun, atau aplikasi pinggir jalan.
8. FAQ: Pengujian Akhir Pemotong Kuas Beroda GX35
Apakah menghidupkan mesin cukup untuk tes akhir pabrikan pemotong sikat?
Tidak. Start yang berhasil tidak memastikan kondisi idle hangat yang stabil, pengembalian throttle, pengaktifan sistem pemotongan, penghentian, atau kondisi perakitan pasca pengoperasian. Setiap tahap memberikan informasi berbeda tentang mesin yang telah selesai.
Mengapa mesin GX35 harus diperiksa setelah pemanasan?
Kontrol start dan suhu mesin dapat mempengaruhi perilaku segera setelah start dingin. Referensi idle TM-WBC435 3000 ±200 rpm lebih berguna ketika mesin telah mencapai kondisi pengoperasian yang sesuai dan throttle telah dilepas.
Apakah setiap TM-WBC435 harus diuji pada 10.000 rpm?
10.000 rpm yang tercantum adalah referensi kecepatan maksimum, bukan target pengujian berkelanjutan otomatis. Pengujian produksi harus mengikuti prosedur yang disetujui dan berlaku daripada menggunakan nilai spesifikasi terbesar sebagai kondisi penerimaan utama.
Apa yang menyebabkan getaran tidak normal selama pengujian pemotong sikat beroda?
Kemungkinan area pemeriksaan bergantung pada kapan getaran muncul. Perilaku dan pemasangan di sisi mesin harus dipertimbangkan jika getaran terjadi sebelum pemotongan. Jika berkembang setelah pengikatan, perlengkapan pemotongan, transmisi, dan dudukan terkait menjadi relevan. Komponen rangka yang longgar juga dapat menyebabkan pergerakan seluruh alat berat.
Mengapa throttle return diperiksa berulang kali?
Satu akselerasi yang berhasil tidak menghasilkan operasi pengendalian yang konsisten. Akselerasi dan pelepasan yang berulang dapat menunjukkan pemicu yang menempel, perutean kabel yang salah, atau gerakan balik yang tidak konsisten yang mungkin disalahartikan sebagai masalah karburator.
Bagaimana seharusnya importir memeriksa pemotong sikat beroda GX35 sebelum pengiriman dalam jumlah besar?
Gunakan rencana inspeksi yang disepakati dan pilih mesin lengkap yang representatif untuk pemeriksaan tambahan. Verifikasi identifikasi GX35, persiapan empat langkah yang benar, perilaku start, idle hangat, respons throttle, pengikatan pemotongan, penghentian, dan kondisi perakitan pasca pengoperasian. Setiap kelainan yang berulang harus diselidiki sebelum persetujuan pengiriman.
9. Konfirmasikan Tes Akhir yang Dapat Diulang Sebelum Pengiriman Massal
TM-WBC435 menggabungkan mesin empat langkah GX35, kapasitas 35,8cc, output 1,1 kW pada 6500 rpm dan struktur mesin beroda. Spesifikasi tersebut mengidentifikasi model, tetapi a tes akhir produsen pemotong sikat memberikan bukti operasi praktis yang diperlukan setelah perakitan.
Sebelum menyetujui pengiriman massal, konfirmasikan konfigurasi mesin yang telah selesai, urutan pengujian yang berlaku di pabrik, dan bagaimana kelainan akan dicatat dan diperbaiki. Hasil utamanya adalah perilaku pengoperasian yang konsisten di seluruh unit produksi yang dipilih, bukan sekadar bukti bahwa mesin dapat dihidupkan.
|
Tinjau TM-WBC435 untuk Pesanan Anda Berikutnya Gunakan spesifikasi model sebagai referensi awal untuk mendiskusikan konfigurasi GX35, inspeksi mesin akhir, dan persyaratan pesanan massal. |
|
|