Bir Motorlu tırpan Üreticisi 1500mm Şaftı Nasıl Kontrol Etmelidir?
Bir motorlu tırpan üreticisinin 1500 mm'lik bir şaft grubunu borunun düzlüğü ve tahrik bağlantısından dişli kutusu hizalaması ve parti kontrollerine kadar nasıl kontrol etmesi gerektiğini görün.
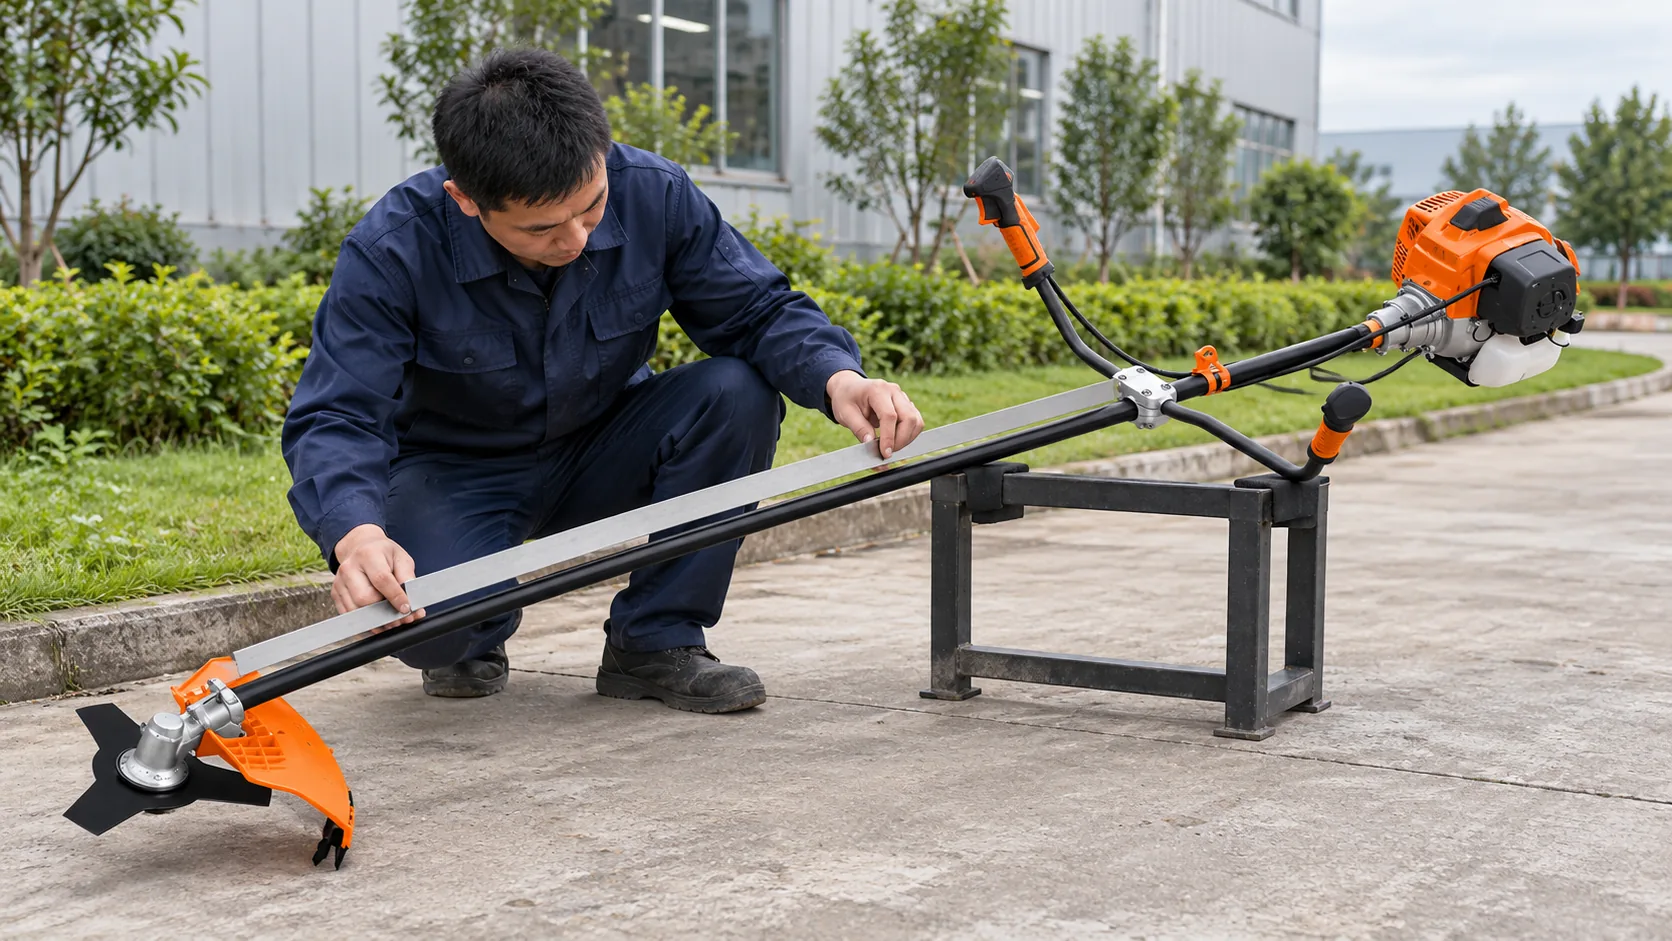
Bir Motorlu tırpan Üreticisi 1500mm Şaft Grubunu Nasıl Kontrol Etmelidir?
bir motorlu tırpan üreticisi uzun şaft düzeneğini yalnızca dış boyutlarına göre değerlendiremezsiniz. Borunun düzlüğü, iç tahrik bağlantısı, motor tarafındaki oturma, dişli kutusu kurulumu ve kol konumu, tamamı bitmiş makineyi etkiler.
52cc'lik bir numuneyi onaylayan bir ithalatçı için üretim sorusu, bu ilişkilerin toplu siparişte tekrarlanıp tekrarlanamayacağıdır. Doğru ölçülen bir şaft yine de onaylı makineden farklı şekilde monte edilebilir.
Hızlı cevap: 1500 mm'lik şaftı komple bir tahrik tertibatı olarak kontrol edin:
- Son montajdan önce borunun düzlüğünü, çapını ve çalışma uzunluğunu kontrol edin.
- Monte edilmiş makinede dahili tahrik kavramasını, motor tarafındaki oturmayı ve vites kutusu konumunu doğrulayın.
- Seçilen üretim birimlerinde tutamak yerleşimini, kablo yönlendirmesini ve çalışma davranışını onaylanmış örnekle karşılaştırın.
Onaylanan montajı sipariş spesifikasyonuna kaydedin, böylece yedek parçalar ve tekrarlanan siparişler onunla eşleştirilebilsin.
1500 mm'lik bir ölçüm, tahrik sisteminin uygun olduğunu kanıtlamaz
Düz şaftlı bir motorlu tırpan, gücü motor tarafındaki bağlantıdan dahili bir tahrik mili aracılığıyla şanzımana aktarır. Dış boru bu tahrik sistemini destekler ve tutamak ve ilgili bileşenler için montaj alanı sağlar.
Borunun boyutu 1500 mm olmasına rağmen hala bükülmüş olabilir, uygun olmayan bir iç şaftla eşleştirilmiş olabilir veya doğru oturmamış bir dişli kutusuna takılmış olabilir. Fiziksel boyutları ve tamamlanan iletim yolunu ayrı üretim kontrolleri olarak inceleyin.
Üretim referansı olarak TM-CG520TJ yapılandırmasını kullanın
TM-CG520TJ motorlu tırpan 1E44F-5J iki zamanlı hava soğutmalı motor, 51,7 cc hacim ve 6500 rpm'de 1,80 kW nominal çıkış ile listelenmiştir. Çalışma milinin uzunluğu 1500 mm, çapı ise 28 mm olarak listelenmiştir. Referans konfigürasyonu aynı zamanda 3000 ±200 rpm rölanti devrini, diyaframlı karbüratörü, 1:30 karışık yakıt oranını ve 1200 ml yakıt deposunu da belirtir.
Bu rakamlar tartışılan modeli tanımlamaktadır; monte edilmiş bir ünitenin her parçasının doğru şekilde oturduğunu kanıtlamazlar. Nihai teklif veya proforma fatura, onaylanmış numuneyle karşılaştırılacak konfigürasyonu tanımlamalıdır.
| Üretim noktası | Nelere dikkat edilmeli | Neden tek başına bir boyut yetersizdir? |
| Dış boru | 28 mm çap, 1500 mm çalışma uzunluğu ve görünür düzlük | Bir tüp doğru boyutlara sahip olabilir ancak deforme olabilir. |
| Dahili sürücü | Her iki uçta normal oturma ve dönüş | Dış ölçümler etkileşimi göstermez. |
| Şanzıman ve kolu | Onaylanan numuneye göre konum ve yönlendirme | Doğru parçalar yine de tutarsız bir şekilde takılabilir. |
Kesici uç takılmadan önce borunun düzgünlüğünü kontrol edin
Şanzıman ve kesme donanımı şaftı bitmiş bir üniteye dönüştürmeden önce gözle görülür bükülme veya taşıma hasarı olup olmadığına bakın. Fabrikanın ölçüm yöntemi farklılık gösterebilir ancak deformasyon olduğundan şüphelenilen bir boru, montaj devam etmeden önce kontrol edilmelidir.
Bozulmuş bir boru yine de bir dişli kutusunu kabul edebilir ve kısa bir düşük hız kontrolü sırasında dönebilir. Dönme hızı arttıkça veya makine kesme yükü altında çalıştığında sorunlar daha da belirgin hale gelebilir. Boruların üretim hattında ne kadar süreyle saklandığını, taşındığını ve denetlendiğini sorun.
Motor bağlantısından şanzımana olan bağlantıyı kontrol edin
Dahili tahrik milinin, dişli kutusunu yerine zorlamadan veya amaçlanan konumundan kısa bırakmadan her iki ucuna da oturması gerekir. Montajdan sonra, tahrik sistemi fabrikanın inceleme prosedürüne göre döndürüldüğünde belirgin tutukluk olup olmadığını kontrol edin.
TM-CG520TJ'nin 1E44F-5J motoru ve 1500 mm şaftı belirli bir makine konfigürasyonuna aittir. Olağandışı titreşim bağlantıların yakınında yoğunlaşıyorsa, motor ayarlarını değiştirmeden önce montaj hizalamasını, kavrama tarafı kavramasını ve mil oturmasını kontrol edin.
Kesme ucunda dişli kutusunun oturmasını ve yönünü onaylı örnekle karşılaştırın. Uyumluluğu seçilen dişli kutusuna ve dahili tahrik bağlantısının yanı sıra 28 mm dış boruya bağlıdır. Koruma ve kesme donanımı da amaçlanan konumlarına oturmalıdır.
Tutamaç yerleşimini ve kontrol yönlendirmesini tekrarlayın
Onaylanan tutamak konumunu ve yönünü işaretleyin veya başka şekilde belgeleyin. Aynı motor ve şaftlara sahip makineler, operatörlerin kollarını gözle görülür derecede farklı konumlarda tutması gerektiğinde farklı hissedilebilir.
Gaz kablosunu takip edin ve kabloları güç ünitesinden tutamağa geçirin. Yönlendirme, onaylanmış kol konumunda gerilmemeli veya normal çalışmayı engelleyecek gevşek bölümler bırakmamalıdır. Bunu birden fazla bitmiş ünitede kontrol edin; Montaj sırasındaki görsel tahmin çeşitlilik yaratabilir.
Titreşimi aşamalı olarak inceleyin
Çalışan bir kontrolden önce görünür montaj hatalarını düzeltin. Yüksek hızlı çalışma, bükülmüş bir boruyu, gevşek dişli kutusunu veya yanlış takılmış kesme donanımını kabul edilebilir hale getiremez.
Doğru şekilde monte edildikten sonra kontrollü çalışma sırasında mekanik gürültüyü, devreye girmeyi ve titreşimi gözlemleyin. TM-CG520TJ için listelenen rölanti referansı 3000 ±200 rpm'dir; çalışma davranışını onaylanmış konfigürasyon ve onaylanmış örnekle karşılaştırın. Şiddetli titreşim oluşursa, makineyi incelemeden önce motoru durdurun ve tüm hareketlerin durmasını bekleyin.
Kesme donanımıyla başlayın: bükülmüş, kötü ortalanmış veya yanlış takılmış bir bıçak titreşime neden olabilir. Doğru olduğu bilinen bir bağlantıyla sorun devam ediyorsa vites kutusu, iç tahrik mili, boru, motor tarafı bağlantısı ve montaj noktalarında geriye doğru çalışın.
TM-CG520TJ: karşılaştırılacak tanımlı bir montaj
Bu model, bir durumun nasıl değerlendirildiğiyle ilgilidir. motorlu tırpan üreticisi 1500 mm'lik bir şaft grubunu kontrol ediyor. Listelenen 28 mm'lik borusu ve 1500 mm'lik çalışma uzunluğu ölçülebilir başlangıç noktaları sağlarken motor tarafı bağlantısı, dahili tahrik, dişli kutusu ve kol gerçek onaylı makinede kontrol edilmelidir.
| TM-CG520TJ'yi inceleyin |
Üretim birimlerini onaylanmış numuneyle karşılaştırın
Onaylanmış bir numune, siparişteki her makine için bir sonuç değil, bir referans oluşturur. Üretimden bitmiş birimleri seçin ve bunların montaj ayrıntılarını bu referansla karşılaştırın. Bu kontrol tekrarlanabilirliği arar; her ünitede tam performans denemesinin tekrarlanmasını gerektirmez.
İthalatçı üretim kontrol listesi
- Makine tanımlamasını ve 1E44F-5J motor tanımını onaylanmış siparişle eşleştirin.
- 28 mm mil çapını ve 1500 mm çalışma mili uzunluğunu kontrol edin.
- Seçilen tüpleri görünür bükülme veya taşıma hasarı açısından inceleyin.
- Motor ve dişli kutusu uçlarındaki dahili tahrik oturma yerlerini kontrol edin.
- Dişli kutusunun yerleşimini ve yönünü onaylı örnekle karşılaştırın.
- Seçilen birimler arasındaki tutamaç konumunu ve yönünü karşılaştırın.
- Gaz kablosunu ve anahtar kablosu yönlendirmesini kontrol edin.
- Kontrolleri çalıştırmadan önce koruma ve kesme donanımının kurulumunu onaylayın.
- Yalnızca motorun çalışıp çalışmadığını kaydetmek yerine anormal titreşimi veya mekanik gürültüyü araştırın.
Montajı ambalajda koruyun ve siparişleri tekrarlayın
TM-CG520TJ ürün bilgisinde kraft karton veya özelleştirilmiş renkli kutu ambalaj seçenekleri listelenir. Seçilen sipariş için iç düzenlemeyi onaylayın: uzun borunun kartonuna zorlanması veya diğer parçalardan gelen bariz bükülme basıncı altında tutulması gerekmez. Kısmen demonte olarak paketlenmişse bayilerin amaçlanan şaftı, dişli kutusunu, kolu ve güç ünitesi bağlantılarını tanımlamak için net bir yola ihtiyacı vardır.
Yedek parçalar için "28 mm × 1500 mm mil" yararlı bir tanımdır ancak dahili sürücü profilini veya bağlantı uyumluluğunu sağlamaz. Önce makine modelini tanımlayın ve montajı doğrulayın. Modeller arasında doğrulanmış değiştirilebilirliği belgeleyin.
Siparişi tekrarlamadan önce motor kodunu, şaft boyutlarını, dahili tahrik ve dişli kutusu konfigürasyonunu, kol düzenini ve ilgili paketleme ayrıntılarını yeniden doğrulayın. Kabul edilen bir bileşen değişikliğini üretim başlamadan önce satın alma belgelerine kaydedin.
Sık sorulan sorular
1500 mm'lik bir boru, motorlu tırpan milinin doğru şekilde monte edildiğini doğruluyor mu?
Hayır. Tamamlanan makinede düzlüğü, iç tahrik bağlantısını, motor tarafındaki oturmayı ve dişli kutusu kurulumunu kontrol edin.
Uzun şaftlı motorlu tırpanda titreşime ne sebep olabilir?
Olası kaynaklar arasında kesme ataşmanı, dişli kutusu, dahili tahrik, boru veya montaj bağlantıları yer alır. Önce ataşmanı inceleyin, ardından tertibatta kalan titreşimi izleyin.
28 mm × 1500 mm yedek şaftın TM-CG520TJ ile mutlaka uyumlu olması gerekir mi?
Mutlaka değil. Dahili sürücü profili ve her iki uç bağlantı, onaylanmış makine konfigürasyonuyla eşleşmelidir.
Toplu siparişte kaç makine kontrol edilmelidir?
Sipariş ve denetim anlaşmasına uygun bir numune alma planı belirleyin. Yalnızca o numuneye güvenmek yerine seçilen bitmiş makineleri onaylanmış numuneyle karşılaştırın.
Tekrarlanan bir siparişten önce neyin yeniden teyit edilmesi gerekir?
Motor tanımını, komple şaft grubunu, dişli kutusu ve kol düzenlemesini ve uyumu veya yedek parça tanımlamasını etkileyen onaylanmış değişiklikleri yeniden onaylayın.
Mil grubunu sipariş referansı olarak ayarlayın
TM-CG520TJ hakkında bir kişiyle tartışırken motorlu tırpan üreticisi, 1500 mm'lik şaft tertibatının tamamını onaylanmış numuneye göre doğrulayın ve bunu üretim denetimini, yedek parça taleplerini ve tekrarlanan siparişleri yönlendirmek için kullanın.
| Yapılandırma Hakkında Sorun |