Nhà sản xuất máy cắt chổi ba lô nên lắp ráp kiểm soát như thế nào?
Xem cách nhà sản xuất máy cắt chổi ba lô nên kiểm soát việc lắp động cơ, căn chỉnh khung, điểm dây đeo, định tuyến cáp và tính nhất quán của việc lắp ráp theo lô.
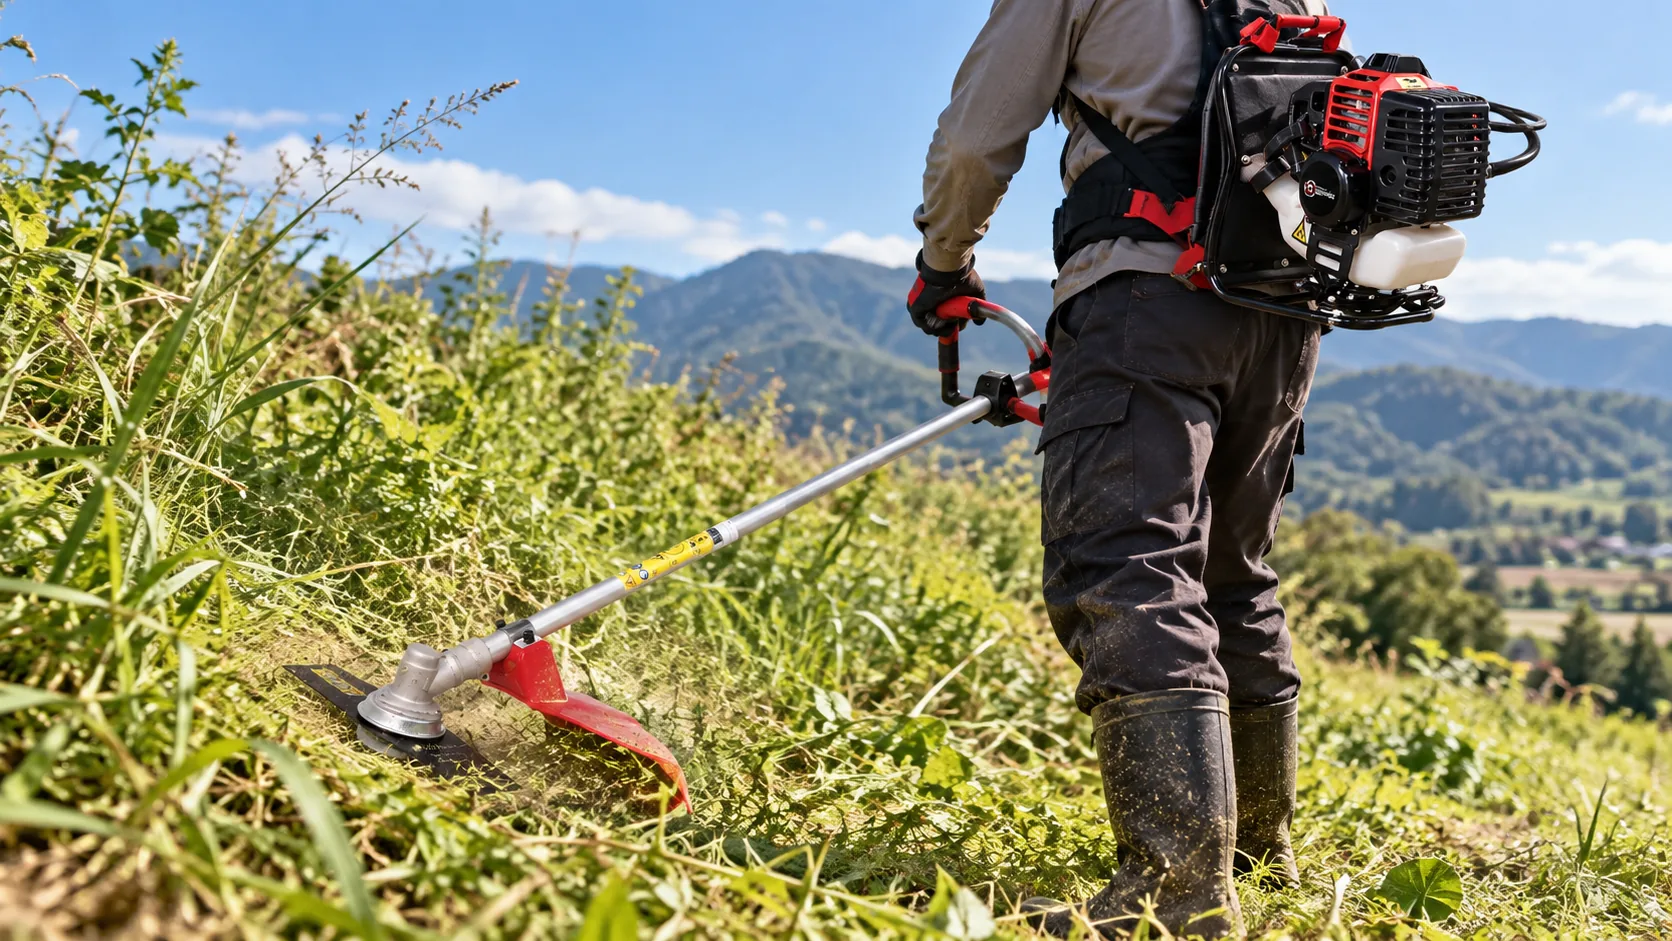
Nhà sản xuất máy cắt chổi ba lô nên kiểm soát việc lắp ráp ba lô như thế nào?
Kiểm tra sản xuất để lắp động cơ, tính đối xứng của khung, dây đai, định tuyến cáp và tính nhất quán của bộ truyền động linh hoạt
A nhà sản xuất máy cắt bàn chải ba lô cần điều khiển nhiều hơn động cơ và trục cắt. Trên máy đeo ba lô, động cơ, khung bên ba lô, điểm lắp, hệ thống mang, bộ điều khiển và kết nối linh hoạt phải được đặt đúng vị trí như một bộ phận lắp ráp hoàn chỉnh trước khi phê duyệt sản xuất số lượng lớn.
Đây là một vấn đề sản xuất khác với máy cắt chổi gắn bên thông thường. Một máy có thể sử dụng động cơ loại 52cc được chỉ định và vẫn khác với mẫu đã được phê duyệt nếu động cơ nằm ở một góc khác, khung không đồng đều, neo dây đai di chuyển hoặc kiểm soát các thay đổi định tuyến giữa các đơn vị sản xuất.
Trả lời nhanh: phê duyệt máy cắt chổi than ba lô như một cỗ máy hoàn chỉnh, không phải là một động cơ được lắp vào bất kỳ khung mang nào có sẵn. So sánh vị trí động cơ, điểm lắp, tính đối xứng của khung, neo dây đai, định tuyến cáp, chuyển động truyền động linh hoạt và khoảng hở so với mẫu được chấp nhận.
Việc chạy thử nghiệm phải xác nhận việc lắp ráp vật lý sau những lần kiểm tra này chứ không phải thay thế chúng. Đối với các đơn đặt hàng lặp lại, bất kỳ thay đổi nào đối với khung, giá đỡ, cách bố trí dây đeo hoặc bộ phận mang khác đều phải được xem xét trước khi sản xuất hàng loạt vì nó có thể ảnh hưởng đến độ vừa khít, kiểm soát định tuyến và khả năng tương thích của các bộ phận thay thế.
Tại sao lắp ráp ba lô cần kiểm tra sản xuất riêng
Máy cắt chổi trục thẳng nối trực tiếp động cơ với cụm truyền động chính. Máy cắt chổi dạng ba lô tách biệt bộ nguồn được mang phía sau người vận hành khỏi bộ phận cắt cầm tay, do đó, nhà máy có nhiều mối quan hệ hơn để tái tạo một cách nhất quán.
Động cơ cần được đặt chính xác trên cấu trúc phía ba lô. Điểm lắp phải được giữ an toàn. Việc bố trí mang vác phải phù hợp với mẫu đã được phê duyệt, đồng thời cáp điều khiển và bộ truyền động linh hoạt cần có đủ chuyển động để hoạt động bình thường mà không bị kéo căng, mắc kẹt hoặc buộc vào tuyến đường không phù hợp.
| Khu vực hội họp | Những gì để so sánh | Tại sao nó quan trọng |
| Gắn động cơ | Vị trí, góc, điểm lắp đặt | Thay đổi cách đặt khối lượng lên cấu trúc mang |
| Khung ba lô | Sự đối xứng và vị trí thành phần | Giữ điểm vận chuyển và vị trí động cơ nhất quán |
| Điều khiển | Định tuyến và di chuyển | Ngăn chặn dây cáp bị siết chặt hoặc bị mắc kẹt trong quá trình sử dụng |
| Kết nối linh hoạt | Phạm vi làm việc và điều kiện uốn cong | Cho phép chuyển động bình thường giữa động cơ và phần cắt |
Sử dụng TM-BG520A làm tài liệu tham khảo lắp ráp hoàn chỉnh
Máy cắt chổi đeo ba lô TM-BG520A được liệt kê với Động cơ hai thì làm mát bằng không khí 1E44F-5, Dung tích 51,7cc, Công suất định mức 1,8kW ở tốc độ 6500 vòng/phútvà trọng lượng tịnh 10,2kg. Những con số này xác định các bộ phận quan trọng của sản phẩm, nhưng không có con số nào trong số đó chứng tỏ rằng việc lắp ráp bên ba lô đã được sao chép chính xác.
Để được nhà máy phê duyệt, hãy giữ mẫu được chấp nhận làm tài liệu tham khảo vật lý về cách đặt bộ nguồn trên kết cấu mang và cách bố trí máy hoàn chỉnh khi sẵn sàng sử dụng. Tài liệu tham khảo sản xuất có liên quan là một Hệ thống ba lô 51,7cc, không đơn giản là động cơ 51,7cc kết hợp với khung balo nào có sẵn.
| Máy cắt chổi đeo ba lô TM-BG520A
Tài liệu tham khảo dành riêng cho từng mẫu để kiểm tra xem giá đỡ động cơ, khung mang, bộ điều khiển và kết nối linh hoạt có phù hợp với máy đã được phê duyệt hay không. Được liệt kê tham khảo: 1E44F-5 · Làm mát bằng không khí 2 thì · 51,7cc · 1,8kW/6500rpm · trọng lượng tịnh 10,2kg |
|
Kiểm tra hình dạng lắp động cơ và khung trước khi chạy máy
Việc kiểm tra hữu ích đầu tiên có thể được thực hiện khi động cơ đã dừng. So sánh vị trí động cơ với mẫu đã được phê duyệt và tìm kiếm sự xoắn, căn chỉnh cưỡng bức hoặc một góc khác biệt đáng chú ý nơi bộ nguồn tiếp xúc với cấu trúc ba lô.
Các chốt phải được đặt đúng vị trí theo quy trình lắp ráp đã được xác nhận của nhà máy. Điểm lắp không được dựa vào lực quá lớn để gắn các bộ phận không khớp lại với nhau. Nếu vị trí động cơ khác với vị trí tham chiếu đã được phê duyệt, hãy xác định nguyên nhân trước khi sử dụng thử nghiệm chạy thử làm quyết định nghiệm thu cuối cùng.
- So sánh vị trí động cơ: tìm kiếm sự khác biệt về góc nhìn hoặc cách lắp đặt so với mẫu đã được phê duyệt.
- Kiểm tra tính đối xứng của khung: nhìn máy từ phía sau trở lên chứ không chỉ từ một phía.
- Kiểm tra độ hở: xác nhận bộ nguồn không bị ép vào khung, dây cáp, dây đai hoặc các bộ phận gần đó một cách không cần thiết.
Sự đối xứng của khung đáng được chú ý trước khi máy bị mòn. Một bên có thể có vẻ chấp nhận được trong khi nhìn từ phía sau hoặc từ trên xuống cho thấy độ cao lắp đặt khác nhau, sự biến dạng hoặc mối quan hệ không đồng đều giữa động cơ và cấu trúc mang.
Mục tiêu không phải là sự hoàn hảo về mặt thẩm mỹ. Câu hỏi sản xuất là liệu cấu trúc có giữ được động cơ và các điểm vận chuyển ở vị trí đã định hay không. Không nên sử dụng dây đai để giấu khung đã được lắp ráp không chính xác.
Mang máy và kiểm tra hệ thống vận chuyển
Máy cắt chổi ba lô không nên chỉ được chấp thuận khi ngồi trên bàn làm việc. Sau khi kiểm tra lắp ráp cơ bản, các đơn vị sản xuất được chọn phải được đeo theo cách chung giống như mẫu được chấp nhận.
Quan sát xem bộ phận động cơ có nằm ở vị trí tương đương hay không và liệu có thể điều chỉnh dây đeo bình thường mà không buộc một bên chặt bất thường hay không. Trọng lượng tịnh 10,2kg được liệt kê của TM-BG520A rất hữu ích khi tham khảo sản phẩm nhưng kinh nghiệm của người vận hành cũng phụ thuộc vào vị trí đặt khối lượng đó.
Séc mang theo được chấp nhận
|
Điều tra trước khi phê duyệt
|
Điều khiển định tuyến cáp và chuyển động truyền động linh hoạt trong phạm vi làm việc
Phần cầm tay của máy đeo ba lô di chuyển độc lập với động cơ được mang trên lưng người vận hành. Điều đó làm cho việc định tuyến điều khiển và chuyển động của bộ truyền động linh hoạt trở thành một phần của tính nhất quán trong sản xuất chứ không phải là một chi tiết phụ.
Dây ga và các kết nối điều khiển khác phải đi theo lộ trình đã xác định mà không bị kéo chặt, uốn cong hoặc kẹt vào cấu trúc ba lô. Di chuyển phần cầm tay qua các vị trí vận hành bình thường và quan sát xem độ căng của cáp có thay đổi đột ngột hay không.
Nếu tốc độ động cơ thay đổi chỉ vì người vận hành di chuyển trục cắt, hãy kiểm tra việc lắp đặt bộ điều khiển và định tuyến cáp trước khi điều chỉnh động cơ. Bộ chế hòa khí được điều chỉnh chính xác không thể bù đắp cho cáp điều khiển được lắp đặt không chính xác.
| Kiểm tra chuyển động | Quan sát | Có thể hội mối quan tâm |
| Di chuyển phần cắt sang trái và phải | Độ căng cáp và kết nối linh hoạt | Định tuyến chặt chẽ hoặc uốn cong cưỡng bức |
| Thay đổi góc cắt thông thường | Bảo mật kết nối | Vị trí lắp ráp hạn chế chuyển động |
| Di chuyển điều khiển qua phạm vi làm việc | Phản ứng tốc độ động cơ không mong đợi | Cáp điều khiển được định tuyến hoặc lắp đặt không chính xác |
Kết nối linh hoạt cũng cần được kiểm tra khi động cơ đã dừng. Không nên buộc nó vào một vị trí uốn cong rõ ràng do vị trí lắp ráp bên cạnh ba lô và các điểm kết nối của nó phải được giữ chắc chắn trong suốt quá trình di chuyển bình thường.
Sử dụng Chạy thử nghiệm để xác nhận lắp ráp, không thay thế kiểm tra vật lý
Khi việc lắp ráp vật lý đã được kiểm tra, các thiết bị được chọn có thể được vận hành theo quy trình hiện hành. Lắng nghe tiếng ồn tiếp xúc bất thường và quan sát xem liệu rung động có xuất hiện khác nhau qua một bên của cấu trúc mang hay không.
Công suất 1,8kW được liệt kê của TM-BG520A ở tốc độ 6500 vòng/phút là thông số kỹ thuật của động cơ, không phải là mục tiêu để thử nghiệm lắp ráp tốc độ cao không được kiểm soát. Việc kiểm tra đang chạy chỉ nên được thực hiện sau khi máy đã được lắp ráp chính xác.
Nếu xuất hiện rung động bất thường, hãy dừng động cơ và cho phép các bộ phận chuyển động dừng lại trước khi kiểm tra các điểm lắp, khung, kết nối hộp số linh hoạt hoặc hệ thống cắt. Không thay đổi ngay cài đặt bộ chế hòa khí khi tiếng ồn thực tế có thể đến từ việc hai bộ phận đã lắp đặt tiếp xúc với nhau.
So sánh các đơn vị đã hoàn thiện và khóa cụm cho các đơn hàng lặp lại
Kiểm tra riêng động cơ, khung và dây đai là chưa đủ. Các nhà nhập khẩu cũng nên so sánh các sản phẩm hoàn chỉnh vì rủi ro trong sản xuất nằm ở chỗ các bộ phận đó liên quan với nhau như thế nào sau khi lắp ráp.
Đối với các máy đã chọn, hãy so sánh vị trí động cơ, sự đối xứng của khung bên trái-phải, tình trạng dây buộc, neo dây đeo, định tuyến cáp, chuyển động truyền động linh hoạt và khoảng trống xung quanh bộ nguồn được lắp đặt. Sau đó, kiểm tra hoạt động cơ bản có thể được sử dụng để xác định rung động bất thường hoặc tiếng ồn tiếp xúc.
Các đơn đặt hàng lặp lại nên đề cập đến cấu hình ba lô được chấp nhận thay vì chỉ tên mẫu. Nếu nhà sản xuất đề xuất một khung, giá đỡ, cách bố trí dây đeo hoặc bộ phận mang khác, hãy xác định xem việc sửa đổi có ảnh hưởng đến độ vừa khít, định tuyến cáp, vận hành hoặc khả năng tương thích của các bộ phận hay không trước khi bắt đầu sản xuất.
| 01 | Xác nhận nhận dạng máy và kiểu động cơ được chỉ định. |
| 02 | So sánh vị trí động cơ với cụm ba lô đã được phê duyệt. |
| 03 | Kiểm tra tính đối xứng của khung bên trái và bên phải từ phía sau và phía trên. |
| 04 | Kiểm tra các ốc vít lắp và xác định bất kỳ sự căn chỉnh bắt buộc nào. |
| 05 | Kiểm tra các điểm gắn dây đeo so với mẫu đã được phê duyệt. |
| 06 | Đeo các thiết bị đã chọn và so sánh các yêu cầu điều chỉnh dây đeo thông thường. |
| 07 | Kiểm tra khe hở giữa động cơ, khung, dây đai và bộ điều khiển. |
| 08 | Di chuyển phần cầm tay và kiểm tra việc định tuyến cáp trong phạm vi làm việc. |
| 09 | Xác nhận rằng kết nối linh hoạt được an toàn và không bị uốn cong quá mức. |
| 10 | Chỉ chạy các thiết bị đã chọn sau khi quá trình kiểm tra lắp ráp vật lý hoàn tất. |
| 11 | Điều tra tiếng ồn tiếp xúc bất thường riêng biệt với các vấn đề về hiệu suất động cơ. |
| 12 | Ghi lại mọi sửa đổi về khung, giá đỡ, dây đeo hoặc hệ thống mang đã được phê duyệt cho các đơn đặt hàng lặp lại. |
Giữ việc kiểm soát việc lắp ráp ba lô tách biệt với việc kiểm soát trọng lượng đóng gói
Sản xuất phù hợp và trọng lượng đóng gói trả lời các câu hỏi mua hàng khác nhau. Hồ sơ trọng lượng giúp lập kế hoạch vận chuyển hàng hóa và kho hàng, trong khi việc kiểm soát lắp ráp ba lô xác định xem máy vật lý có được chế tạo nhất quán hay không.
Một đơn vị sản xuất có thể đáp ứng được trọng lượng dự kiến nhưng vẫn gặp phải vấn đề về lắp đặt hoặc định tuyến cáp. Tương tự như vậy, việc thay đổi bao bì có thể làm thay đổi tổng trọng lượng mà không làm thay đổi cụm ba lô. Việc giữ hai bước kiểm tra riêng biệt sẽ ngăn cản việc sử dụng một thông số kỹ thuật làm bằng chứng cho điều gì đó mà nó không bao giờ có ý định đo lường.
Câu hỏi thường gặp về Kiểm soát sản xuất máy cắt chổi ba lô
Tại sao việc kiểm tra cụm ba lô lại khác với việc kiểm tra máy cắt cỏ thông thường?
Một chiếc máy ba lô tách động cơ ra khỏi phần cắt cầm tay. Điều đó bổ sung thêm khung mang, hệ thống dây đeo, kết nối linh hoạt và định tuyến điều khiển dài hơn cần duy trì sự nhất quán với cụm lắp ráp đã được phê duyệt.
Cần kiểm tra những gì trước khi khởi động máy cắt chổi đeo vai trong quá trình kiểm tra?
So sánh vị trí động cơ, điểm lắp, tính đối xứng của khung, neo dây đai, khoảng hở, cách đi cáp và bố trí truyền động linh hoạt với mẫu được chấp nhận trước khi dựa vào thử nghiệm chạy.
Dây đai có thể điều chỉnh có thể bù đắp cho việc lắp ráp ba lô hơi khác không?
Dây đai dùng để điều chỉnh máy cho phù hợp với người vận hành. Nếu cần phải điều chỉnh khác biệt một cách bất thường do bộ nguồn nằm ở một góc hoặc vị trí khác, hãy kiểm tra khung và lắp động cơ trước khi xử lý sự khác biệt như bình thường.
Tại sao việc định tuyến cáp có thể ảnh hưởng đến hoạt động của động cơ?
Nếu dây ga được kéo chặt hoặc đi dây không đúng cách, việc di chuyển bộ phận cầm tay có thể làm thay đổi độ căng của cáp. Nếu tốc độ động cơ thay đổi theo chuyển động của trục, hãy kiểm tra việc lắp đặt bộ điều khiển trước khi thay đổi cài đặt bộ chế hòa khí.
Nhà nhập khẩu có nên kiểm tra một số đơn vị đã hoàn thiện không?
Đúng. So sánh các máy đã hoàn thiện giúp phát hiện sự thay đổi về vị trí động cơ, tính đối xứng của khung, ốc vít, vị trí dây đai, định tuyến điều khiển, chuyển động truyền động linh hoạt và khe hở có thể không xuất hiện khi các bộ phận được kiểm tra riêng biệt.
Cần xác nhận lại điều gì nếu khung ba lô thay đổi theo thứ tự lặp lại?
Kiểm tra xem khung hoặc cách sắp xếp lắp đặt mới có thay đổi vị trí động cơ, độ vừa vặn của người vận hành, điều chỉnh dây đeo, định tuyến cáp, chuyển động của bộ truyền động linh hoạt hoặc khả năng tương thích của các bộ phận thay thế hay không. Ghi lại bản sửa đổi đã được phê duyệt trước khi sản xuất.
| Phê duyệt việc lắp ráp ba lô hoàn chỉnh, không chỉ động cơ
Đối với một nhà sản xuất máy cắt bàn chải ba lô, sản xuất lặp lại có nghĩa là tái tạo lại cách lắp động cơ, bố trí khung, điểm mang, định tuyến điều khiển và mối quan hệ truyền động linh hoạt được chấp nhận trên mẫu. Đối với các đơn đặt hàng TM-BG520A, hãy sử dụng máy đã lắp ráp hoàn chỉnh làm tài liệu tham khảo sản xuất và xem xét mọi bản sửa đổi hệ thống hộp đựng trước khi sản xuất hàng loạt. |
|