ब्रश कटर निर्माता को GX35 पहिये वाली इकाई का परीक्षण कैसे करना चाहिए?
देखें कि ब्रश कटर निर्माता को कोल्ड स्टार्ट, वार्म आइडल, थ्रॉटल रिस्पॉन्स, क्लच एंगेजमेंट और शटडाउन के लिए GX35 व्हील यूनिट का परीक्षण कैसे करना चाहिए।
ब्रश कटर निर्माता अंतिम परीक्षण: GX35 व्हील्ड मशीन निरीक्षण अनुक्रम
ए ब्रश कटर निर्माता का अंतिम परीक्षण इसे एक परिभाषित संचालन अनुक्रम का पालन करना चाहिए, न कि इंजन के सफलतापूर्वक शुरू होने के बाद समाप्त होना चाहिए। GX35 पहिये वाले ब्रश कटर पर, प्री-स्टार्ट तैयारी, कोल्ड स्टार्टिंग, वार्म आइडल, थ्रॉटल रिस्पॉन्स, कटिंग-सिस्टम एंगेजमेंट, शटडाउन और पोस्ट-रन निरीक्षण विभिन्न प्रकार की उत्पादन समस्याओं को प्रकट करते हैं।
थोक ऑर्डर को मंजूरी देने वाले आयातकों के लिए, यह अंतर मायने रखता है। एक पूर्ण मशीन अपने पहिये, फ्रेम और इंजन-माउंटिंग जांच को पास कर सकती है लेकिन फिर भी ऑपरेशन के दौरान असामान्य थ्रॉटल रिटर्न, क्लच जुड़ाव या कंपन दिखाती है। एक सुसंगत अंतिम परीक्षण नियमित फ़ैक्टरी निरीक्षण को अनावश्यक सहनशक्ति परीक्षण में बदले बिना शिपमेंट से पहले उन समस्याओं को अलग करने में मदद करता है।
1. परीक्षण से पहले GX35 उत्पादन संदर्भ स्थापित करें
अंतिम कार्यात्मक परीक्षण तभी उपयोगी होता है जब निरीक्षक को पता हो कि किस मशीन कॉन्फ़िगरेशन का मूल्यांकन किया जा रहा है। अनुमोदित इंजन, नियंत्रण प्रणाली, कटिंग असेंबली और पहिएदार संरचना को निरीक्षण के लिए संदर्भ बनाना चाहिए।
द TM-WBC435 पहिये वाला ब्रश कटर ए का उपयोग करता है GX35 फोर-स्ट्रोक एयर-कूल्ड इंजन के साथ 35.8cc विस्थापन और का आउटपुट रेटेड 6500 आरपीएम पर 1.1 किलोवाट. इसके प्रकाशित विनिर्देशों में इसका एक निष्क्रिय संदर्भ भी शामिल है 3000 ±200 आरपीएम, की अधिकतम गति 10000 आरपीएम, डायाफ्राम कार्बोरेटर, 800 मिलीलीटर ईंधन टैंक और 18.0 किलोग्राम शुद्ध वजन.
अंतिम परीक्षण का उद्देश्य
पुष्टि करें कि तैयार TM-WBC435 अपने अनुमोदित कॉन्फ़िगरेशन के अनुसार शुरू होता है, गर्म होता है, निष्क्रिय होता है, तेज होता है, ड्राइव स्थानांतरित करता है और सामान्य रूप से बंद हो जाता है। परीक्षण प्रत्येक प्रकाशित RPM मान को एक लघु उत्पादन रन के दौरान प्रदर्शित करने का प्रयास नहीं है।
2. पहले स्टेटिक असेंबली और फोर-स्ट्रोक तैयारी पूरी करें
ढीले बढ़ते हार्डवेयर या गलत तरीके से स्थापित कटिंग असेंबली का पता लगाने के लिए ब्रश कटर निर्माता को तैयार इकाई शुरू नहीं करनी चाहिए। वे समस्याएँ स्थैतिक निरीक्षण चरण से संबंधित हैं और संचालित संचालन से पहले उन्हें ठीक किया जाना चाहिए।
GX35 इंजन को भी चार-स्ट्रोक तैयारी की आवश्यकता होती है। दो-स्ट्रोक मिश्रित-ईंधन प्रक्रिया को केवल इसलिए लागू नहीं किया जाना चाहिए क्योंकि उत्पादन लाइन पर अन्य ब्रश कटर दो-स्ट्रोक इंजन का उपयोग करते हैं। इंजन-तेल ग्रेड, मात्रा और जांच विधि को आपूर्ति किए गए वास्तविक इंजन पर लागू परिचालन जानकारी का पालन करना चाहिए।
| निरीक्षण क्षेत्र | आरंभ से पहले की आवश्यकता | कारण |
| फ़्रेम और पहिये | स्थापित स्थिति, दृश्यमान संरेखण और सुरक्षित असेंबली की जाँच करें। | चल रहे परीक्षण में संरचनात्मक दोषों को प्रवेश करने से रोकें। |
| इंजन माउंटिंग | बढ़ते बिंदुओं और दृश्यमान फास्टनरों का निरीक्षण करें। | ढीली माउंटिंग को इंजन कंपन के साथ भ्रमित करने से बचें। |
| नियंत्रण | सही इंस्टालेशन और फ्री थ्रॉटल-रिटर्न मूवमेंट की पुष्टि करें। | चलाने से पहले असेंबली-संबंधी नियंत्रण समस्याओं की पहचान करें। |
| कटिंग असेंबली | पुष्टि करें कि इंस्टॉलेशन अनुमोदित मशीन सेटअप से मेल खाता है। | कटिंग-सिस्टम संलग्नता के दौरान जोखिम कम करें। |
| GX35 तैयारी | पुष्टि किए गए चार-स्ट्रोक निर्देशों के अनुसार ईंधन और इंजन-तेल की तैयारी का सत्यापन करें। | गलत तैयारी के कारण होने वाले अमान्य परीक्षा परिणामों से बचें। |
किसी भी दृश्य विकृति, असुरक्षित घटक या गलत तरीके से स्थापित कटिंग-साइड भाग को शुरू करने से पहले ठीक किया जाना चाहिए। लागू परिचालन और फ़ैक्टरी सुरक्षा प्रक्रियाओं का उपयोग करके संचालित परीक्षण एक नियंत्रित क्षेत्र में होना चाहिए।
3. प्रत्येक चयनित इकाई पर समान संचालन अनुक्रम का पालन करें
एक दोहराने योग्य परीक्षण क्रम अवलोकनों को अधिक उपयोगी बनाता है। यदि निरीक्षक स्टार्टअप के तुरंत बाद एक मशीन की गति बढ़ाते हैं, लेकिन दूसरे को पहले गर्म होने देते हैं, तो परिचालन स्थिति में अंतर के कारण परिणामों की तुलना करना मुश्किल हो सकता है।
तैयार GX35 पहिये वाले ब्रश कटर के लिए, निम्नलिखित अनुक्रम प्रारंभिक शुरुआत, गर्म इंजन व्यवहार, ड्राइव जुड़ाव और शटडाउन को अलग करता है। अवधि और विस्तृत स्वीकृति विधि को निर्माता की अनुमोदित परीक्षण प्रक्रिया का पालन करना चाहिए।
चरण 01 - आरंभिक शुरुआत
पहचानें कि इंजन ठंडा है या पहले से ही गर्म है। लागू आरंभिक प्रक्रिया का पालन करें और देखें कि आरंभिक नियंत्रण अपनी सामान्य स्थिति में लौटने पर भी यह चलता रहता है या नहीं। एक सफल शुरुआत स्थापित करने के लिए एक इग्निशन इवेंट पर्याप्त नहीं है।
चरण 02 - वार्म आइडल
निष्क्रियता का आकलन करने से पहले इंजन को उचित परिचालन स्थिति तक पहुंचने दें। थ्रॉटल जारी होने के साथ, देखें कि क्या इंजन की गति बार-बार रुकने या अस्पष्टीकृत उच्च गति के बिना पुष्टि किए गए निष्क्रिय संदर्भ की ओर स्थिर हो जाती है।
चरण 03 - बार-बार थ्रॉटल प्रतिक्रिया
थ्रॉटल को उत्तरोत्तर बढ़ाएं, ट्रिगर छोड़ें और निष्क्रियता की ओर वापसी का निरीक्षण करें। असंगत त्वरण, चिपके हुए नियंत्रण या असामान्य थ्रॉटल रिटर्न की पहचान करने के लिए चक्र को दोहराएं।
चरण 04 - कटिंग-सिस्टम संलग्नता
निरीक्षण करें कि कटिंग सिस्टम को अनुमोदित डिज़ाइन के अनुसार ड्राइव कब मिलना शुरू होती है। सगाई से पहले की झिझक को यांत्रिक शोर या कंपन से अलग करें जो कटिंग सिस्टम के संचालन शुरू होने के बाद ही विकसित होता है।
चरण 05 - रोकें और पुनः आरंभ करें
निर्दिष्ट स्टॉप नियंत्रण का उपयोग करें और सामान्य शटडाउन की पुष्टि करें। जहां वार्म रीस्टार्ट अनुमोदित प्रक्रिया का हिस्सा बनता है, उसे प्रारंभिक शुरुआत से अलग से जांचें। एक सामान्य कोल्ड स्टार्ट स्वचालित रूप से सामान्य वार्म्ड-इंजन पुनरारंभ स्थापित नहीं करता है।
चरण 06 - पोस्ट-रन निरीक्षण
इंजन बंद होने और सभी घूमने वाले घटकों के स्थिर होने के बाद, दृश्य गति, ढीलेपन या अनपेक्षित संपर्क के लिए इंजन माउंटिंग, नियंत्रण रूटिंग और कटिंग-साइड कनेक्शन का निरीक्षण करें।
4. ऑपरेटिंग स्टेज की पहचान करें जहां गलती दिखाई देती है
एक पहिये वाला ब्रश कटर एक इंजन, माउंटेड फ्रेम, ऑपरेटर नियंत्रण और संचालित कटिंग असेंबली को जोड़ता है। असामान्य ध्वनि या कंपन से स्वचालित रूप से यह पता नहीं चलता कि कौन सा भाग जिम्मेदार है।
जिस बिंदु पर लक्षण प्रकट होता है वह अक्सर "अस्थिर इंजन" जैसे सामान्य विवरण से अधिक उपयोगी होता है। यह ब्रश कटर निर्माता को समायोजन करने से पहले उपयुक्त असेंबली की जांच करने की अनुमति देता है।
| अवलोकित स्थिति | निरीक्षण प्राथमिकता | क्या नहीं मानना चाहिए |
| आरंभिक परिचालन के दौरान इंजन में दिक्कत आ रही है। | इंजन समायोजन से पहले चार-स्ट्रोक तैयारी और स्टार्टिंग-कंट्रोल ऑपरेशन को सत्यापित करें। | कि कार्बोरेटर आवश्यक रूप से ख़राब है। |
| ट्रिगर छोड़ने के बाद इंजन की गति तेज़ रहती है। | थ्रॉटल ट्रिगर, केबल रूटिंग और रिटर्न मूवमेंट का निरीक्षण करें। | वह कार्बोरेटर समायोजन पहला समाधान है। |
| इंजन तेज हो जाता है, लेकिन कटिंग ड्राइव अनियमित व्यवहार करती है। | क्लच, ट्रांसमिशन और कटिंग-साइड असेंबली का निरीक्षण करें। | वह इंजन त्वरण और ड्राइव सहभागिता एक ही जांच हैं। |
| जुड़ाव काटने के बाद ही कंपन महत्वपूर्ण हो जाता है। | कटिंग अटैचमेंट, संचालित घटकों और प्रासंगिक माउंटिंग बिंदुओं का निरीक्षण करें। | वह कंपन अकेले इंजन में उत्पन्न होता है। |
| पूरी मशीन हिलती है जबकि इंजन की गति स्थिर दिखाई देती है। | फ़्रेम, माउंटिंग हार्डवेयर और संरचनात्मक कनेक्शन की जाँच करें। | इंजन सेटिंग्स बदलने से ढीले संरचनात्मक घटकों को ठीक किया जाएगा। |
ये नैदानिक प्रारंभिक बिंदु हैं, स्वचालित दोष निष्कर्ष नहीं। यदि महत्वपूर्ण असामान्य कंपन, ढीले घटक या असुरक्षित कटिंग-सिस्टम व्यवहार देखा जाता है, तो कारण का आकलन और सुधार होने तक ऑपरेशन बंद कर देना चाहिए।
5. 10000 आरपीएम को फ़ैक्टरी स्वीकृति लक्ष्य में न बदलें
TM-WBC435 सूचियाँ 10000 आरपीएम अधिकतम गति और 6500 आरपीएम पर 1.1 किलोवाट रेटेड आउटपुट. ये आंकड़े विभिन्न तकनीकी उद्देश्यों की पूर्ति करते हैं। अधिकतम गति विनिर्देश को निरीक्षण के दौरान प्रत्येक तैयार मशीन को उस गति पर लगातार संचालित करने के निर्देश के रूप में नहीं समझा जाना चाहिए।
अंतिम उत्पादन परीक्षण को अनुमोदित प्रक्रिया के अनुसार सामान्य संचालन स्थापित करना चाहिए। निष्क्रिय व्यवहार, थ्रॉटल रिटर्न, कटिंग-सिस्टम एंगेजमेंट और शटडाउन व्यक्तिगत जांच हैं; कोई भी केवल इसलिए अधिक जानकारीपूर्ण नहीं हो जाता क्योंकि इंजन को उत्पाद विनिर्देश में सबसे बड़ी संख्या की ओर धकेल दिया गया है।
फ़ैक्टरी परीक्षण भेद
सही: अनुमोदित प्रक्रिया के तहत प्रासंगिक परीक्षण चरणों में लगातार संचालन की पुष्टि करें।
ग़लत: सूचीबद्ध 10000 आरपीएम अधिकतम को प्रत्येक उत्पादन इकाई के लिए आवश्यक परिचालन लक्ष्य मानें।
फ़ैक्टरी निरीक्षण रिपोर्टों की तुलना करते समय यह भी मायने रखता है। एक रिकॉर्ड जो केवल यह बताता है कि "इंजन अधिकतम गति तक पहुंच गया" वार्म आइडल, कंट्रोल रिटर्न, सामान्य ड्राइव एंगेजमेंट और स्टॉप-स्विच फ़ंक्शन को कवर करने वाले अवलोकनों की तुलना में तैयार-मशीन असेंबली के बारे में कम जानकारी देता है।
6. TM-WBC435: तैयार-मशीन परीक्षण के लिए उत्पाद संदर्भ
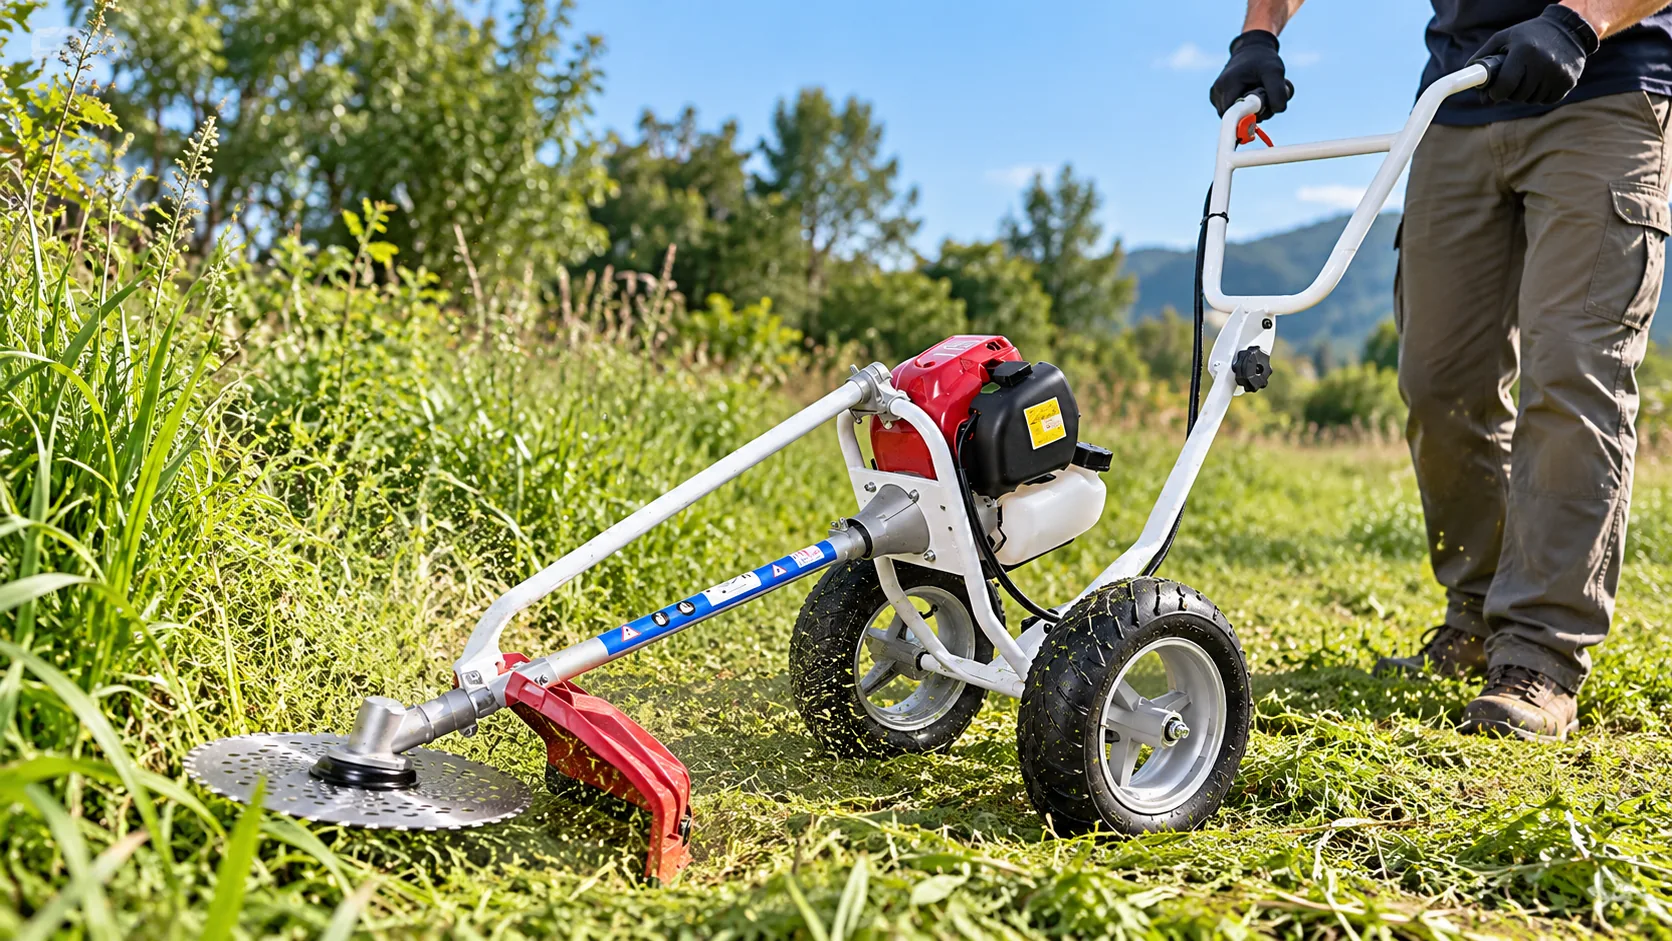
TM-WBC435 इस निरीक्षण पद्धति के लिए प्रासंगिक है क्योंकि इसके GX35 चार-स्ट्रोक इंजन और व्हील कटिंग संरचना के लिए कारखाने को इंजन संचालन और पूरी मशीन की प्रतिक्रिया दोनों का आकलन करने की आवश्यकता होती है। यह खेतों, बगीचों और सड़क के किनारे रखरखाव जैसी सेटिंग्स में उपयोग किए जाने वाले घास-साफ करने वाले उपकरणों के लिए एक संदर्भ है।
|
मॉडल संदर्भ TM-WBC435GX35 व्हील्ड ब्रश कटर
|
इंजन: GX35, चार-स्ट्रोक, एयर-कूल्ड विस्थापन: 35.8सीसी रेटेड आउटपुट: 1.1 किलोवाट / 6500 आरपीएम निष्क्रिय गति: 3000 ±200 आरपीएम अधिकतम गति: 10000 आरपीएम कार्बोरेटर: डायाफ्राम प्रकार ईंधन टैंक: 800 मि.ली शुद्ध वजन: 18.0 किग्रा |
खरीद अनुमोदन के लिए, महत्वपूर्ण सवाल यह नहीं है कि क्या TM-WBC435 हर घास साफ़ करने वाले बाज़ार के लिए उपयुक्त है। यह है कि क्या पुष्टि किए गए विनिर्देश के तहत वितरित उत्पादन मशीनें अनुमोदित संदर्भ के साथ लगातार काम करती हैं। मॉडल चयन और अंतिम विनिर्माण निरीक्षण अलग-अलग निर्णय होने चाहिए।
7. प्रतिनिधि बैच नमूने और एक अंतिम-परीक्षण चेकलिस्ट का उपयोग करें
नियमित उत्पादन निरीक्षण और आयातक नमूने की अलग-अलग भूमिकाएँ होती हैं। फ़ैक्टरी को अपने सामान्य उत्पादन नियंत्रणों का पालन करना चाहिए, जबकि आयातक या नियुक्त निरीक्षक सहमत निरीक्षण योजना के तहत अतिरिक्त सत्यापन के लिए प्रतिनिधि पूर्ण मशीनों का चयन कर सकते हैं।
किसी व्यक्तिगत इकाई पर एक सुधारात्मक समायोजन एक स्थानीय मुद्दा हो सकता है। यदि कई तैयार मशीनों को सामान्य संचालन प्राप्त करने के लिए अलग-अलग समायोजन की आवश्यकता होती है, तो एक सामान्य उत्पादन या घटक कारण की जांच की जानी चाहिए। असंगत असेंबली के लिए बार-बार क्षतिपूर्ति करने से स्थिर विनिर्माण नियंत्रण स्थापित नहीं होता है।
निम्नलिखित चेकलिस्ट उन साक्ष्यों पर केंद्रित है जिन्हें परीक्षण अवधि, निरीक्षण मात्रा या स्वीकृति सहनशीलता का आविष्कार किए बिना TM-WBC435 तैयार-मशीन कार्यात्मक परीक्षण से एकत्र किया जा सकता है।
एक लघु फ़ैक्टरी परीक्षण का उद्देश्य अंतिम-असेंबली और परिचालन संबंधी विसंगतियों की पहचान करना है। इसे लंबी अवधि के सहनशक्ति परीक्षण या खेतों, बगीचों या सड़क के किनारे अनुप्रयोगों के लिए बाजार उपयुक्तता मूल्यांकन के साथ भ्रमित नहीं किया जाना चाहिए।
8. अक्सर पूछे जाने वाले प्रश्न: GX35 व्हील्ड ब्रश कटर अंतिम परीक्षण
क्या ब्रश कटर निर्माता के अंतिम परीक्षण के लिए इंजन चालू करना पर्याप्त है?
नहीं, एक सफल शुरुआत स्थिर वार्म आइडल, थ्रॉटल रिटर्न, कटिंग-सिस्टम एंगेजमेंट, शटडाउन या पोस्ट-रन असेंबली स्थिति की पुष्टि नहीं करती है। प्रत्येक चरण तैयार मशीन के बारे में अलग-अलग जानकारी प्रदान करता है।
वार्म-अप के बाद GX35 इंजन की जाँच क्यों की जानी चाहिए?
शुरुआती नियंत्रण और इंजन तापमान ठंडी शुरुआत के तुरंत बाद व्यवहार को प्रभावित कर सकते हैं। 3000 ±200 आरपीएम का TM-WBC435 निष्क्रिय संदर्भ तब अधिक उपयोगी होता है जब इंजन उचित परिचालन स्थिति में पहुंच गया हो और थ्रॉटल जारी कर दिया गया हो।
क्या प्रत्येक TM-WBC435 का परीक्षण 10000 आरपीएम पर किया जाना चाहिए?
सूचीबद्ध 10000 आरपीएम एक अधिकतम गति संदर्भ है, स्वचालित निरंतर परीक्षण लक्ष्य नहीं। उत्पादन परीक्षण को मुख्य स्वीकृति शर्त के रूप में सबसे बड़े विनिर्देश मूल्य का उपयोग करने के बजाय लागू अनुमोदित प्रक्रिया का पालन करना चाहिए।
व्हील्ड ब्रश कटर परीक्षण के दौरान असामान्य कंपन का क्या कारण है?
संभावित निरीक्षण क्षेत्र इस पर निर्भर करते हैं कि कंपन कब प्रकट होता है। यदि कटिंग इंगेजमेंट से पहले कंपन होता है तो इंजन-साइड व्यवहार और माउंटिंग पर विचार किया जाना चाहिए। यदि यह जुड़ाव के बाद विकसित होता है, तो कटिंग अटैचमेंट, ट्रांसमिशन और संबंधित माउंट प्रासंगिक हो जाते हैं। ढीले फ्रेम घटक भी पूरी मशीन की गति का कारण बन सकते हैं।
थ्रॉटल रिटर्न की बार-बार जाँच क्यों की जाती है?
एक सफल त्वरण लगातार नियंत्रण संचालन स्थापित नहीं करता है। बार-बार त्वरण और रिलीज से चिपके हुए ट्रिगर, गलत केबल रूटिंग या असंगत रिटर्न मूवमेंट का पता चल सकता है जिसे अन्यथा कार्बोरेटर समस्या के लिए गलत समझा जा सकता है।
थोक शिपमेंट से पहले आयातकों को GX35 व्हील वाले ब्रश कटर का निरीक्षण कैसे करना चाहिए?
एक सहमत निरीक्षण योजना का उपयोग करें और अतिरिक्त जांच के लिए प्रतिनिधि पूर्ण मशीनों का चयन करें। GX35 पहचान सत्यापित करें, चार-स्ट्रोक तैयारी, शुरुआती व्यवहार, वार्म आइडल, थ्रॉटल प्रतिक्रिया, कटिंग एंगेजमेंट, शटडाउन और पोस्ट-रन असेंबली स्थिति को सही करें। शिपमेंट अनुमोदन से पहले किसी भी बार-बार होने वाली असामान्यता की जांच की जानी चाहिए।
9. थोक शिपमेंट से पहले दोहराए जाने वाले अंतिम परीक्षण की पुष्टि करें
TM-WBC435 में GX35 फोर-स्ट्रोक इंजन, 35.8cc डिस्प्लेसमेंट, 6500 आरपीएम पर 1.1 किलोवाट आउटपुट और एक व्हील वाली मशीन संरचना शामिल है। वे विशिष्टताएँ मॉडल की पहचान करती हैं, लेकिन a ब्रश कटर निर्माता का अंतिम परीक्षण असेंबली के बाद आवश्यक व्यावहारिक परिचालन साक्ष्य प्रदान करता है।
थोक शिपमेंट को मंजूरी देने से पहले, तैयार-मशीन कॉन्फ़िगरेशन, कारखाने के लागू परीक्षण अनुक्रम और असामान्यताओं को कैसे दर्ज किया जाएगा और ठीक किया जाएगा, इसकी पुष्टि करें। मुख्य परिणाम चयनित उत्पादन इकाइयों में लगातार परिचालन व्यवहार है, न कि केवल इस बात का सबूत कि इंजन शुरू हो सकते हैं।
|
अपने अगले ऑर्डर के लिए TM-WBC435 की समीक्षा करें GX35 कॉन्फ़िगरेशन, तैयार-मशीन निरीक्षण और बल्क-ऑर्डर आवश्यकताओं पर चर्चा के लिए शुरुआती संदर्भ के रूप में मॉडल विनिर्देश का उपयोग करें। |
|
|