Elektrikli Testere Neden Talaş Yerine Talaş Yapıyor?
Talaş yerine talaş üreten motorlu testerelerde genellikle kör kesiciler, yanlış derinlik göstergeleri veya ters zincir bulunur. Kesme sistemini güvenli bir şekilde kontrol edin.
ZİNCİR BAKIMI VE BAYİ SORUN GİDERME
Motorlu Testere Talaş Yerine Talaş Yapıyor: Nedenleri, Kontrolleri ve Zincir Seçimi
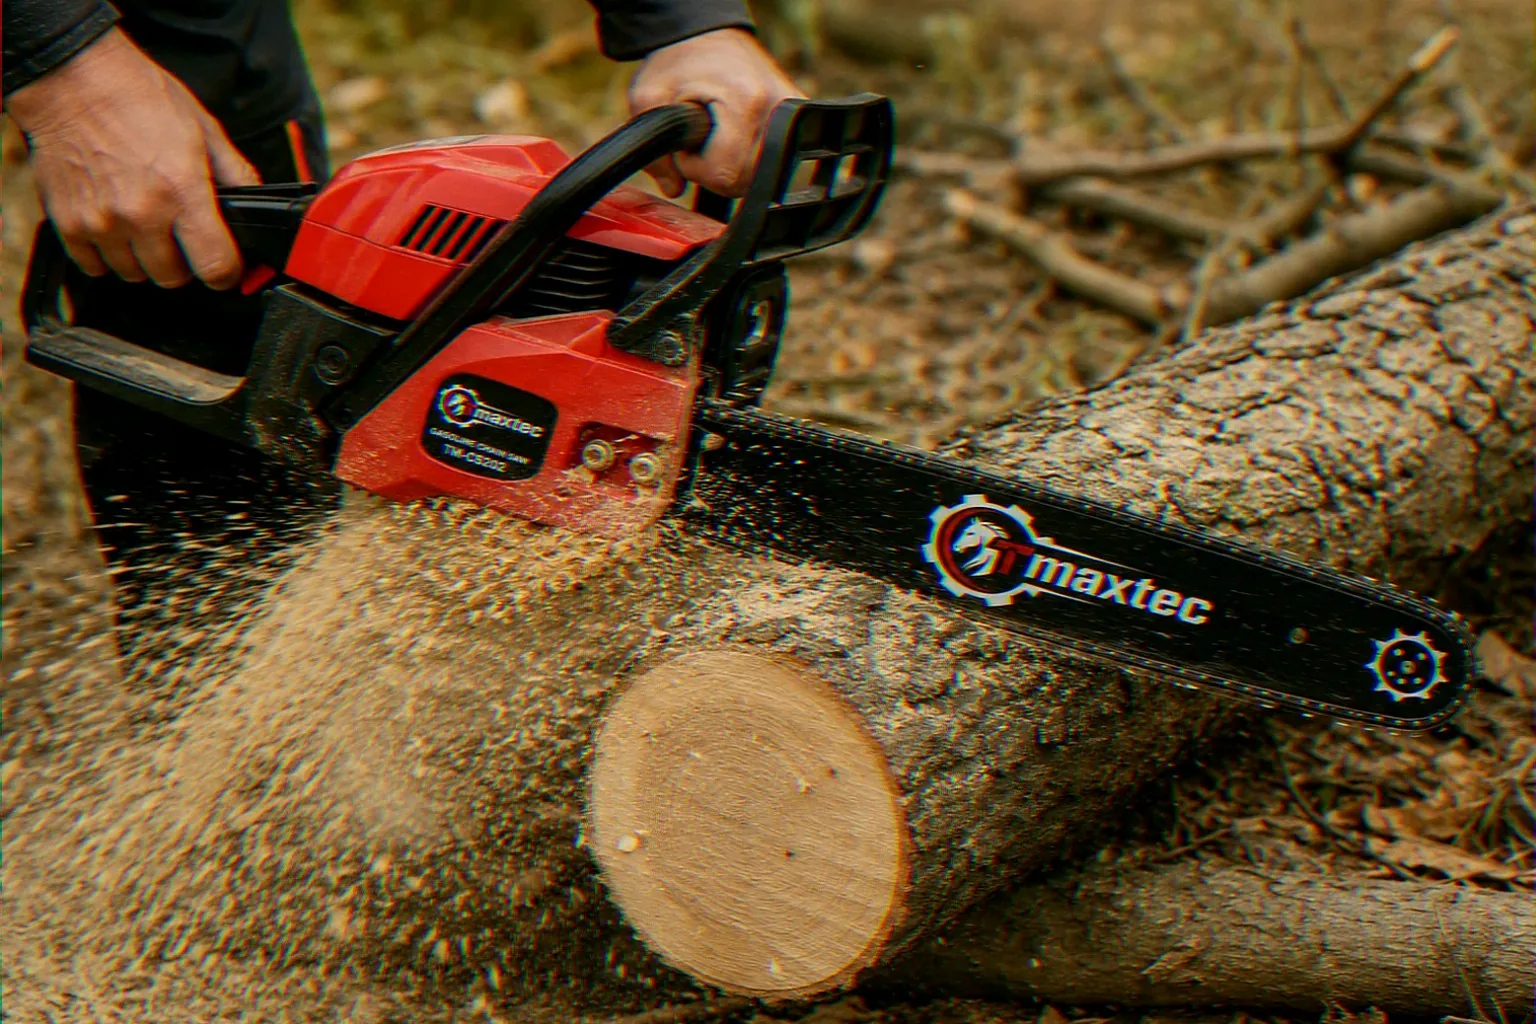
bir Talaş yerine talaş üreten motorlu testere genellikle kör kesici kenarlara, geriye doğru monte edilmiş bir zincire veya kesicilerin yeterince derinden ısırmasına artık izin vermeyen derinlik göstergelerine sahiptir. Motor ve zincir çalışmaya devam ederken kesme işlemi yavaşladığında, aşağı doğru basıncın arttırılması genellikle orijinal sorunu düzeltmeden çubuğun ısınmasına neden olur.
Bu kılavuz, motor ve zincir çalışır durumdayken yavaşça kesen ve ince toz bırakan benzinli motorlu testereyi kapsar. Bir tarafı kesilen, tekrar tekrar gevşeyen, ısınıp sıkışan, rölantide hareket eden veya ahşaba girdiğinde tamamen duran bir zinciri kapsamaz.
1. Talaşın Gerçekten Anormal Olup Olmadığını Doğrulayın
Kesimden çıkan malzeme ağaç türüne, nem içeriğine, çürümeye ve kesme yönüne göre değişir. Kuru veya çürümüş kereste doğal olarak taze kütüklerden daha küçük parçacıklar üretebilir. Bu nedenle ince malzeme tek başına her zaman zincirin arızalı olduğunu kanıtlamaz.
Bununla birlikte, doğru şekilde bilenmiş bir zincirle yapılan normal bir çapraz kesim sırasında, testerenin yalnızca toz oluşturmak yerine genellikle görünür talaşları da temizlemesi gerekir. Körelmiş bir zincir, çok az ahşabı temizlerken yine de hızlı bir şekilde dönebilir ve normal ses çıkarabilir.
Kesme sisteminin incelemeye ihtiyacı olduğuna dair işaretler
- Operatörün, zincirin tahtanın içinde hareket etmesini sağlamak için ağır bir şekilde itmesi gerekir.
- Motor normal çalışmaya devam etmesine rağmen kesme hızı düşüyor.
- Kereste ıslak olmamasına rağmen duman çıkıyor.
- Kılavuz çubuk alışılmadık derecede ısınıyor.
- Aşağıya doğru kuvvet uygulandıkça titreşim artar.
- İnce tozlar, talaş olarak temizlenmek yerine çentikte birikir.
Bu belirtiler, ilk incelemeyi motor hacmi veya nominal güç yerine zincire, derinlik göstergelerine, çubuk oluğuna ve yağlama sistemine yönlendirir.
2. Önce Motoru Durdurun ve Zincir Yönünü Kontrol Edin
Motoru kapatın, zincir frenini devreye alın ve zincir tamamen durana kadar bekleyin. Kesme zincirine, kılavuz çubuğa veya debriyaj kapağı alanına dokunmadan önce buji kapağını çıkarın.
Kesilmeye dayanıklı eldivenler giyin. Sabit bir zincir, özellikle kesiciler ile kılavuz çubuk rayları arasına parmaklar yerleştirildiğinde yine de yaralanmaya neden olabilir. Parmağınızı kesici kenar boyunca kaydırarak keskinliği test etmeyin.
| Muayene noktası | Doğru durum | Arıza göstergesi | Gerekli eylem |
| Kılavuz çubuğunun üst kısmı | Bilenmiş kesici kenarlar kılavuz burnuna doğru bakar | Kesici kenarlar motora doğru bakmaktadır | Zinciri doğru şekilde çıkarın ve yeniden takın |
| Kılavuz çubuğunun alt tarafı | Kesiciler testere gövdesine doğru bakar | Kesiciler kılavuz burnuna doğru bakar | Zincir kurulumunu düzeltin |
| Zincir değişiminden sonra | Yön, orijinal zincir veya çubuk işaretiyle eşleşir | Yeni zincir dönüyor ancak yalnızca keresteyi çiziyor | Testi durdurun ve yönlendirmeyi doğrulayın |
Geriye doğru zincir kılavuz çubuğun etrafında hareket edebilir ancak doğru şekilde kesilmez. Kesiciler, keskinleştirilmiş ön kenarlarıyla keresteye girmek yerine, keresteyi kazıyarak geçer.
Bu kontrol özellikle yeni bir zincir takıldıktan, kılavuz çubuk temizlik için çıkarıldıktan, satıcı teslimattan önce testereyi monte ettikten veya yedek zincir orijinal yönü ile karşılaştırılmadan takıldıktan sonra önemlidir.
3. Kesici Kenarları ve Derinlik Göstergelerini İnceleyin
Yuvarlatılmış veya hasarlı kesici kenarları arayın
Keskin bir kesicinin, üst plaka ile yan plakanın buluştuğu yerde tanımlanmış bir çalışma köşesi vardır. Kir, kum, taş, çivi veya zeminle temas bu kenarın hızla dönmesine neden olabilir.
Zincir, toprakla kısa süreli temastan sonra körelebilir. Bu genellikle kütük doğrudan zeminde durduğunda ve kılavuz çubuğu burnu kerestenin içinden aşağıdaki toprağa geçtiğinde meydana gelir.
| 01 | Yuvarlatılmış kesici köşeleri ve çalışma kenarı boyunca yansıtıcı çizgileri kontrol edin. |
| 02 | Ufalanmış üst plakalar, eğilmiş kesiciler veya yerel darbe hasarı olup olmadığını kontrol edin. |
| 03 | Tek bir dişi yargılamak yerine tüm zincir etrafındaki kesici uzunluklarını karşılaştırın. |
| 04 | Tekrarlanan bileme işleminin bazı kesicileri diğerlerinden çok daha kısa bırakıp bırakmadığını kontrol edin. |
Keskin bir kenar genellikle çok az ışığı yansıtır. Kesici köşesi boyunca parlak bir çizgi genellikle kenarın yuvarlandığını gösterir. Zincirin tamamını inceleyin çünkü yalnızca bir bölüm toprak veya metalle temas etmiş olabilir.
Tekrarlanan bileme işleminden sonra derinlik mastarlarını kontrol edin
Her kesiciyi, aynı zamanda tırmık olarak da adlandırılan bir derinlik ölçer takip eder. Kesici ile derinlik mastarı arasındaki yükseklik farkı, dişin ahşaba ne kadar derinden girdiğini kontrol eder.
Her bileme işlemi kesiciyi hafifçe alçaltır. Derinlik göstergeleri hiçbir zaman ayarlanmazsa, sonunda kesicilere göre çok yüksekte kalabilirler. Bu durumda zincir keskin görünebilir ancak yalnızca ince bir talaşı giderir, bu da yavaş kesme ve ince talaş oluşmasına neden olur.
Önemli: Zincir için belirtilen derinlik ölçüm aletini kullanın. Çok az eğelemek gerekli ısırmayı geri getirmeyecektir; çok fazla eğelemek ise zincirin agresif bir şekilde kavramasına, titreşimin artmasına ve geri tepme riskinin artmasına neden olabilir. Bir zincir tipi için uygun olan değer, başka bir hatve veya kesici tasarımı için otomatik olarak kullanılmamalıdır.
4. Dosya Boyutunu ve Keskinleştirme Yöntemini Kontrol Edin
Yanlış eğe çapının kullanılması kesici profilini değiştirir. Çok yüksek veya çok alçakta duran bir eğe, sivri görünen ancak etkili şekilde kesilmeyen bir kenar oluşturabilir.
Eğeleme açısının da makul düzeyde tutarlı kalması gerekir. Sola ve sağa bakan kesiciler arasındaki büyük farklar zincirin kaba kesilmesine, titreşime neden olabilir veya kılavuz çubuğuna eşit olmayan yükler bindirebilir.
Manuel dosyalama öncelikleri
|
Atölye öğütücü riskleriElektrikli taşlama malzemeyi hızlı bir şekilde çıkarır, ancak aşırı taşlama kesicinin aşırı ısınmasına veya zincirin gereksiz yere kısaltılmasına neden olabilir. Birden fazla bayi iadesine bakım yapmadan önce onaylanmış zincir tipi için bileme açısını ve durma konumunu ayarlayın. |
Yalnızca kesici kenarı eski haline getirmeye yetecek kadar metali çıkarın. Ciddi şekilde hasar görmüş bir dişe uyacak şekilde tüm kesicilerin tekrar tekrar azaltılması, faydalı zinciri gereksiz yere kısaltabilir.
5. Motor Gücü veya Aşağı Basınçla Telafi Etmeyin
Keskin bir zincir, kontrollü operatör basıncıyla keresteyi beslemelidir. Daha sert bastırmak, yuvarlatılmış kesici kenarı geri getirmez veya çok yüksek bir derinlik ölçüsünü düzeltmez.
Aşırı basınç şunları yapabilir:
- Kılavuz çubuğu sürtünmesini ve sıcaklığını artırın.
- Çubuk-ray aşınmasını hızlandırın.
- Testereyi kontrol etmeyi zorlaştırın.
- Debriyaj ve tahrik dişlisi üzerindeki yükü artırın.
- Orijinal zincir bakımı sorununu gizleyin.
TM-CS5202 şu şekilde listelenmiştir: 52cc motor ve bir 2,0 kW referans nominal çıkışancak mevcut motor gücü geri kalmış, körelmiş veya yanlış eğelenmiş bir zinciri telafi edemez.
Zincir toz üretirken motor güçlü kalıyorsa öncelikle kesme sistemini kontrol edin. Zincir ahşaba girdiğinde motorun hızı keskin bir şekilde düşerse bu, yükle ilgili ayrı bir semptomdur ve farklı bir teşhis süreci gerektirir.
6. Ahşap Kirliliğini, Yağlamayı ve Kılavuz Çubuğunu Kontrol Edin
Kerestedeki kirlenmeyi göz önünde bulundurun
Çiftliklerde, inşaat sahalarında ve kereste depolarında kullanılan kütükler kum, kurumuş çamur, tel, çivi veya küçük taşlar içerebilir. Bu malzemeler yeni bilenmiş zincire hemen zarar verebilir.
Mümkünse kesme alanındaki gevşek toprağı temizleyin ve kesimin sonunda kılavuz çubuğun kire girmemesi için kütükleri yerden kaldırın. Zincir aniden kıvılcım, alışılmadık titreşim veya ince toz üretmeye başlarsa durun.
Yakacak odun kesimi için motorlu testere tedarik eden bayilerin, hızlı körelmenin genellikle bir üretim hatasından ziyade çalışma sahasındaki kirlenmeyi yansıttığını açıklaması gerekebilir.
Zincir yağının kılavuz çubuğa ulaştığını doğrulayın
Yetersiz yağlama normalde kendi başına ince talaş oluşturmaz ancak sürtünmeyi artırır ve kesicilerin, çubuğun ve tahrik bileşenlerinin aşınmasını hızlandırır.
Kesmeden önce zincir yağı deposunun doğru yağlayıcıyı içerdiğinden ve yağın kılavuz çubuğa ulaştığından emin olun. TM-CS5202 ürün bilgisinde bir 260 ml yağ tankı kapasitesi.
Zincirden duman çıkarsa, pala olağandışı derecede ısınırsa veya kapatma sonrasında zincirin hareket etmesi zorlaşırsa testereyi durdurun. Yağ deliği ve kılavuz deliği temizlendikten sonra zincir kuru kalırsa, yağlama sisteminin ayrıca incelenmesi gerekir.
Kılavuz çubuğu oluğunu temizleyin ve inceleyin
Paketlenmiş talaş ve yağ, kılavuz oluğunun içinde ve debriyaj kapağının arkasında birikebilir. Kılavuz çubuğunu çıkarın ve temizleyin:
- Kılavuz çubuğu kanalının tamamı.
- Yağ giriş deliği.
- Çubuk montaj yuvası.
- Tahrik dişlisinin etrafındaki alan.
- Debriyaj kapağının arkasında toplanmış döküntüler.
Çubuk raylarında çapak, düzensiz yükseklik veya aşırı yayılma olup olmadığını kontrol edin. Kötü şekilde aşınmış bir oluk, zincirin dik kalmak yerine eğilmesine neden olabilir.
Motor durdurulduğunda ve uygun eldivenler giyildiğinde, zincir temizlenmiş çubuğun etrafında düzgün bir şekilde hareket etmelidir. Sıkı noktalar, hasarlı tahrik bağlantılarına, aşınmış bir burun dişlisine veya yerel kılavuz çubuğu hasarına işaret edebilir.
7. Yedek Zinciri Gerçek Yapılandırmayla Eşleştirin
Yedek zincir yalnızca motor kapasitesine veya nominal kılavuz çubuğu uzunluğuna göre sipariş edilmemelidir. Hatve, ölçü ve tahrik baklası sayısı, gerçek testereye takılan kılavuz çubuk ve tahrik dişlisiyle eşleşmelidir.
Yedek zincir sipariş etmeden önce şunları onaylayın:
- Kılavuz çubuğu uzunluğu.
- Zincir adımı.
- Zincir göstergesi.
- Sürücü bağlantılarının sayısı.
- Tahrik dişlisi tipi.
- Kılavuz çubuğu parça numarası veya özellik işareti.
Teknik özellikler, onaylanmış sipariş konfigürasyonuna göre değişiklik gösterebilir. Bu nedenle zincir uyumluluğu, makineyle birlikte verilen gerçek kılavuz, dişli ve zincire göre kontrol edilmelidir.
8. Zinciri Bilemek mi Yoksa Değiştirmek mi İstediğinize Karar Verin
Zinciri keskinleştirinKesiciler kördür ancak yapısal olarak eksiksiz kalır, tahrik bağlantıları ve perçinler kabul edilebilir durumdadır ve kesici geometrisi, aşınma sınırlarını aşmadan eski durumuna getirilebilir. |
Şu durumlarda zinciri değiştirin:Çatlak veya kırık bağlantılar, eksik kesiciler, hasarlı tahrik bağlantıları, gevşek perçinler, ciddi ısıl renk değişimleri, aşınmış kesiciler veya güvenli bir şekilde düzeltilemeyecek düzensiz hasarlar vardır. |
Ağır hasar görmüş bir zinciri, değiştirmeyi önlemek için tekrar tekrar taşlamayın. Bir dişte keskin bir görünüm oluşturmaktan ziyade, kalan kesici uzunluğu ve tüm zincirin durumu önemlidir.
Bayi servis kitleri için, doğru şekilde eşleştirilmiş dosyalar, derinlik ölçüm aletleri ve açıkça tanımlanmış yedek zincirler, hatvesi, ölçüsü ve tahrik baklası sayısı olmadan sağlanan genel bir zincirden daha faydalıdır.
İthalatçı ve Bayi Servis Kontrol Listesi
- Şikayet sınırını onaylayın. Kesim yavaş gerçekleşirken ve ince toz üretilirken motorun ve zincirin çalışır durumda kaldığını doğrulayın.
- Zincir yönünü kontrol edin. Keskin kenarların üst rayda öne baktığından emin olun.
- Tüm kesici halkayı inceleyin. Yuvarlatılmış kenarlara, yansıtıcı köşelere, talaşlara ve eşit olmayan kesici uzunluklarına bakın.
- Derinlik göstergesi durumunu ölçün. Tırmıkları gözle eğelemek yerine doğru aleti kullanın.
- Dosya uyumluluğunu doğrulayın. Eğe çapını ve bileme açısını zincir tipine göre eşleştirin.
- Çalışma sahasının kirlenmesini kontrol edin. Zincirin toprağa, kuma, taşa, tel veya çiviye temas edip etmediğini sorun.
- Zincir yağlamasını doğrulayın. Yağ seviyesini, yağ deliğinin temizliğini ve çubuğa görünür şekilde dağıtım yapıldığını doğrulayın.
- Kılavuz çubuğu oluğunu temizleyin. Paketlenmiş kalıntıları çıkarın ve ray aşınmasını ve sıkı noktaları kontrol edin.
- Zincir özelliklerini kaydedin. Çubuk uzunluğunu, eğimini, göstergesini ve tahrik bağlantısı sayısını not edin.
- Bilemeyi değiştirmeden ayırın. Zincirleri, güvenli bir şekilde düzeltilemeyecek şekilde hasarlı baklalar, perçinler, tahrik baklaları veya kesicilerle değiştirin.
- Tekrarlanan sipariş tutarlılığını kontrol edin. Yedek zincirlerin ve çubukların teklifte veya proforma faturada belirtilen konfigürasyonla eşleştiğini doğrulayın.
Sıkça Sorulan Sorular
Motorlu testerem neden talaş yerine ince talaş üretiyor?
En yaygın nedenler, körelmiş kesici kenarlar, geriye doğru zincir veya tekrarlanan bileme sonrasında kesicilere göre çok yüksek hale gelen derinlik mastarlarıdır.
Motorlu testere zinciri geriye doğru takılabilir mi?
Evet. Zincir kılavuz çubuğun etrafında dönmeye devam edebilir ancak kesiciler kesmek yerine kazıyacaktır. Üst rayda keskinleştirilmiş kesici kenarlar kılavuz burnuna doğru bakmalıdır.
Keskin görünen bir zincir neden hala yavaş kesiliyor?
Derinlik ölçüleri çok yüksek olabilir, eğe profili hatalı olabilir veya kılavuz çubuk oluğu zincirin düzgün çalışmasını engelliyor olabilir. Görsel keskinlik tek başına doğru kesici geometriyi doğrulamaz.
Toprağa dokunmak motorlu testere zincirini anında köreltebilir mi?
Evet. Kir, kum veya taşlarla kısa süreli temas, özellikle bir kütüğün doğrudan zeminden kesilmesi durumunda kesici kenarların hızla yuvarlanmasına neden olabilir.
Motorlu testere toz ürettiğinde daha sert mi bastırmalıyım?
Hayır. Ekstra basınç kesici kenarı eski haline getirmeden ısıyı, çubuk aşınmasını ve kavrama yükünü artırır. Kesmeyi bırakın ve zinciri ve derinlik mastarlarını kontrol edin.
Sadece 52cc motorlu testere için olduğunu söyleyerek yedek zincir sipariş edebilir miyim?
Hayır. Motor boyutu zincir uyumluluğunu belirlemez. Kılavuz çubuğu uzunluğunu, eğimini, ölçüsünü, tahrik bağlantısı sayısını ve dişli konfigürasyonunu onaylayın.
Bayi zinciri keskinleştirmek yerine ne zaman değiştirmeli?
Zincirde çatlak baklalar, hasarlı perçinler, eksik kesiciler, ciddi ısı hasarı, hasarlı tahrik baklaları veya aşınma sınırlarına ulaşmış kesiciler varsa değiştirme uygundur.
Toplu Siparişi Onaylamadan Önce Zinciri EşleştirinMotorlu testere talaş yerine talaş ürettiğinde, motor gücünü kontrol etmeden önce kesici geometriyi eski haline getirin. TM-CS5202 toptan siparişleri ve yedek parça planlaması için, teklifte veya proforma faturada seçilen çubuk uzunluğunu, zincir hatvesini, ölçüyü ve tahrik baklası sayısını onaylayın. |
|