Tại sao cưa máy tạo ra mùn cưa thay vì dăm gỗ?
Máy cưa làm mùn cưa thay vì dăm thường có lưỡi cắt cùn, thước đo độ sâu không chính xác hoặc xích bị đảo ngược. Kiểm tra hệ thống cắt một cách an toàn.
BẢO TRÌ CHUỖI VÀ KHẮC PHỤC SỰ CỐ CỦA ĐẠI LÝ
Cưa xích tạo ra mùn cưa thay vì dăm gỗ: Nguyên nhân, kiểm tra và lựa chọn dây chuyền
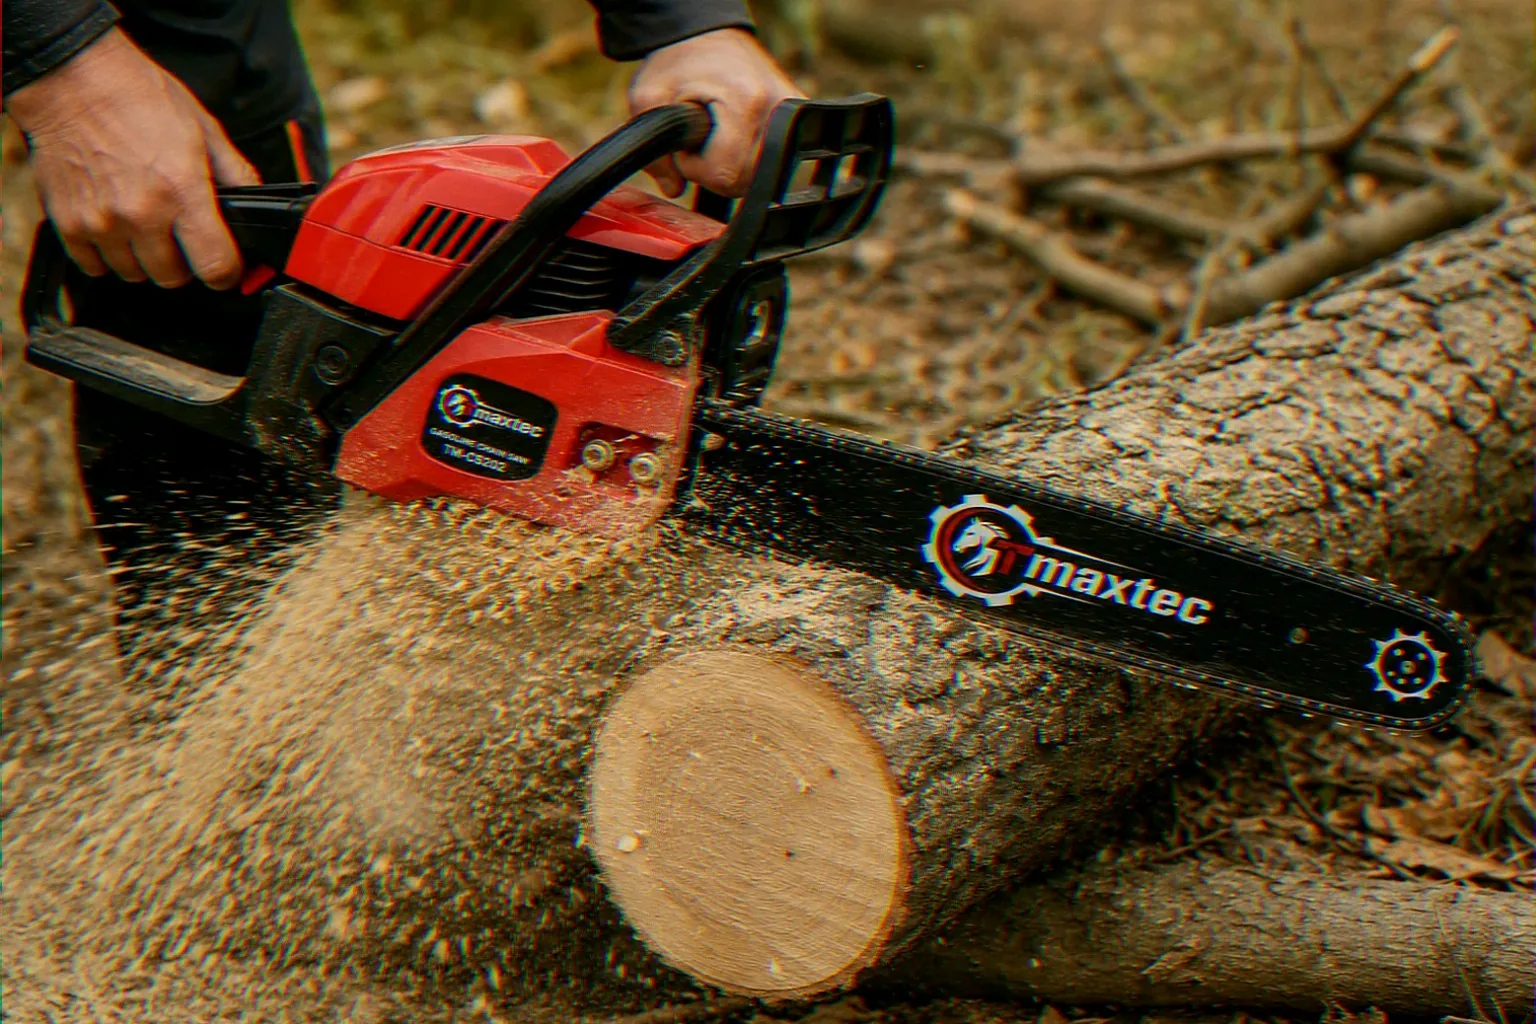
A cưa máy tạo ra mùn cưa thay vì dăm bào thường có cạnh dao bị cùn, xích được lắp phía sau hoặc thước đo độ sâu không còn cho phép dao cắt đủ sâu. Khi động cơ và xích tiếp tục chạy nhưng quá trình cắt trở nên chậm, áp suất đi xuống tăng lên thường làm cho thanh nóng hơn mà không khắc phục được sự cố ban đầu.
Hướng dẫn này đề cập đến máy cưa chạy bằng xăng cắt chậm và để lại bột mịn trong khi động cơ và xích vẫn hoạt động. Nó không bao gồm một sợi xích bị cắt sang một bên, liên tục lỏng ra, trở nên nóng và chặt, di chuyển ở chế độ không tải hoặc dừng hẳn khi đi vào gỗ.
1. Xác nhận xem mùn cưa có thực sự bất thường hay không
Vật liệu để lại vết cắt thay đổi tùy theo loại gỗ, độ ẩm, độ sâu và hướng cắt. Gỗ khô hoặc mục nát có thể tạo ra các hạt nhỏ hơn một cách tự nhiên so với gỗ tươi. Do đó, chỉ riêng vật liệu tốt không phải lúc nào cũng chứng tỏ rằng dây chuyền bị lỗi.
Tuy nhiên, trong quá trình cắt ngang thông thường với xích được mài sắc chính xác, cưa thường phải loại bỏ các mảnh vụn có thể nhìn thấy được thay vì chỉ tạo ra bột. Dây xích xỉn màu vẫn có thể quay nhanh và phát ra âm thanh bình thường trong khi loại bỏ rất ít gỗ.
Dấu hiệu cho thấy hệ thống cắt cần kiểm tra
- Người điều khiển phải đẩy mạnh để giữ cho dây xích di chuyển xuyên qua gỗ.
- Tốc độ cắt giảm mặc dù động cơ vẫn tiếp tục chạy bình thường.
- Khói xuất hiện dù gỗ không bị ướt.
- Thanh dẫn hướng trở nên nóng bất thường.
- Độ rung tăng lên khi tác dụng lực hướng xuống nhiều hơn.
- Bột mịn tích tụ trong vết nứt thay vì được làm sạch dưới dạng vụn.
Những triệu chứng này hướng việc kiểm tra đầu tiên vào xích, thước đo độ sâu, rãnh lam và hệ thống bôi trơn hơn là vào dung tích động cơ hoặc công suất định mức.
2. Dừng động cơ và kiểm tra hướng xích trước
Tắt động cơ, gài phanh xích và đợi cho đến khi xích dừng hoàn toàn. Ngắt kết nối nắp bugi trước khi chạm vào xích cắt, lam dẫn hướng hoặc khu vực nắp ly hợp.
Đeo găng tay chống cắt. Xích cố định vẫn có thể gây thương tích, đặc biệt khi đặt ngón tay giữa máy cắt và ray của thanh dẫn hướng. Không kiểm tra độ sắc nét bằng cách trượt ngón tay dọc theo mép dao.
| Điểm kiểm tra | Điều kiện đúng | Chỉ báo lỗi | Hành động bắt buộc |
| Phía trên thanh dẫn hướng | Các cạnh cắt được mài sắc hướng về phía mũi thanh | Các cạnh cắt hướng về phía động cơ | Tháo và lắp lại xích đúng cách |
| Mặt dưới của thanh dẫn hướng | Máy cắt quay mặt về phía thân cưa | Mặt cắt hướng về phía mũi thanh | Sửa lỗi lắp đặt dây chuyền |
| Sau khi thay dây chuyền | Hướng khớp với dấu xích hoặc thanh ban đầu | Xích mới quay nhưng chỉ làm xước gỗ | Dừng kiểm tra và xác minh định hướng |
Xích lùi có thể di chuyển quanh thanh dẫn hướng nhưng sẽ không cắt chính xác. Máy cắt cạo ngang gỗ thay vì đưa vào gỗ bằng các cạnh đầu được mài sắc.
Việc kiểm tra này đặc biệt quan trọng sau khi lắp xích mới, thanh dẫn hướng đã được tháo ra để vệ sinh, đại lý đã lắp ráp cưa trước khi giao hàng hoặc xích thay thế đã được lắp đặt mà không so sánh với hướng ban đầu.
3. Kiểm tra cạnh cắt và thước đo độ sâu
Tìm kiếm các cạnh cắt tròn hoặc bị hư hỏng
Một máy cắt sắc có một góc làm việc xác định nơi tấm trên và tấm bên gặp nhau. Tiếp xúc với bụi bẩn, cát, đá, đinh hoặc mặt đất có thể làm tròn cạnh này một cách nhanh chóng.
Xích có thể bị cùn chỉ sau một thời gian ngắn tiếp xúc với đất. Điều này thường xảy ra khi một khúc gỗ nằm trực tiếp trên mặt đất và mũi thanh dẫn hướng xuyên qua khúc gỗ xuống đất bên dưới.
| 01 | Kiểm tra các góc cắt tròn và các đường phản chiếu dọc theo cạnh làm việc. |
| 02 | Kiểm tra các tấm trên cùng bị sứt mẻ, dao cắt bị cong hoặc hư hỏng do va chạm cục bộ. |
| 03 | So sánh chiều dài dao xung quanh toàn bộ chuỗi thay vì đánh giá một răng. |
| 04 | Kiểm tra xem việc mài sắc lặp đi lặp lại có làm cho một số dao cắt ngắn hơn nhiều so với các dao cắt khác hay không. |
Một cạnh sắc thường phản chiếu rất ít ánh sáng. Một đường sáng dọc theo góc dao thường cho biết cạnh đã được bo tròn. Kiểm tra toàn bộ dây xích vì chỉ một phần có thể đã tiếp xúc với đất hoặc kim loại.
Kiểm tra thước đo độ sâu sau khi mài lại nhiều lần
Theo sau mỗi máy cắt là một thước đo độ sâu, còn được gọi là máy cào. Sự chênh lệch chiều cao giữa máy cắt và thước đo độ sâu sẽ kiểm soát độ sâu của răng đi vào gỗ.
Mỗi thao tác mài sẽ hạ thấp dao cắt xuống một chút. Nếu thước đo độ sâu không bao giờ được điều chỉnh, cuối cùng chúng có thể đứng quá cao so với máy cắt. Khi đó, sợi xích có thể trông sắc bén nhưng chỉ loại bỏ một lớp cạo mỏng, tạo ra đường cắt chậm và mùn cưa mịn.
Quan trọng: Sử dụng công cụ đo độ sâu được chỉ định cho dây xích. giũa quá ít sẽ không khôi phục được lực cắn cần thiết, trong khi giũa quá nhiều có thể khiến xích bám mạnh, tăng độ rung và tăng nguy cơ giật ngược. Một giá trị phù hợp với một loại xích sẽ không được tự động sử dụng cho một thiết kế bước hoặc dao cắt khác.
4. Kiểm tra kích thước tệp và phương pháp làm sắc nét
Sử dụng đường kính giũa sai sẽ làm thay đổi biên dạng dao. Dũa đặt quá cao hoặc quá thấp có thể tạo ra một cạnh trông nhọn nhưng cắt không hiệu quả.
Góc giũa cũng cần phải duy trì sự nhất quán hợp lý. Sự khác biệt lớn giữa các dao cắt hướng về bên trái và bên phải có thể làm cho xích bị cắt thô, rung hoặc đặt các tải trọng không đồng đều lên thanh dẫn hướng.
Ưu tiên nộp hồ sơ thủ công
|
Rủi ro máy mài xưởngMáy mài điện sẽ loại bỏ vật liệu một cách nhanh chóng, nhưng việc mài quá mức có thể làm máy cắt quá nóng hoặc rút ngắn dây xích một cách không cần thiết. Đặt góc mài và vị trí dừng cho loại xích đã được xác nhận trước khi bảo dưỡng cho nhiều đại lý. |
Chỉ loại bỏ đủ kim loại để khôi phục lại lưỡi cắt. Việc liên tục giảm tất cả các dao cắt để phù hợp với một chiếc răng bị hư hỏng nặng có thể rút ngắn dây chuyền hữu ích một cách không cần thiết.
5. Không bù công suất động cơ hoặc áp suất giảm
Một dây xích sắc sẽ đi vào gỗ với áp lực của người vận hành được kiểm soát. Nhấn mạnh hơn không khôi phục được lưỡi cắt tròn hoặc điều chỉnh thước đo độ sâu quá cao.
Áp lực quá mức có thể:
- Tăng ma sát và nhiệt độ của thanh dẫn hướng.
- Tăng tốc độ mài mòn của thanh ray.
- Làm cho cưa khó điều khiển hơn.
- Tăng tải lên ly hợp và bánh xích truyền động.
- Ẩn vấn đề bảo trì chuỗi ban đầu.
TM-CS5202 được liệt kê với động cơ 52cc và một Công suất định mức tham chiếu 2,0 kW, nhưng công suất động cơ sẵn có không thể bù đắp cho xích bị lùi, cùn hoặc được giũa không chính xác.
Nếu động cơ vẫn hoạt động mạnh trong khi xích tạo ra bột, trước tiên hãy kiểm tra hệ thống cắt. Nếu bản thân động cơ giảm tốc độ mạnh khi xích đi vào gỗ, đó là một triệu chứng riêng biệt liên quan đến tải trọng và yêu cầu một quy trình chẩn đoán khác.
6. Kiểm tra vết bẩn, chất bôi trơn và thanh dẫn hướng của gỗ
Xem xét ô nhiễm trong gỗ
Gỗ được sử dụng trong các trang trại, công trường xây dựng và bãi chứa gỗ có thể chứa cát, bùn khô, dây điện, đinh hoặc đá nhỏ. Những vật liệu này có thể làm hỏng dây xích mới mài gần như ngay lập tức.
Làm sạch đất rời khỏi khu vực cắt nếu có thể và nâng các khúc gỗ lên khỏi mặt đất để thanh dẫn hướng không lọt vào bụi bẩn ở cuối vết cắt. Dừng lại nếu xích đột nhiên bắt đầu phát ra tia lửa điện, rung lắc bất thường hoặc bụi mịn.
Các đại lý cung cấp cưa xích để cắt củi có thể cần giải thích rằng việc cùn nhanh thường phản ánh sự ô nhiễm tại nơi làm việc hơn là lỗi sản xuất.
Xác nhận rằng dầu xích đã chạm tới thanh dẫn hướng
Bôi trơn không đủ thường không tự tạo ra mùn cưa mịn nhưng nó làm tăng ma sát và tăng tốc độ mài mòn của dao cắt, thanh và các bộ phận dẫn động.
Trước khi cắt, hãy xác nhận rằng thùng dầu xích chứa đúng loại chất bôi trơn và dầu đó đã chạm đến thanh dẫn hướng. Thông tin sản phẩm TM-CS5202 liệt kê một Dung tích bình dầu 260 ml.
Dừng cưa nếu xích bốc khói, thanh trở nên nóng bất thường hoặc xích trở nên khó di chuyển sau khi tắt máy. Nếu xích vẫn khô sau khi làm sạch cổng dầu và lỗ thanh dẫn dầu thì hệ thống bôi trơn cần được kiểm tra riêng.
Làm sạch và kiểm tra rãnh thanh dẫn hướng
Mùn cưa và dầu đóng gói có thể tích tụ bên trong rãnh lam và phía sau nắp ly hợp. Tháo thanh dẫn hướng và làm sạch:
- Rãnh thanh dẫn hướng hoàn chỉnh.
- Lỗ nạp dầu.
- Khe gắn thanh.
- Khu vực xung quanh bánh truyền động.
- Các mảnh vụn được đóng gói phía sau nắp ly hợp.
Kiểm tra các thanh ray xem có gờ, chiều cao không đồng đều hoặc lan rộng quá mức không. Rãnh bị mòn quá mức có thể khiến xích nghiêng thay vì đứng thẳng.
Khi động cơ đã dừng và đeo găng tay phù hợp, xích sẽ di chuyển trơn tru xung quanh thanh đã được làm sạch. Các điểm bị chặt có thể cho thấy các liên kết truyền động bị hỏng, đĩa xích bị mòn hoặc thanh dẫn hướng cục bộ bị hư hỏng.
7. Khớp Xích Thay Thế với Cấu Hình Thực Tế
Không nên chỉ đặt hàng xích thay thế theo công suất động cơ hoặc chiều dài thanh dẫn hướng danh nghĩa. Bước, thước đo và số lượng liên kết truyền động phải phù hợp với thanh dẫn hướng và bánh xích truyền động được lắp vào máy cưa thực tế.
Trước khi đặt mua xích dự phòng, hãy xác nhận:
- Chiều dài thanh dẫn hướng.
- Chuỗi sân.
- Máy đo xích.
- Số lượng liên kết ổ đĩa.
- Loại bánh truyền động.
- Số bộ phận của thanh dẫn hướng hoặc ghi nhãn thông số kỹ thuật.
Thông số kỹ thuật có thể thay đổi tùy theo cấu hình đơn hàng được xác nhận. Do đó, phải kiểm tra tính tương thích của xích với thanh, bánh xích và xích thực tế được cung cấp cùng với máy.
8. Quyết định nên mài hay thay xích
Mài sắc dây xích khiCác dao cắt bị cùn nhưng vẫn có cấu trúc hoàn chỉnh, các liên kết truyền động và đinh tán ở tình trạng chấp nhận được và hình dạng của dao cắt có thể được phục hồi mà không vượt quá giới hạn mài mòn. |
Thay xích khiCó các liên kết bị nứt hoặc gãy, thiếu dao cắt, liên kết truyền động bị hỏng, đinh tán lỏng, đổi màu do nhiệt nghiêm trọng, dao cắt bị mòn hoặc hư hỏng không đồng đều không thể khắc phục một cách an toàn. |
Không mài xích bị hư hỏng nặng nhiều lần chỉ để tránh phải thay thế. Chiều dài dao còn lại và tình trạng của toàn bộ dây xích quan trọng hơn việc tạo ra vẻ ngoài sắc nét trên một răng.
Đối với bộ dụng cụ bảo trì của đại lý, các giũa được khớp chính xác, dụng cụ đo độ sâu và xích dự phòng được xác định rõ ràng sẽ hữu ích hơn so với xích chung được cung cấp không có bước, thước đo và số lượng liên kết truyền động.
Danh sách kiểm tra dịch vụ của nhà nhập khẩu và đại lý
- Xác nhận ranh giới khiếu nại. Xác minh rằng động cơ và xích vẫn hoạt động trong khi quá trình cắt chậm và tạo ra bột mịn.
- Kiểm tra hướng chuỗi. Đảm bảo các cạnh được mài hướng về phía trước trên thanh ray trên cùng.
- Kiểm tra vòng cắt đầy đủ. Tìm kiếm các cạnh tròn, các góc phản chiếu, phoi và chiều dài dao cắt không bằng nhau.
- Đo điều kiện máy đo độ sâu. Sử dụng đúng dụng cụ thay vì giũa bằng mắt.
- Xác nhận tính tương thích của tập tin. Khớp đường kính giũa và góc mài với loại dây chuyền.
- Kiểm tra ô nhiễm tại nơi làm việc. Hỏi xem sợi xích có tiếp xúc với đất, cát, đá, dây hay đinh không.
- Kiểm tra bôi trơn xích. Xác nhận mức dầu, độ sạch của cổng dầu và việc phân phối dầu đến thanh có thể nhìn thấy được.
- Làm sạch rãnh của thanh dẫn hướng. Loại bỏ các mảnh vụn đã đóng gói và kiểm tra độ mòn của đường ray và các điểm kín.
- Ghi lại đặc điểm kỹ thuật của chuỗi. Lưu ý chiều dài thanh, cao độ, thước đo và số lượng liên kết ổ đĩa.
- Tách mài khỏi thay thế. Thay thế xích bằng các mắt xích, đinh tán, mắt xích truyền động hoặc dao cắt bị hỏng không thể sửa chữa an toàn.
- Kiểm soát tính nhất quán của đơn hàng lặp lại. Xác nhận rằng xích và thanh dự phòng khớp với cấu hình nêu trong báo giá hoặc hóa đơn chiếu lệ.
Câu hỏi thường gặp
Tại sao cưa máy của tôi tạo ra mùn cưa mịn thay vì dăm bào?
Nguyên nhân phổ biến nhất là lưỡi dao bị cùn, xích lùi hoặc thước đo độ sâu trở nên quá cao so với dao sau khi mài nhiều lần.
Xích cưa xích có thể lắp lùi được không?
Đúng. Xích vẫn có thể xoay quanh thanh dẫn hướng nhưng máy cắt sẽ cạo thay vì cắt. Ở ray trên cùng, các cạnh cắt được mài sắc phải hướng về phía mũi thanh.
Tại sao một sợi dây chuyền trông sắc bén vẫn cắt chậm?
Thước đo độ sâu có thể quá cao, biên dạng giũa có thể không chính xác hoặc rãnh của thanh dẫn hướng có thể khiến xích không chạy ổn định. Chỉ riêng độ sắc nét trực quan không xác nhận được hình dạng dao cắt chính xác.
Chạm vào đất có thể làm cùn xích cưa máy ngay lập tức không?
Đúng. Tiếp xúc ngắn với bụi bẩn, cát hoặc đá có thể làm tròn các cạnh của máy cắt một cách nhanh chóng, đặc biệt khi khúc gỗ được cắt trực tiếp trên mặt đất.
Tôi có nên ấn mạnh hơn khi cưa máy tạo ra bột không?
Không. Áp suất tăng thêm làm tăng nhiệt, mài mòn thanh và tải ly hợp mà không khôi phục được lưỡi cắt. Dừng cắt và kiểm tra xích và thước đo độ sâu.
Tôi có thể đặt mua xích dự phòng chỉ bằng cách nói rằng nó dành cho máy cưa 52cc không?
Không. Kích thước động cơ không xác định khả năng tương thích của dây chuyền. Xác nhận chiều dài thanh dẫn hướng, bước, thước đo, số lượng liên kết dẫn động và cấu hình bánh xích.
Khi nào đại lý nên thay xích thay vì mài xích?
Việc thay thế là thích hợp khi xích có các mắt xích bị nứt, đinh tán bị hỏng, dao cắt bị thiếu, hư hỏng nghiêm trọng do nhiệt, các mắt xích dẫn động bị hỏng hoặc dao cắt đã đạt đến giới hạn độ mòn.
Khớp chuỗi trước khi xác nhận đơn hàng số lượng lớnKhi cưa máy tạo ra mùn cưa thay vì dăm bào, hãy khôi phục hình dạng của dao cắt trước khi kiểm tra công suất động cơ. Đối với các đơn đặt hàng bán buôn và lập kế hoạch phụ tùng thay thế TM-CS5202, hãy xác nhận chiều dài thanh, bước xích, thước đo và số lượng liên kết truyền động đã chọn trong báo giá hoặc hóa đơn chiếu lệ. |
|